Ali lahko vlakneni laser reže aluminij?
Da, vlakenski laserji dobro režejo aluminij: valovna dolžina 1064 nm absorbira veliko bolje v aluminiju kot CO2 laserji, zaradi česar so vlakna standardna izbira. Vlaknasti laser z močjo 1.5 do 2 kW čisto reže do 3 mm, 3 kW obvladuje približno 6 do 8 mm, 6 kW doseže 12 do 16 mm, 12 kW pa reže do 30 mm, čeprav se kakovost robov poslabša nad približno 20 mm. Ključ do robov brez žlindre je visokotlačni dušik (15 do 20 barov).
Iskreni odgovor ima dva dela. Vlaknasti laserji rutinsko režejo aluminij, od ohišij za elektroniko do nosilcev za letalsko in vesoljsko industrijo ter pladnjev za baterije električnih vozil. In aluminij še vedno bolj kaznuje površne nastavitve kot jeklo, ker dve od njegovih lastnosti materiala neposredno nasprotujeta fiziki laserskega rezanja.
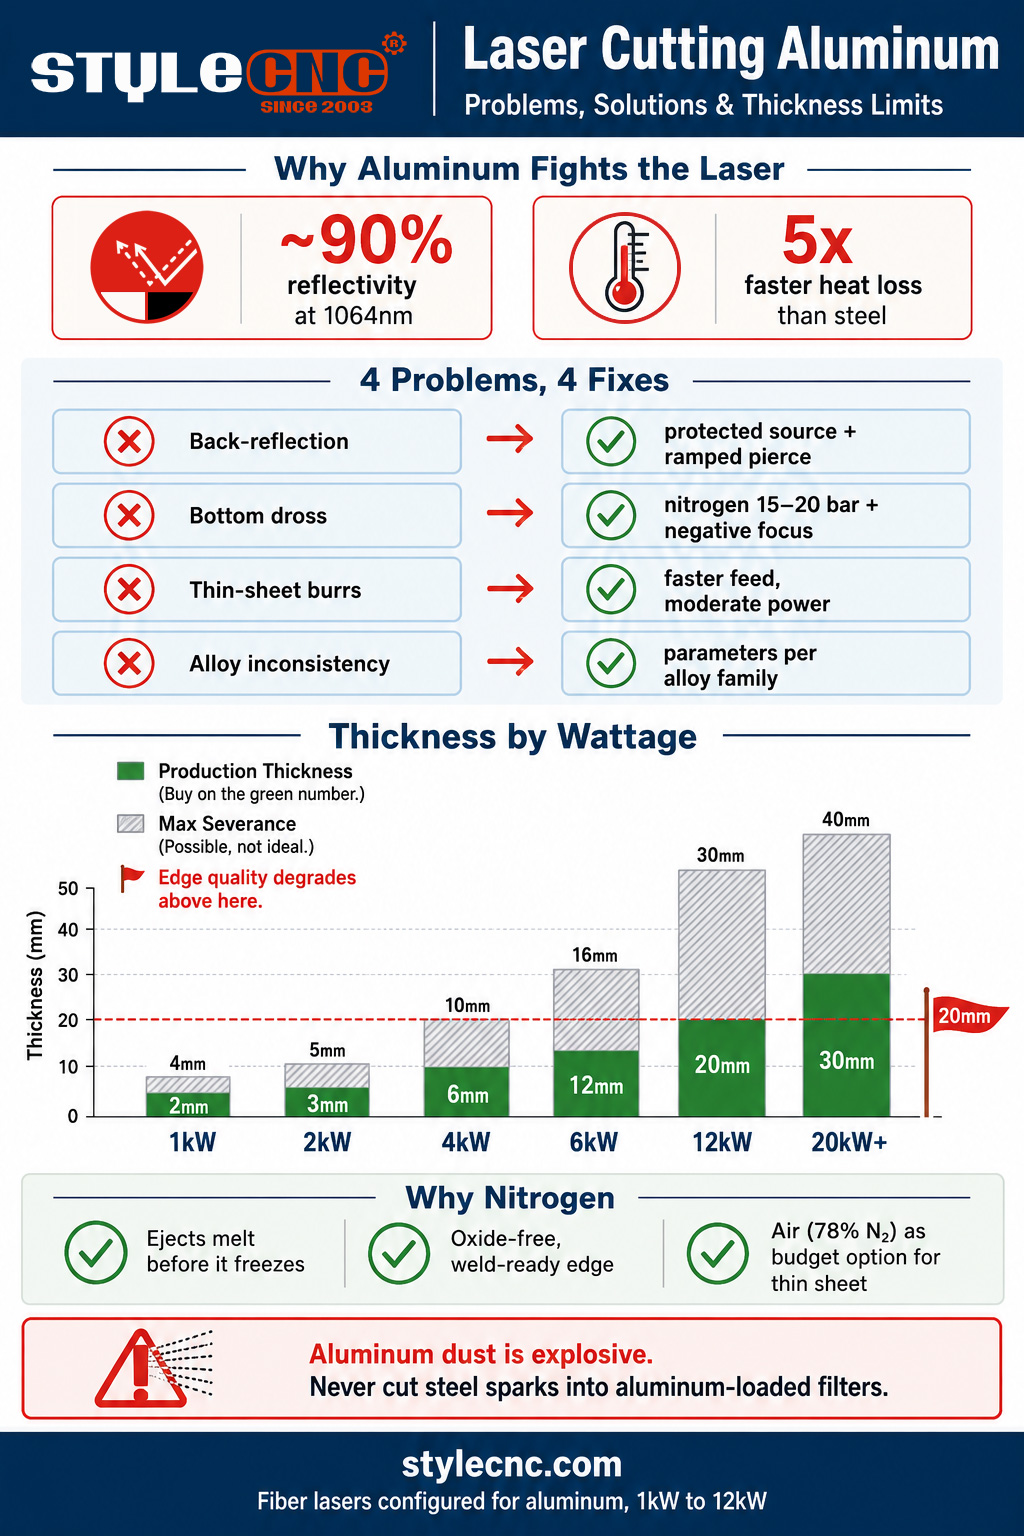
Prva je odbojnost: aluminij pri sobni temperaturi odbije približno 90 odstotkov žarka vlakenskega laserja z valovno dolžino 1064 nm, zato se le delček oddane moči sprva prenese v material. Druga je toplotna prevodnost: s približno 237 W/mK v primerjavi s približno 50 W/mK pri jeklu aluminij odvaja toploto iz območja reza skoraj 5-krat hitreje. Žarek se bori za ustvarjanje talilne tekočine, medtem ko ga okoliška plošča aktivno hladi. Vse težave pri laserskem rezanju aluminija izvirajo iz teh dveh številk.
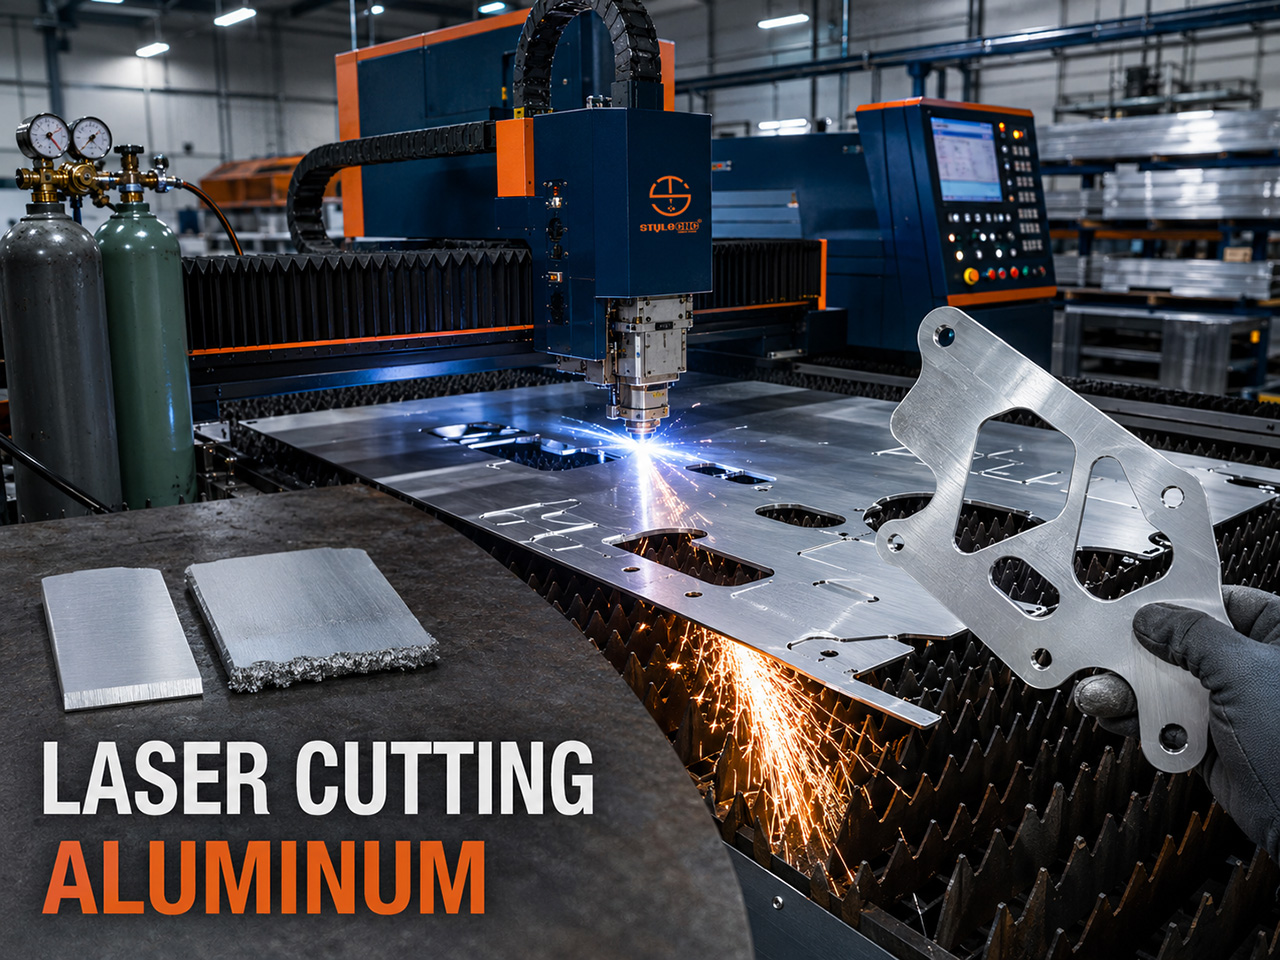
4 težave, ki uničujejo rezanje aluminija (in njihove rešitve)
PROBLEM 1: Povratni odboj
Zakaj se to zgodiNeobrezan aluminij deluje kot ogledalo pri 1064 nm. Med prebadanjem, preden se talilna lonca, se del žarka odbije naravnost nazaj po optični poti. Pri nezaščitenih strojih lahko to poškoduje optiko rezalne glave ali v hujših primerih sam laserski vir, zato so starejši viri v svojih priročnikih vsebovali opozorila o aluminiju.
PopravekSodobni vlakenski laserji so opremljeni z zaščito pred odbojem (izolatorji in senzorji, ki pred poškodbo odkrijejo napako v viru). Prepričajte se, da je vaš vir ocenjen za odbojne kovine, glavo imejte pravokotno, da se odboji ne bodo čisto izostrili nazaj, in uporabite pravilen postopek prebadanja (povečana moč, rahlo defokusiranje), da faza zrcala traja milisekunde namesto sekund.
PROBLEM 2: Žlindra na spodnjem robu
Zakaj se to zgodiKljučna napaka aluminija. Staljeni aluminij je viskozen, visoka prevodnost pločevine pa talino ohladi tako hitro, da postane kašasta, še preden jo lahko pomožni plin izvrže. Napol strjena kovina se oprime dna reza in se zmrzne v trdo, ostro kroglico, ki jo je treba zbrusiti. Debelejša pločevina stanje še poslabša: večji volumen taline, enako okno za izpust.
PopravekIzmet premaga moč. Skozi večjo šobo spustite dušik pod visokim tlakom od 15 do 20 barov, nastavite fokus negativno (v material), tako da reža na dnu ostane široka in talina lahko izstopi, in upočasnite dovajanje za 10 do 15 odstotkov v primerjavi z nastavitvami, enakovrednimi jeklu. Če žlindra vztraja, popravite plin, šobo, distančnik in fokus, preden posežete po večji moči; dodatna moč pri slabo izmetnem rezu le povzroči, da je treba očistiti več taline.
PROBLEM 3: Zareze in hrapavi robovi na tanki pločevini
Zakaj se to zgodiPri pločevini, debelini manj kot 3 mm, je običajni vzrok prevrnitve premočna toplota, ne premalo. Prekomerna moč ali počasno podajanje pregrejeta mehko zlitino, robovi reza se stalijo in rez se namesto s čisto, svetlo površino konča z dvignjenim robom in progastim, sivim robom.
PopravekTanko aluminijasto pločevino režite hitro z zmerno močjo in čistim dušikom. Preverite stanje in centriranje šobe (obrabljena ali izven središča nameščena šoba vleče plinski tok vstran in povzroča ostrenje ene strani reza) ter za maksimalno ostrino robov držite ostrino na površini ali tik pod njo. Dobro nastavljena tanka aluminijasta pločevina mora z mize priti svetla, brez ostrih robov in pripravljena za rezanje.
PROBLEM 4: Nedosledni rezultati med zlitinami
Zakaj se to zgodiOperaterji pri enem delu prilagajajo parametre, pri naslednjem pa dobijo žlindro, ker aluminij ni en sam material. Čista serija 1xxx se zlahka reže, vendar močno izloča žlindro. Pomorske zlitine serije 5xxx režejo najčistejše od običajnih zlitin. Arhitekturna ekstruzija serije 6xxx zahteva skrben nadzor hitrosti, da se prepreči opekline, visoko trdnostna plošča serije 7xxx za letalsko in vesoljsko industrijo pa je najbolj občutljiva na parametre in nagnjena k razpokam.
PopravekShranite parametre za vsako družino zlitin, ne za vsako nastavitev aluminija. Ko prispe nova zlitina ali celo nova serija, izvedite kratek testni rez in ponovno nastavite hitrost in tlak, preden oddate pločevino. 15 minut testnih rezov stane manj kot eno zavrženo gnezdo.
Tabela debeline laserskega rezanja aluminija po moči
Najpomembnejša razlika pri vsaki trditvi o debelini je največja dovoljena razdalja v primerjavi s proizvodno debelino. Največja dovoljena razdalja pomeni, da nosilec počasi prehaja skozi, s kakovostjo robov, ki jo bo morda treba ponovno obdelati. Proizvodna debelina pomeni stabilno hitrost, čiste robove in ponovljivost. Kupite in oddajte ponudbo glede na proizvodno številko.
| Laserska moč | Debelina proizvodnje | Največja resnost | Opombe |
|---|---|---|---|
| 1 kW | 1 do 2 mm | 3 do 4 mm | Tanka pločevina, signalizacija, ograje. Čisto in hitro v svojem oknu. |
| 1.5 do 2 kW | 2 do 3 mm | 4 do 5 mm | Vstopna točka za zanesljivo delo v proizvodnji aluminija |
| 3 kW | 4 do 6 mm | 8 do 10 mm | Idealna izbira za splošno izdelavo in delavnice za izdelavo delovnih mest |
| 6 kW | 8 do 12 mm | 16 mm | Ustrezno pokriva večino aluminijastih aplikacij |
| 12 kW | 12 do 20 mm | 25 do 30 mm | Kakovost robov se opazno poslabša nad ~20 mm |
| 20 kW+ | 20 do 30 mm | 40 mm+ | Delo s ploščo; potreben je globok negativni fokus (-8 do -15 mm) |
Dve fizikalni opombi pojasnjujeta, zakaj se miza na vrhu splošči. Skaliranje moči glede na debelino je sublinearno: podvojitev moči poveča uporabno debelino za približno polovico, ne za dvakrat, ker je eksponent v razmerju med močjo in debelino pri laserskem rezanju okoli 0.65. In pri debelem aluminiju prevodnost pločevine spremeni v hladilno telo: dodatna moč se širi bočno v okoliško kovino in hitreje povečuje talino, kot poglablja rez, zato vstavljanje moči v rez debele pločevine z žlindro običajno žlindro zgosti namesto da bi jo očistilo.
Za splošno sliko kovin za jeklo, nerjaveče jeklo in aluminij na vsaki ravni moči, debelina, hitrost in referenčna moč laserskega rezanja z vlakni vsebuje celotne tabele za več materialov, v katere se vstavi ta grafikon, specifičen za aluminij.
Zakaj je dušikova pomoč pomembna za aluminij
Pomožni plin pri laserskem rezanju opravlja dve nalogi: izbrizga staljeno kovino iz reza in nadzoruje kemijo na rezani površini. Pri aluminiju obe nalogi kažeta na dušik.
✓ Izmet pod pritiskomHitro hladilna talina aluminija mora zapustiti režo, preden postane kašasta. Dušik pri tlaku 15 do 20 barov skozi šobo večjega premera zagotavlja mehanski pihalni tok, ki talino očisti v njenem kratkem tekočem oknu. To je največji dejavnik za žlindro.
✓ Inertno rezano obrazno ploskevKisikova podpora, ki je standardna pri ogljikovem jeklu, reagira z aluminijem in tvori trdi aluminijev oksid v in okoli reza, kar rob naredi hrapav in oteži kasnejše varjenje ali eloksiranje. Dušik ohranja rezalno površino svetlo, brez oksidov in pripravljeno za varjenje takoj z mize.
✓ Tako ali tako nobene pomoči pri zgorevanjuKisik si pri ogljikovem jeklu prisluži mesto s tem, da prispeva k rezanju z eksotermno energijo. Aluminij ne ponuja takšnega bonusa, ki bi bil vreden oksidne kazni, zato je menjava s kisikom povsem negativna.
✓ Stisnjen zrak kot osrednji del proračunaZrak je približno 78 odstotkov dušika, sodobni sistemi za visokotlačni zrak pa režejo tanke in srednje debele aluminijaste debele dele za delček stroškov uporabe dušika v jeklenkah. Zaradi delne oksidacije pričakujte rahel siv odtenek na robu. Za označevanje in splošno izdelavo je sprejemljiv; za pripravo varjenja in eloksiranje delov pa ostanite pri dušiku.
Praktična opomba o stroškihPoraba dušika strmo narašča s tlakom in velikostjo šobe, kar je ravno pravi recept za aluminij. Delavnice, ki dnevno režejo aluminij, običajno hitreje upravičijo uporabo generatorja dušika kot delavnice, ki se ukvarjajo samo z jeklom, zato je vredno preveriti možnost uporabe zraka na dejanskih delih, preden se predpostavi, da je plin v jeklenkah edina pot.
Varnostno opozorilo, ki ga nihče ne bi smel preskočiti: aluminijev prah
Fini aluminijev prah je eksploziven in lasersko rezanje ga ustvarja. Nevarnost ni samo rezanje, temveč sistem za zbiranje prahu: aluminijevi fini delci, ki se kopičijo v filtrih, ustvarjajo obremenitev z gorivom, klasičen scenarij nesreče pa je rezanje jekla, katerega iskre delujejo kot vir vžiga, v odsesovalni sistem, ki je že napolnjen z aluminijevim prahom.
Zaščitna pravila so preprosta. Sistem za odpraševanje je treba čistiti po ustaljenem urniku, nikoli ne mešajte jeklenih isker v filtre, ki vsebujejo aluminij (ločite delo ali ga očistite med menjavami materiala) in upoštevajte navodila proizvajalca za mokre separatorje ali lovilce isker, kjer je količina aluminija velika. Vsaka delavnica, ki reže aluminij z vlaknenim laserjem v proizvodni količini, bi morala to obravnavati kot ustaljen postopek in ne kot plemensko znanje.
STYLECNC Vlaknasti laserji za aluminij
STYLECNC Stroji za lasersko rezanje z vlakni so dobavljeni s konfiguracijo, ki ustreza zahtevam aluminija: viri z zaščito pred odbojem, primerni za odsevne kovine, visokotlačni tokokrogi pomožnega plina za delo z dušikom pod tlakom od 15 do 20 barov in knjižnice parametrov rezanja z nastavitvami za aluminijasto zlitino. najboljši stroj za lasersko rezanje kovin z vlakni Linija pokriva območje od 1.5 do 6 kW, kjer se nahaja večina aluminijastih izdelkov, in laserski rezalnik pločevine Konfiguracija je namenjena delu s tankimi in srednje debelimi ploščami, ki prevladujejo pri izdelavi ohišij, signalizacije in panelov.
Za delavnice, ki se ukvarjajo z debelimi ploščami, visokozmogljiv stroj za lasersko rezanje kovin z vlakni se razširja v razred 12 kW, kjer postane 20 mm proizvodni aluminij realen. Za realističen vpogled v zmogljivosti začetnega razreda pa 1000W IPG video o rezanju aluminija z vlaknenim laserjem 3 mm prikazuje, kako natančno izgleda spodnja vrstica debelinske lestvice na pravem materialu. Obrnite se na STYLECNC Z vašimi zlitinami, razponom debelin in mesečno količino se dogovorite za konfiguracijo in priporočilo za plinski sistem, ki ustreza delu z aluminijem.
Pogosto zastavljena vprašanja
Ali lahko vlakneni laser reže aluminij, ne da bi se pri tem poškodoval?
Da, na katerem koli sodobnem stroju. Zgodovinski strah izvira iz približno 90-odstotne odbojnosti aluminija na valovni dolžini vlakna: med prebadanjem nerezana površina odbija energijo žarka nazaj v optiko, zato se lahko prej nezaščiteni viri poškodujejo. Trenutni optični viri so dobavljeni z izolacijo proti odboju in senzorji, ki varno odpravljajo napake, zato je aluminij zdaj rutinski proizvodni material. Pred nakupom preverite odbojnost kovine vira in nato režite z zaupanjem.
Zakaj se na mojih lasersko razrezanih aluminijastih delih pojavlja žlindra?
Ker se talina aluminija ohladi prehitro, da bi uhajala. Pločevina odvaja toploto približno 5-krat hitreje kot jeklo, zato staljena kovina v reži postane kašasta in se pred izbruhom plina strdi na spodnjem robu. Vrstni red, ki deluje: povečajte tlak dušika proti 15 do 20 barom, namestite večjo šobo, potisnite fokus globlje (negativno) v material in upočasnite dovajanje za 10 do 15 odstotkov. Moč dodajte šele, ko je izbruh pravilen; večja moč pri slabo izbruhu reza povzroči le več žlindre.
Kako debel je lahko lasersko rezanje aluminija?
Glede na razred moči, v proizvodnem smislu: 1 kW obdeluje od 1 do 2 mm, 3 kW približno 4 do 6 mm, 6 kW približno 8 do 12 mm in 12 kW 12 do 20 mm z največjo globino rezanja blizu 30 mm. Nad približno 20 mm se kakovost robov poslabša ne glede na moč, ker prevodnost aluminija hitreje širi energijo žarka vstran v pločevino, kot poglablja rez. Naloge navedite na podlagi proizvodne debeline, ne na podlagi številke rezanja v brošuri.
Ali potrebujem dušik za lasersko rezanje aluminija?
Za čiste robove, pripravljene za varjenje in eloksiranje, da: visokotlačni dušik izvrže talino in ohranja rezano površino brez oksidov, kisik pa aktivno poškoduje aluminij z tvorbo trdega oksida na robu, ne da bi pri tem prišlo do koristi pri zgorevanju. Proračunska alternativa je visokotlačni stisnjen zrak, ki vsebuje 78 odstotkov dušika in sprejemljivo reže tanek do srednje debel aluminij z rahlim sivim odtenkom roba. Za označevanje in splošno izdelavo je dovoljen zrak; priprava varjenja in kozmetična dela pa naj ostanejo na dušiku.
Lahko CO2 lasersko rezan aluminij?
Slabo in ni priporočljivo. Aluminij odbija CO2 Valovna dolžina laserja 10.6 mikrona je še močnejša od valovne dolžine vlakna, zato je sklopitev slabša, tveganje odboja je večje in praktično okno debeline je ozko. To je eden glavnih razlogov, zakaj se je kovinska industrija odločno premaknila k virom iz vlaken: žarek 1064 nm absorbira nekajkrat bolje v aluminiju, zaradi česar je marginalno... CO2 predelati v rutinskega vlaknastega.
Zakaj se različne aluminijeve zlitine režejo tako različno?
Kemija zlitin spreminja obnašanje taline. Čisti aluminij serije 1xxx se zlahka reže, vendar proizvaja največjo žlindro. Pomorske zlitine serije 5xxx so najbolj priljubljene za čisto rezanje. Arhitekturne zlitine serije 6xxx potrebujejo discipliniran nadzor hitrosti, da se prepreči zažganje, plošče serije 7xxx za letalsko in vesoljsko industrijo pa so družina zlitin, ki je najbolj občutljiva na parametre in nagnjena k razpokam. Spremembe med serijami dodajo še eno plast tudi znotraj ene vrste zlitin. Delovna rešitev je knjižnica parametrov za vsako družino zlitin in hiter testni rez vsakič, ko pride nov material.
Bottom Line
Aluminij se na vlakenskih laserjih reže čudovito, ko je nastavitev skladna z njegovimi dvema definirajočima lastnostima. Odbojnost rešujejo zaščiteni sodobni viri in disciplinirano prebadanje. Prevodnost, vzrok žlindre in omejitev debeline, rešuje izmet: visokotlačni dušik, prava šoba, negativni fokus in poštena hitrost. Moč uskladite s stolpcem debeline proizvodnje in ne z zahtevano mejo odbitka, ohranite parametre za vsako zlitino in sistem za prah ohranjajte čist.
STYLECNC konfigurirati stroji za lasersko rezanje vlaken za obdelavo aluminija od rezalnikov pločevine z močjo 1 kW do sistemov plošč z močjo 12 kW, s plinskimi tokokrogi in knjižnicami parametrov, ki jih material zahteva. Pošljite STYLECNC Za priporočilo, ki temelji na zgornjih številkah, združite svoj razpon debelin in zlitine.