V zgodnjih dneh avtomatske obdelave kovin so lastniki podjetij običajno raje kupili primarno CNC plazemsko mizo ali stroj za rezanje z vodnim curkom za grobo rezanje debele kovine in fin CNC plazemski rezalnik za natančno rezanje tanke kovine. Zaradi potreb po varnosti proizvodnje in varstvu okolja pri obdelavi kovin sta YAG in ... CO2 stroji za lasersko rezanje Na trg so bili uvedeni novi izdelki, ki so kakovost rezanja kovin dvignili na novo raven. Poleg tega je laser okolju prijaznejši in varnejši od plazme in vodnega curka ter ne potrebuje potrošnega materiala. Vendar pa imata tako YAG kot ogljikov dioksidni laser svoje omejitve, kot so visoki investicijski stroški, omejena debelina rezanja in celo hitrosti, ki niso tako dobre kot pri plazmi. Trenutno se pojavlja nova vrsta ... sistem za lasersko rezanje kovin je bil predstavljen vlakenski laser. Gre za profesionalni stroj za rezanje kovin. Ne glede na to, ali gre za kakovost, hitrost ali debelino, je z lasersko močjo dosegel nevidene višine. Zaradi lastnosti in prednosti visoke natančnosti, visoke kakovosti, hitre hitrosti, nizkih stroškov, enostavne uporabe in popolne avtomatizacije je to samorog pri izdelavi cevi in pločevine.
Vlaknasti laserski rezalnik je nova vrsta visoko natančnega sistema za rezanje kovin, ki uporablja CNC krmilnik za pogon laserske glave za rezanje kovin z zasnovano datoteko postavitve za avtomatizacijo obdelave kovin v malih podjetjih in industrijski proizvodnji. 1mm nerjaveče jeklo, do več kot 100mm ogljikovo jeklo in celo visoko odsevne kovine, kot so medenina, baker, aluminij, zlato in srebro, lahko z lahkoto reže in ustvarja gladke konture z različnimi delovnimi plini, vključno z zrakom, dušikom in kisikom. Ne glede na to, ali gre za pločevino, cev ali posebne profile, lahko stroji z vlaknenim laserjem izrežejo natančne in čiste oblike.
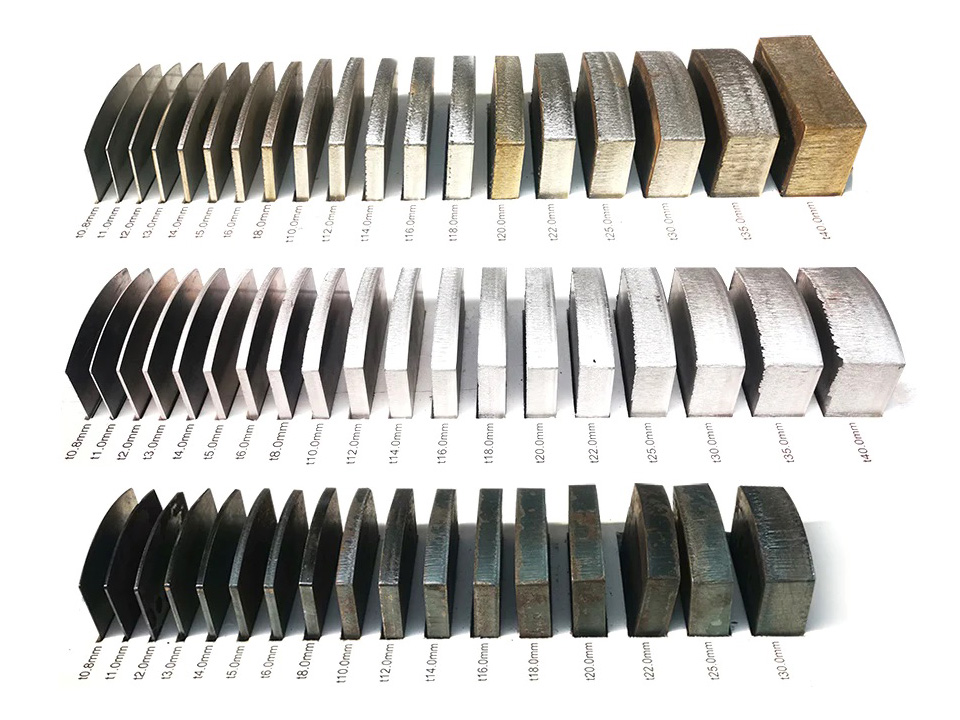
Se sprašujete, kako debelo kovino lahko reže tako zmogljivo rezalno orodje? Kakšne so omejitve hitrosti rezanja? Kako se različne moči laserjev obnesejo pri rezanju kovin glede na debelino in hitrost? Tukaj je praktičen vodnik za začetnike in strokovnjake, ki nam omogoča podrobno analizo različnih kovinskih materialov, delovnih plinov, moči laserjev, debelin rezanja in hitrosti.
Tabela debeline, hitrosti in moči ogljikovega jekla z laserskim rezanjem z vlakni
Ogljikovo jeklo je zlitina železa in ogljika z vsebnostjo ogljika med 0.02 % in 2 %.
Ogljikova jekla, ki jih lahko režejo vlakneni laserji, vključujejo nizkoogljično jeklo (mehko jeklo), srednjeogljično jeklo (jeklo M2) in visokoogljično jeklo (orodno jeklo).
Z laserskimi rezalniki z vlakni lahko enostavno režemo ogljikova jekla od 1mm do čez 200mm pri hitrostih od 0.12 m/min do 100m/min, z neobveznimi pooblastili od 1000W in do 60000W, možnosti delovnega plina pa vključujejo zrak, kisik, dušik in mešane pline.
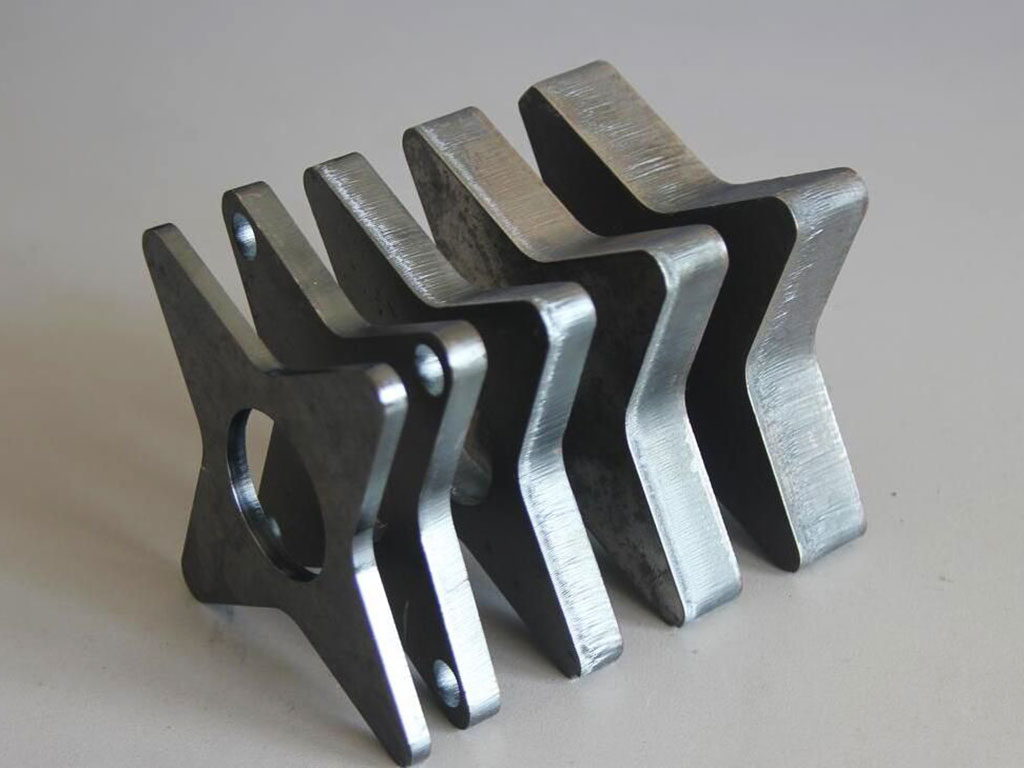
Nizka/srednja moč (1000W - 4000W) Parametri rezanja ogljikovega jekla
| Material | Plin | Debelina (mm) | Hitrost (m/min) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| Ogljikovega jekla | Air | 1 | 12.0-15.0 | 15.0-20.0 | 25.0-30.0 | 28.0-35.0 | 30.0-38.0 |
| 2 | 3.5-4.5 | 5.0-8.0 | 7.0-10.0 | 8.0-12.0 | 10.0-16.0 | ||
| 3 | 1.5-3.0 | 2.0-4.0 | 2.5-4.5 | 3.0-5.0 | |||
| 4 | 1.5-2.3 | 2.5-3.5 | |||||
| 5 | 1.0-2.2 | ||||||
| N₂ | 1 | 15.0-20.0 | 18.0-25.0 | 22.0-30.0 | 25.0-38.0 | 30.0-44.0 | |
| O₂ | 2 | 3.5-5.0 | 3.8-5.0 | 5.0-6.0 | 5.5-7.0 | 5.5-7.7 | |
| 3 | 2.5-3.5 | 2.8-3.8 | 3.5-4.3 | 3.6-5.0 | 3.7-5.5 | ||
| 4 | 2.0-3.3 | 2.3-3.5 | 2.8-4.0 | 3.0-4.5 | 3.5-4.6 | ||
| 5 | 1.4-2.0 | 1.6-2.5 | 2.5-3.0 | 2.5-3.3 | 2.5-4.0 | ||
| 6 | 1.2-1.6 | 1.4-1.8 | 2.2-2.5 | 2.3-2.8 | 2.5-3.5 | ||
| 8 | 0.8-1.1 | 0.9-1.3 | 1.3-1.8 | 1.8-2.2 | 2.0-2.8 | ||
| 10 | 0.6-0.9 | 0.8-1.2 | 1.2-1.5 | 1.2-1.6 | 1.2-2.2 | ||
| 12 | 0.4-0.7 | 0.7-1.0 | 0.8-1.0 | 1.0-1.3 | 1.0-1.7 | ||
| 16 | 0.5-0.7 | 0.6-0.8 | 0.6-0.9 | 0.7-1.0 | |||
| 20 | 0.5-0.8 | 0.6-0.9 | |||||
| 22 | 0.5-0.8 | ||||||
Visoka moč (6000W - 30000W) Parametri rezanja ogljikovega jekla
| Material | Plin | Debelina (mm) | Hitrost (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Ogljikovega jekla | Air | 1 | 35.0-42.0 | 38.0-45.0 | 45.0-60.0 | 50.0-70.0 | 60.0-100.0 | 70.0-100.0 |
| 2 | 20.0-28.0 | 25.0-35.0 | 35.0-48.0 | 45.0-52.0 | 50.0-70.0 | 60.0-73.0 | ||
| 3 | 8.0-15.0 | 18.0-25.0 | 25.0-38.0 | 30.0-40.0 | 45.0-52.0 | 50.0-57.0 | ||
| 4 | 7.0-12.0 | 15.0-18.0 | 18.0-26.0 | 25.0-29.0 | 30.0-40.0 | 35.0-43.0 | ||
| 5 | 5.0-9.0 | 10.0-12.0 | 12.0-20.0 | 18.0-23.0 | 23.0-28.0 | 25.0-30.0 | ||
| 6 | 3.0-6.0 | 8.0-9.0 | 9.0-13.0 | 13.0-19.0 | 18.0-23.0 | 19.0-26.0 | ||
| 8 | 5.0-5.5 | 6.0-8.0 | 8.0-12.0 | 12.0-16.0 | 14.0-18.0 | |||
| 10 | 5-6.5 | 6.0-8.5 | 11.0-13.0 | 12.0-14.0 | ||||
| 12 | 4.0-4.6 | 5.0-6.0 | 7.0-10.0 | 10.0-12.0 | ||||
| 16 | 4.5-5.5 | 6.5-7.0 | 8.0-8.5 | |||||
| 20 | 2.7-3.2 | 4.5-5.5 | ||||||
| 22 | 2.9-3.5 | |||||||
| 25 | 2.0-3.2 | |||||||
| N₂ | 1 | 35.0-48.0 | 60.0-70.0 | 66.0-80.0 | 70.0-90.0 | 80.0-95.0 | 95.0-100.0 | |
| O₂ | 2 | 6.0-8.25 | 6.8-7.2 | 7.2-7.8 | 7.5-8.2 | 7.8-8.5 | 8.0-10.0 | |
| 3 | 4.0-5.5 | 4.8-5.5 | 5.2-5.8 | 5.5-6.0 | 5.8-6.3 | 6.0-7.0 | ||
| 4 | 3.5-5.0 | 3.8-4.3 | 4.2-4.6 | 4.5-5.2 | 4.8-5.5 | 5.0-6.5 | ||
| 5 | 3.0-4.2 | 3.3-4.3 | 3.8-4.7 | 4.0-5.0 | 4.3-4.8 | 4.5-5.0 | ||
| 6 | 2.6-3.5 | 3.0-3.4 | 3.5-4.0 | 3.8-4.3 | 4.0-4.5 | 4.2-4.8 | ||
| 8 | 2.0-2.8 | 2.3-3.0 | 2.6-3.3 | 2.8-3.5 | 3.0-3.6 | 3.5-4.0 | ||
| 10 | 1.8-2.3 | 2.0-2.5 | 2.5-3.0 | 2.6-3.0 | 2.8-3.2 | 3.0-3.5 | ||
| 12 | 1.6-2.1 | 1.7-2.2 | 2.0-2.3 | 2.5-3.0 | 2.7-3.2 | 2.8-3.4 | ||
| 16 | 0.7-1.0 | 1.2-1.4 | 1.4-1.6 | 1.7-2.0 | 1.9-2.3 | 2.0-2.5 | ||
| 20 | 0.5-0.9 | 1.0-1.1 | 1.2-1.5 (2.1) | 1.3-1.6 | 1.5-1.8 | 1.6-2.0 | ||
| 22 | 0.5-0.7 | 0.9-1.0 | 0.9-1.2 | 1.1-1.3 | 1.3-1.6 | 1.5-1.8 | ||
| 25 | 0.4-0.6 | 0.6-0.7 | 0.6-0.9 | 0.9-1.2 | 1.0-1.4 | 1.3-1.5 | ||
| 30 | 0.3-0.6 | 0.5-0.8 | 0.6-0.8 | 0.8-1.2 | 1.2-1.4 | |||
| 40 | 0.25-0.33 | 0.4-0.7 | 0.7-0.9 | 0.9-1.1 | ||||
| 50 | 0.18-0.2 | 0.2-0.25 | 0.3-0.5 | 0.6-0.8 | ||||
| 60 | 0.18-0.2 | 0.2-0.25 | 0.22-0.28 | |||||
| 70 | 0.18-0.2 | 0.19-0.22 | ||||||
| 80 | 0.12-0.15 | |||||||
Izjemno visoka moč (40000W) Parametri rezanja ogljikovega jekla
| Material | Debelina (mm) | Hitrost (m/min) | Moč (vat) | Delovni plin |
|---|---|---|---|---|
| Ogljikovega jekla | 5 | 28.0-32.0 | 40000 | N₂/zrak |
| 6 | 25.0-28.0 | |||
| 8 | 22.0-24.0 | |||
| 10 | 16.0-20.0 | |||
| 12 | 14.0-17.0 | |||
| 14 | 11.0-13.0 | |||
| 16 | 8.0-9.5 | |||
| 18 | 8.0-8.5 | |||
| 20 | 7.0-8.0 | |||
| 25 | 5.0-5.5 | |||
| 30 | 3.0-4.0 | |||
| 40 | 1.5-2.0 | |||
| 50 | 0.7-1.0 | |||
| 10 | 2.0-2.3 | 6000 | O₂ (pozitivna osredotočenost) | |
| 12 | 1.8-2.0 | 7,500 | ||
| 14 | 1.6-1.8 | 8,500 | ||
| 16 | 1.6-1.8 | 9,500 | ||
| 20 | 1.5-1.6 | 12000 | ||
| 22 | 1.4-1.5 | 18000 | ||
| 25 | 1.2-1.4 | 18000 | ||
| 30 | 1.2-1.3 | 18000 | ||
| 40 | 0.9-1.1 | 26000 | ||
| 40 (brez Q235) | 0.3-0.6 | 20000 | ||
| 50 (brez Q235) | 0.3-0.5 | 25000 | ||
| 50 | 0.8-1.0 | 40000 | ||
| 60 | 0.6-0.9 | |||
| 70 | 0.5-0.7 | |||
| 80 | 0.4-0.6 | |||
| 90 | 0.3-0.4 | |||
| 100 | 0.2-0.3 | |||
| 12 | 3.2-3.5 | 20000 | O₂ (negativni fokus) | |
| 14 | 3.0-3.2 | |||
| 16 | 3.0-3.1 | |||
| 20 | 2.8-3.2 | |||
| 25 | 2.4-2.8 | 40000 | ||
| 30 | 2.4-2.6 | |||
| 35 | 2.3-2.6 | |||
| 40 | 2.0-2.3 | |||
| 50 | 1.2-1.6 | |||
| 60 | 1.0-1.3 | |||
| 70 | 0.6-0.8 |
Ultra visoka moč (60000W) Parametri rezanja ogljikovega jekla
| Material | Debelina (mm) | Hitrost (m/min) | Moč (vat) | Delovni plin |
|---|---|---|---|---|
| Ogljikovega jekla | 16 | 13.0-14.0 | 60000 | Mešani plin - (N₂&O₂)/zrak |
| 18 | 11.0-12.0 | |||
| 20 | 9.0-10.0 | |||
| 25 | 6.5-7.5 | |||
| 30 | 4.5-5.5 | |||
| 35 | 3.5-4.4 | |||
| 40 | 2.8-3.4 | |||
| 45 | 2.0-2.5 | |||
| 50 | 1.5-2.0 | |||
| 60 | 1.0-1.4 | |||
| 16 | 1.6-1.8 | 12000 | O₂ (pozitivna osredotočenost) | |
| 18 | 1.6-1.7 | |||
| 20 | 1.5-1.6 | |||
| 25 | 1.2-1.4 | 20000 | ||
| 30 | 1.2-1.3 | |||
| 35 | 1.1-1.2 | |||
| 40 | 0.9-1.1 | 25000 | ||
| 45 | 0.8-1.0 | |||
| 50 | 0.75-0.9 | 30000 | ||
| 60 | 0.7-0.8 | 50000 | ||
| 70 | 0.7-0.8 | 60000 | ||
| 80 | 0.6-0.7 | |||
| 100 | 0.5-0.6 | |||
| 160 | 0.15-0.25 | |||
| 200 | 0.15-0.2 | |||
| 20 | 2.4-3.0 | 15000 | O₂ (negativni fokus) | |
| 25 | 2.2-2.6 | 30000 | ||
| 30 | 2.0-2.4 | |||
| 35 | 2.0-2.2 | 35000 | ||
| 40 | 1.6-2.0 | |||
| 45 | 1.4-1.8 | 40000 | ||
| 50 | 1.2-1.6 | |||
| 60 | 1.0-1.3 | 60000 | ||
| 70 | 1.0-1.2 | |||
| 80 | 0.8-1.0 | |||
| 100 | 0.5-0.65 |
Tabela debeline, hitrosti in moči rezanja nerjavečega jekla z vlaknenim laserjem
Nerjaveče jeklo se nanaša na legirano jeklo, ki je pasivno, odporno proti koroziji, ne rjavi in vsebuje veliko kroma (običajno 12 % ~30%) v atmosferi in korozivnih medijih, kot so kisline, alkalije in soli, ki vsebujejo nikelj, molibden, vanadij, mangan, volfram in druge elemente, znane tudi kot kislinsko odporno jeklo, belo železo, vodno bakreno železo.
ASTM razredi in modeli nerjaveče jeklo Med materiali, ki jih lahko režejo vlakenski laserji, so 201, 202, 205, 301, 302, 302B, 302Cu, 303, 304, 304L, 304N, 305, 308, 309, 310, 314, 316, 316L, 316N, 317, 317L, 321, 329, 330, 347, 384, 403, 405, 409, 410, 414, 416, 420, 422, 429, 430, 430F, 431, 434, 436, 439, 440 (440A, 44B, 0C) ), 440, 444, 446, 501, 502L in 904.
Stroji za lasersko rezanje vlaken so sposobni rezati nerjaveče jeklo debeline od 1 milimetra do 150 milimetrov s hitrostmi od 0.05 metra na minuto do 100 metrov na minuto, z laserskimi močmi od 1000W do 60000Win neobvezna delovna plina N₂ in zrak.
Nizka/srednja moč (1000W - 4000W) Parametri rezanja nerjavečega jekla
| Material | Plin | Debelina (mm) | Hitrost (m/min) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| Nerjaveče jeklo | Air | 1 | 15.0-25.0 | 18.0-30.0 | 20.0-35.0 | 32.0-40.0 | 35.0-50.0 |
| 2 | 4.0-7.0 | 8.0-12.0 | 10.0-15.0 | 14.0-18.0 | 16.0-23.0 | ||
| 3 | 2.5-3.5 | 3.0-4.0 | 5.0-7.0 | 8.0-12.0 | 8.0-14.0 | ||
| 4 | 0.6-1.0 | 2.0-3.0 | 3.5-4.5 | 5.5-8.0 | 6.0-10.0 | ||
| 5 | 0.5-0.8 | 1.2-1.8 | 1.8-2.5 | 3.5-5.0 | 4.5-6.0 | ||
| 6 | 0.5-0.8 | 0.7-0.8 | 2.5-3.0 | 2.8-4.8 | |||
| 8 | 0.5 | 1.2-1.5 | 1.8-3.0 | ||||
| 10 | 0.8-1.2 | 0.85-1.8 | |||||
| 12 | 0.65-1.0 | ||||||
| N₂ | 1 | 16.5-22.0 | 20.0-26.0 | 27.5-33.0 | 31.0-38.5 | 33.0-45.0 | |
| 2 | 4.5-6.1 | 7.0-10.0 | 9.0-11.0 | 12.0-16.5 | 15.0-20.0 | ||
| 3 | 2.0-3.1 | 4.5-5.5 | 5.0-6.5 | 7.0-10.0 | 7.5-12.0 | ||
| 4 | 1.0-1.6 | 2.0-2.5 | 2.2-2.8 | 5.0-7.2 | 5.5-9.0 | ||
| 5 | 0.4-0.7 | 1.5-2.0 | 1.5-2.0 | 1.8-2.4 | 4.0-5.5 | ||
| 6 | 0.6-0.9 | 0.7-1.3 | 1.0-1.6 | 2.6-4.5 | |||
| 8 | 0.3-0.6 | 1.2-2.0 | 1.6-2.8 | ||||
| 10 | 0.7-1.0 | 0.7-1.6 | |||||
| 12 | 0.5-0.9 | ||||||
Visoka moč (6000W - 30000W) Parametri rezanja nerjavečega jekla
| Material | Plin | Debelina (mm) | Hitrost (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Nerjaveče jeklo | Air | 1 | 55.0-70.0 | 65.0-75.0 | 70.0-85.0 | 80.0-95.0 | 83.0-100.0 | 85.0-100.0 |
| 2 | 32.0-45.0 | 40.0-50.0 | 45.0-55.0 | 48.0-55.0 | 55.0-70.0 | 65.0-80.0 | ||
| 3 | 20.0-28.0 | 27.0-33.0 | 30.0-38.0 | 35.0-40.0 | 45.0-52.0 | 55.0-60.0 | ||
| 4 | 13.0-18.0 | 15.0-20.0 | 25.0-30.0 | 25.0-29.0 | 30.0-40.0 | 38.0-45.0 | ||
| 5 | 10.0-15.0 | 12.0-16.0 | 16.0-19.0 | 18.0-23.0 | 23.0-28.0 | 27.0-33.0 | ||
| 6 | 7.0-10.0 | 9.0-11.0 | 13.0-17.0 | 14.0-19.0 | 18.0-23.0 | 24.0-28.0 | ||
| 8 | 4.5-6.0 | 5.5-6.0 | 9.0-11.0 | 8.0-12.0 | 14.0-16.0 | 20.0-24.0 | ||
| 10 | 2.0-3.0 | 4.0-4.5 | 6.5-8.0 | 6.8-8.5 | 9.0-12.0 | 15.0-20.0 | ||
| 12 | 1.4-1.8 | 2.5-3.5 | 5.5-6.0 | 5.5-6.5 | 8.0-10.0 | 12.5-15.0 | ||
| 16 | 0.8-1.0 | 1.3-2.0 | 2.2-2.8 | 4.5-5.5 | 5.5-6.5 | 8.0-9.0 | ||
| 20 | 0.5 | 0.7-1.0 | 1.5-2.0 | 1.9-2.1 | 2.7-3.2 | 4.5-5.5 | ||
| 25 | 0.5-0.8 | 0.8-1.2 | 1.2-1.4 | 1.8-2.5 | 2.5-3.0 | |||
| 30 | 0.25-0.4 | 0.5-0.8 | 0.8-1.0 | 1.4-1.6 | 1.5-2.2 | |||
| 40 | 0.4-0.5 | 0.5-0.8 | 0.8-1.0 | |||||
| 50 | 0.17-0.3 | 0..3-0.4 | 0.3-0.45 | |||||
| 60 | 0.14-0.18 | 0.16-0.2 | ||||||
| 70 | 0.1-0.13 | 0.1-0.15 | ||||||
| 80 | 0.05 | |||||||
| N₂ | 1 | 50.0-65.0 | 63.0-66.0 | 70.0-80.0 | 75.0-90.0 | 80.0-100.0 | 82.0-100.0 | |
| 2 | 30.0-40.0 | 40.0-44.0 | 44.0-48.0 | 46.0-50.0 | 50.0-60.0 | 63.0-75.0 | ||
| 3 | 18.0-25.0 | 25.0-28.0 | 28.0-35.0 | 30.0-38.0 | 35.0-45.0 | 52.0-58.0 | ||
| 4 | 10.0-15.5 | 15.0-18.0 | 20.0-26.0 | 22.0-28.0 | 30.0-32.0 | 35.0-43.0 | ||
| 5 | 8.0-13.5 | 12.0-14.0 | 15.0-20.0 | 16.0-22.0 | 24.0-28.0 | 25.0-30.0 | ||
| 6 | 6.0-9.0 | 9.0-9.5 | 11.0-13.0 | 12.0-15.0 | 20.0-25.0 | 22.0-25.0 | ||
| 8 | 4.0-5.5 | 5.0-5.3 | 7.0-7.5 | 7.5-8.5 | 14.0-17.0 | 18.0-22.0 | ||
| 10 | 1.8-2.8 | 3.8-4.0 | 5.0-5.5 | 5.5-6.5 | 10.0-13.0 | 14.0-18.0 | ||
| 12 | 1.2-1.6 | 2.5-2.7 | 3.0-3.5 | 3.3-4.0 | 9.0-10.0 | 12.0-14.0 | ||
| 14 | 0.8-1.2 | 1.8-1.9 | 2.3-2.8 | 2.5-3.0 | 7.0-8.5 | 8.0-10.0 | ||
| 16 | 0.6-0.9 | 1.3-1.5 | 2.1-2.5 | 2.3-2.8 | 5.0-6.0 | 7.0-8.0 | ||
| 20 | 0.7-0.8 | 1.4-1.7 | 1.5-1.9 | 2.5-3.0 | 4.0-5.0 | |||
| 25 | 0.5-0.6 | 0.7-1.0 | 0.9-1.2 | 1.4-1.8 | 2.0-2.5 | |||
| 30 | 0.5-0.7 | 0.6-0.8 | 0.9-1.2 | 1.2-2.0 | ||||
| 35 | 0.4-0.5 | 0.5 | 0.55-0.8 | 0.7-1.0 | ||||
| 40 | 0.3 | 0.4 | 0.4-0.5 | 0.6-0.8 | ||||
| 50 | 0.2 | 0.25 | 0.3-0.35 | 0.3-0.4 | ||||
| 60 | 0.15 | 0.15-0.2 | 0.15-0.25 | |||||
| 70 | 0.1-0.13 | 0.12-0.15 | ||||||
| 80 | 0.06-0.08 | 0.08-0.1 | ||||||
| 90 | 0.05-0.06 | 0.5-0.08 | ||||||
| 100 | 0.03-0.04 | 0.04-0.05 | ||||||
Izjemno visoka moč (40000W) Parametri rezanja nerjavečega jekla
| Material | Debelina (mm) | Hitrost (m/min) | Moč (vat) | Delovni plin |
|---|---|---|---|---|
| Nerjaveče jeklo | 5 | 25.0-30.0 | 40000 | N₂ |
| 6 | 22.0-25.0 | |||
| 8 | 20.0-23.0 | |||
| 10 | 16.0-21.0 | |||
| 12 | 12.0-14.0 | |||
| 14 | 10.0-12.0 | |||
| 16 | 9.0-11.0 | |||
| 18 | 8.0-9.5 | |||
| 20 | 7.0-8.5 | |||
| 25 | 4.5-5.5 | |||
| 30 | 3.0-4.0 | |||
| 40 | 1.5-2.0 | |||
| 50 | 0.5-0.8 | |||
| 60 | 0.4-0.6 | |||
| 70 | 0.2-0.3 | |||
| 80 | 0.2-0.25 | |||
| 90 | 0.14-0.18 | |||
| 100 | 0.08-0.12 | |||
| 5 | 30.0-34.0 | 40000 | Air | |
| 6 | 25.0-30.0 | |||
| 8 | 22.0-25.0 | |||
| 10 | 17.0-23.0 | |||
| 12 | 13.0-16.0 | |||
| 14 | 12.0-14.0 | |||
| 16 | 9.0-11.5 | |||
| 18 | 8.0-10.0 | |||
| 20 | 7.0-9.0 | |||
| 25 | 5.0-5.5 | |||
| 30 | 3.5-4.5 | |||
| 40 | 1.7-2.2 | |||
| 50 | 0.7-1.0 | |||
| 60 | 0.4-0.6 | |||
| 70 | 0.3-0.4 | |||
| 80 | 0.25-0.3 | |||
| 90 | 0.2-0.25 | |||
| 100 | 0.15-0.2 |
Ultra visoka moč (60000W) Parametri rezanja nerjavečega jekla
| Material | Debelina (mm) | Hitrost (m/min) | Moč (vat) | Delovni plin |
|---|---|---|---|---|
| Nerjaveče jeklo | 16 | 13.0-14.0 | 60000 | N₂ |
| 18 | 11.0-12.0 | |||
| 20 | 9.0-10.0 | |||
| 25 | 6.5-7.5 | |||
| 30 | 5.0-6.0 | |||
| 35 | 3.5-4.5 | |||
| 40 | 3.0-3.5 | |||
| 50 | 1.8-2.2 | |||
| 60 | 1.3-1.6 | |||
| 70 | 1.0-1.2 | |||
| 80 | 0.6-0.8 | |||
| 90 | 0.4-0.6 | |||
| 90 (modulacija) | 0.2-0.25 | |||
| 100 | 0.3-0.5 | |||
| 100 (modulacija) | 0.15-0.2 | |||
| 120 | 0.1-0.15 | |||
| 16 | 13-14.5 | 60000 | Air | |
| 18 | 11-12.5 | |||
| 20 | 9-10.5 | |||
| 25 | 7.0-7.8 | |||
| 30 | 5.0-6.0 | |||
| 35 | 4.0-4.5 | |||
| 40 | 3.2-4.0 | |||
| 50 | 3.0-3.5 | |||
| 60 | 1.8-2.2 | |||
| 70 | 1.0-1.2 | |||
| 80 | 0.7-0.8 | |||
| 90 | 0.5-0.6 | |||
| 100 | 0.4-0.5 | |||
| 120 | 0.25-0.35 | |||
| 150 | 0.15-0.2 | |||
| 200 (modulacija) | 0.05-0.1 |
Tabela debeline, hitrosti in moči laserskega rezanja aluminija z vlakni
Aluminij je najpogostejša srebrno-bela lahka kovina, ki je mehka in duktilna.
Laserji lahko enostavno režejo folije, pločevine, trakove, cevi, palice in profile iz aluminija in zlitin.
Sistemi za lasersko rezanje z vlakni so idealni za rezanje valjanega aluminija, litega aluminija, čistih aluminijevih zlitin, aluminijevih zlitin z bakrom, manganom, silicijem, magnezijem in cinkom do ... 100mm debela pri največji hitrosti 70m/min, z možnostmi laserske moči od 1000W do 40000W in delovni plin N₂.
Nizka/srednja moč (1000W - 4000W) Parametri rezanja aluminija
| Material | Plin | Debelina (mm) | Hitrost (m/min) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| Aluminij | N₂ | 1 | 10.0-13.0 | 15.0-27.5 | 22.0-31.0 | 25.0-30.0 | 28.0-32.0 |
| 2 | 2.0-4.5 | 7.0-8.6 | 10.0-13.2 | 15.0-18.0 | 16.0-20.0 | ||
| 3 | 0.6-1.3 | 2.5-4.0 | 5.0-6.6 | 7.0-8.0 | 10.0-12.0 | ||
| 4 | 1.0-1.6 | 1.5-2.2 | 5.0-6.0 | 6.0-7.0 | |||
| 5 | 0.6-0.9 | 1.0-1.3 | 2.5-3.0 | 4.0-5.0 | |||
| 6 | 0.6-0.9 | 1.5-2.0 | 2.5-3.0 | ||||
| 8 | 0.4-0.7 | 0.5-0.8 | 1.0-1.3 | ||||
| 10 | 0.3-0.4 | 0.8-1.0 | |||||
| 12 | 0.6-0.8 | ||||||
| 14 | 0.3-0.5 | ||||||
Visoka moč (6000W - 30000W) Parametri rezanja aluminija
| Material | Plin | Debelina (mm) | Hitrost (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Aluminij | N₂ | 1 | 35.0-45.0 | 40.0-50.0 | 45.0-55.0 | 50.0-60.0 | 55.0-65.0 | 60.0-70.0 |
| 2 | 20.0-25.0 | 25.0-30.0 | 30.0-35.0 | 35.0-38.0 | 40.0-45.0 | 45.0-50.0 | ||
| 3 | 14.0-16.0 | 15.0-23.0 | 20.0-25.0 | 25.0-30.0 | 30.0-35.0 | 38.0-45.0 | ||
| 4 | 8.0-10.0 | 12.0-16.0 | 18.0-20.0 | 20.0-23.0 | 25.0-30.0 | 28.0-35.0 | ||
| 5 | 5.0-7.0 | 7.0-10 | 14.0-16.0 | 15.0-18.0 | 18.0-20.0 | 20.0-25.0 | ||
| 6 | 3.5-4.0 | 5.0-7.0 | 10.0-12.0 | 12.0-14.0 | 16.0-18.0 | 18.0-22.0 | ||
| 8 | 1.5-2.0 | 2.5-4.0 | 6.0-8.0 | 8.0-10.0 | 10.0-13.0 | 14.0-18.0 | ||
| 10 | 1.0-1.2 | 2.0-2.5 | 4.0-6.0 | 5.0-7.0 | 9.5-10.0 | 12.0-15.0 | ||
| 12 | 0.6-0.7 | 1.6-2.0 | 2.0-3.0 | 2.5-3.5 | 5.0-6.0 | 10.0-12.0 | ||
| 14 | 0.4-0.6 | 0.8-1.2 | 1.5-2.5 | 2.0-3.0 | 4.5-5.0 | 8.0-10.0 | ||
| 16 | 0.3-0.4 | 0.8-1.0 | 1.3-2.0 | 1.5-2.5 | 3.0-4.0 | 6.0-8.0 | ||
| 20 | 0.5-0.7 | 0.8-1.2 | 0.8-1.2 | 1.6-2.0 | 2.0-3.0 | |||
| 25 | 0.4-0.5 | 0.5-0.7 | 0.5-0.7 | 1.0-1.2 | 1.5-2.0 | |||
| 30 | 0.4-0.5 | 0.45-0.6 | 0.8-1.0 | 1.0-1.2 | ||||
| 35 | 0.3-0.35 | 0.45-0.55 | 0.7-0.9 | 0.8-1.0 | ||||
| 40 | 0.25-0.3 | 0.28-0.33 | 0.4-0.7 | 0.5-0.8 | ||||
| 50 | 0.15-0.2 | 0.2-0.25 | 0.3-0.5 | 0.4-0.6 | ||||
| 60 | 0.2 | 0.2-0.3 | 0.25-0.35 | |||||
| 70 | 0.08-0.13 | 0.12-0.15 | ||||||
| 80 | 0.08-0.1 | |||||||
Izjemno visoka moč (40000W) Parametri rezanja aluminija
| Material | Debelina (mm) | Hitrost (m/min) | Moč (vat) | Delovni plin |
|---|---|---|---|---|
| Aluminij | 5 | 25.0-30.0 | 40000 | N₂ |
| 6 | 20.0-25.0 | |||
| 8 | 18.0-22.0 | |||
| 10 | 14.0-17.0 | |||
| 12 | 11.0-13.0 | |||
| 14 | 9.0-11.0 | |||
| 16 | 7.0-9.0 | |||
| 18 | 5.0-7.0 | |||
| 20 | 4.0-5.0 | |||
| 25 | 3.0-3.5 | |||
| 30 | 2.0-3.0 | |||
| 40 | 1.0-1.5 | |||
| 50 | 0.4-0.6 | |||
| 60 | 0.2-0.3 | |||
| 70 | 0.2-0.25 | |||
| 80 | 0.15-0.2 | |||
| 90 | 0.12-0.15 | |||
| 100 | 0.08-0.1 |
Tabela debeline, hitrosti in moči rezanja medenine in bakra z vlaknenim laserjem
Baker je mehka in duktilna kovina z odlično električno prevodnostjo, toplotno prevodnostjo, duktilnostjo in odpornostjo proti koroziji. Medenina je zlitina bakra in cinka z visokimi mehanskimi lastnostmi in odpornostjo proti obrabi.
Laserji lahko enostavno režejo medenino za izdelavo preciznih instrumentov, ladijskih delov, elektronskih komponent, pušk, glasbil, okraskov, kovancev in kalupov.
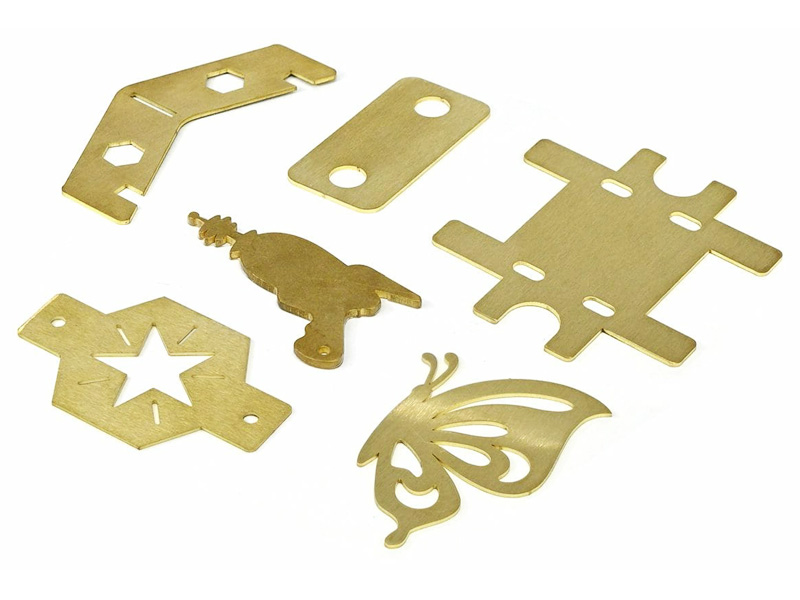
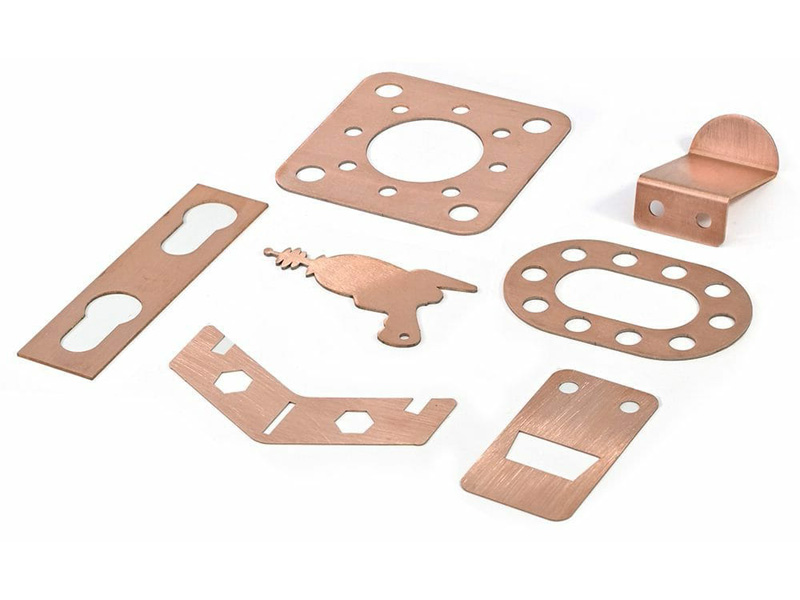
Poleg navadnega bakra in medenine lahko vlakneni laserji režejo tudi aluminijasto bronasto, manganovo bronasto, aluminijasto medeninasto, bronasto bronasto (kositrovo-cinkovo), belo baker in nikelj-bakrene zlitine (Monel) debeline od 1mm do 80mm pri hitrostih od 0.4 m/min do 65 m/min, z laserskimi močmi do 1000W in tako visoko kot 40000W, z uporabo dušika za rezanje medenine in kisika za rezanje bakra.
Nizka/srednja moč (1000W - 4000W) Parametri rezanja medenine
| Material | Plin | Debelina (mm) | Hitrost (m/min) | ||||
|---|---|---|---|---|---|---|---|
| 1000W | 1500W | 2000W | 3000W | 4000W | |||
| Brass | N₂ | 1 | 14.0-20.0 | 15.0-22.0 | 20.0-27.0 | 20.0-28.0 | 25.0-30.0 |
| 2 | 3.0-4.5 | 4.0-7.2 | 7.7-8.8 | 7.0-13.2 | 12.0-15.0 | ||
| 3 | 1.0-1.2 | 1.1-1.5 | 3.0-4.5 | 5.0-7.2 | 5.5-7.7 | ||
| 4 | 1.0-1.2 | 1.3-1.8 | 2.5-3.0 | 3.5-5.5 | |||
| 5 | 0.6-0.9 | 0.8-0.9 | 1.6-2.0 | 2.0-3.5 | |||
| 6 | 0.4-0.6 | 0.8-1.2 | 1.4-2.2 | ||||
| 8 | 0.3-0.4 | 0.8-1.0 | |||||
| 10 | 0.4-0.6 | ||||||
Visoka moč (6000W - 30000W) Parametri rezanja medenine
| Material | Plin | Debelina (mm) | Hitrost (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Brass | N₂ | 1 | 30.0-40.0 | 35.0-45.0 | 38.0-50.0 | 40.0-55.0 | 45.0-60.0 | 55.0-65.0 |
| 2 | 15.0-18.0 | 25.0-27.0 | 30.0-35.0 | 32.0-37.0 | 35.0-40.0 | 38.0-45.0 | ||
| 3 | 12.0-14.0 | 15.0-18.0 | 18.0-22.0 | 20.0-24.0 | 25.0-28.0 | 28.0-33.0 | ||
| 4 | 8.0-10.0 | 10.0-12.0 | 15.0-18.0 | 16.0-19.0 | 19.0-22.0 | 22.0-26.0 | ||
| 5 | 5.0-5.5 | 7.0-9.0 | 12.0-15.0 | 13.0-16.0 | 17.0-19.0 | 18.5-22.0 | ||
| 6 | 3.2-3.8 | 6.0-6.5 | 7.0-10.0 | 9.0-11.0 | 12.0-15.0 | 15.0-18.0 | ||
| 8 | 1.5-1.8 | 2.5-3.0 | 5.5-6.5 | 6.0-8.0 | 8.0-10.0 | 10.0-15.0 | ||
| 10 | 0.8-1.0 | 1.0-1.5 | 3.5-4.7 | 5.0-6.0 | 7.0-8.0 | 8.0-10.0 | ||
| 12 | 0.6-0.7 | 0.8-1.2 | 1.8-2.0 | 2.0-2.2 | 2.5-3.5 | 5.0-8.0 | ||
| 15 | 0.6-0.7 | 1.0-1.2 | 1.3-1.4 | 1.8-2.0 | 2.5-4.5 | |||
| 18 | 0.5-0.7 | 0.8-1.2 | 0.8-1.3 | 1.3-1.8 | ||||
| 20 | 0.3-0.5 | 0.6-0.7 | 0.8-1.0 | 1.0-1.2 | ||||
| 25 | 0.4-0.6 | 0.7-0.9 | 0.8-1.0 | |||||
| 30 | 0.3-0.5 | 0.5-0.7 | 0.6-0.8 | |||||
| 40 | 0.4-0.5 | 0.5-0.65 | ||||||
| 50 | 0.4-0.5 | |||||||
Izjemno visoka moč (40000W) Parametri rezanja medenine in bakra
| Material | Debelina (mm) | Hitrost (m/min) | Moč (vat) | Delovni plin |
|---|---|---|---|---|
| Brass | 5 | 25.0-30.0 | 40000 | N₂ |
| 6 | 20.0-25.0 | |||
| 8 | 18.0-22.0 | |||
| 10 | 10.0-14.0 | |||
| 12 | 8.0-11.0 | |||
| 14 | 6.0-8.0 | |||
| 16 | 5.0-7.0 | |||
| 18 | 4.0-5.0 | |||
| 20 | 3.0-4.0 | |||
| 25 | 2.5-3.0 | |||
| 30 | 2.0-2.5 | |||
| Baker | 3 | 20.0-25.0 | 40000 | O₂ |
| 4 | 18.0-20.0 | |||
| 5 | 15.0-18.0 | |||
| 6 | 10.0-15.0 | |||
| 8 | 6.0-10.0 | |||
| 10 | 2.0-3.5 | |||
| 12 | 2.0-2.5 | |||
| 14 | 1.5-2.0 | |||
| 16 | 1.0-1.5 | |||
| 20 | 0.6-1.0 |
Skratka, vlaknasti laserji lahko režejo kovine tanke kot 1mm in debel kot 100mm ali več, s hitrostjo, ki je tako počasna kot 0.05m/min in tako hitro kot 100m/min ali več, z lasersko močjo od 1000W do 60000WRazlična moč in delovni plin bosta povzročila različno debelino in hitrost rezanja.
Stvari, ki jih je treba upoštevati
Stroji za rezanje z vlaknenim laserjem so dovolj zmogljivi, da z lahkoto in natančnostjo režejo priljubljene kovinske materiale, celo nekatere visoko odbojne kovine, kot so aluminij, baker in medenina. Vendar pa je rezanje plemenitih kovin, kot sta zlato in srebro, nekoliko težavno. To zahteva iskanje najboljših možnosti moči in delovnih plinov ter prilagoditev za nastavitev pravega lasersko rezanje parametre za nemoteno opravljeno delo in preprečevanje nepotrebnih odpadkov.
Če želite uporabiti zlato in srebro za rezanje izvrstnih okraskov, nakita, ročnih del in daril, pa tudi nekaterih preciznih delov in dodatkov, nas prosim vprašajte. STYLECNCtehnično osebje, da najde rešitev za vaše podjetje in proračun.