Kaj je CNC plazemski rezalnik in kako deluje?
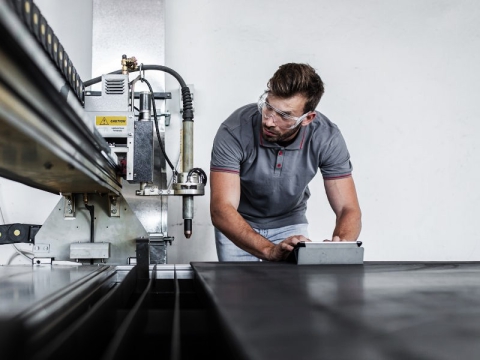
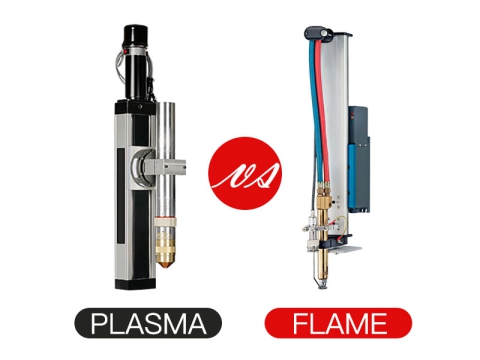
Kombinacija rezalnik plazme CNC krmilnik pa se imenuje CNC plazemski rezalni stroj. CNC plazemski rezalnik združuje preprost in enostaven CNC sistem za ionizacijo visokohitrostnega zračnega toka, ki ga pri visoki temperaturi izbrizgava šoba, da tvori električne prevodnike. Ko tok teče skozenj, prevodnik tvori visokotemperaturni plazemski lok, toplota loka pa povzroči, da se kovina pri zarezu obdelovanca lokalno stopi (in izhlapi), staljena kovina pa se z močjo visokohitrostnega plazemskega zračnega toka odstrani in tvori postopek obdelave zareza. Podolgovat in stabilen plazemski lok, ki ga tvori tehnologija obročastega pretoka plina, zagotavlja gladko in ekonomično rezanje katere koli prevodne kovine.
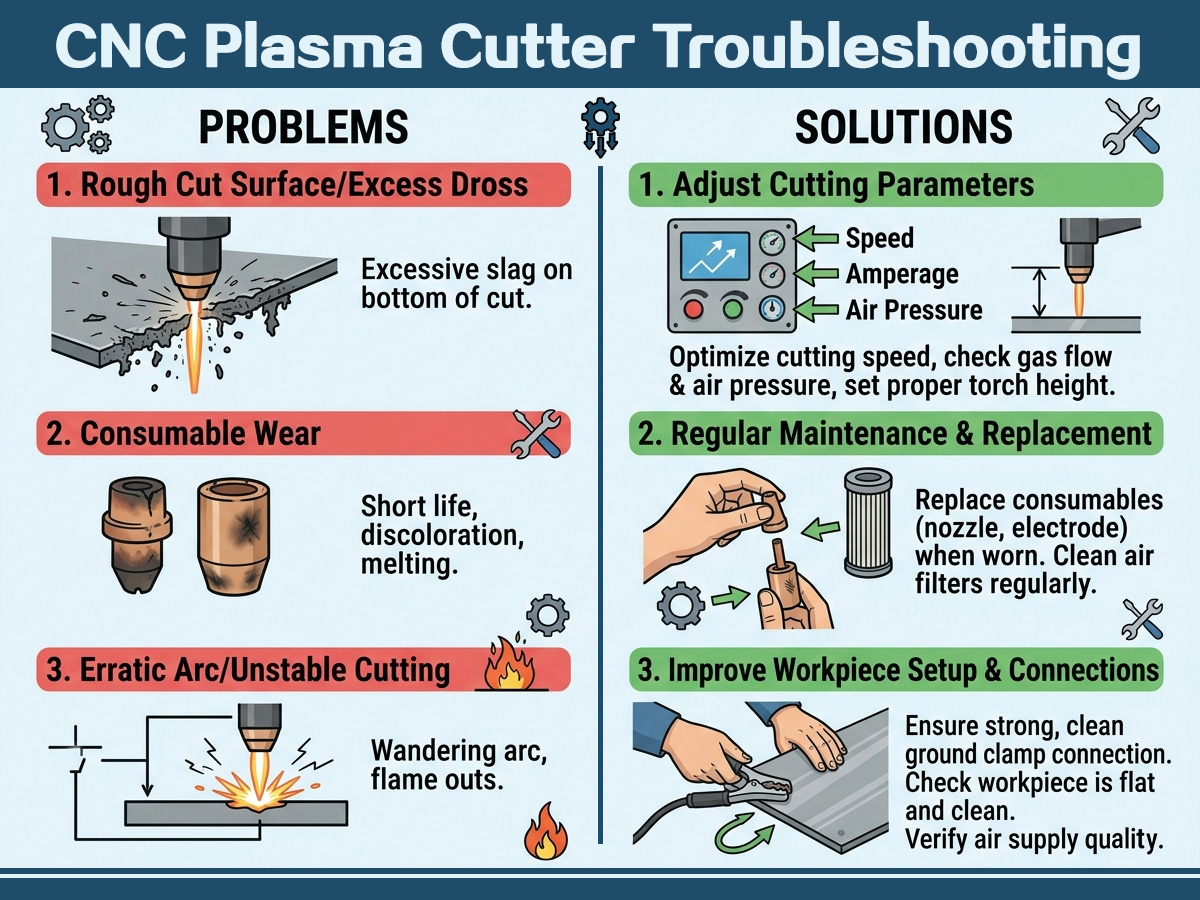
Težave in rešitve
Med delovanjem CNC plazemskega rezalnika se lahko srečate z različnimi napakami. V primeru težav mora upravljavec najprej ostati miren, analizirati vzroke napak skupaj s simptomi težav in poiskati rešitve za odpravljanje težav.
Delovni zračni tlak je prenizek.
Če je med delovanjem plazemskega rezalnika delovni tlak zraka precej nižji od tlaka, ki ga zahteva priročnik, to pomeni, da je hitrost izmeta plazemskega loka oslabljena in je vhodni pretok zraka manjši od zahtevane vrednosti. V tem primeru ni mogoče oblikovati visokoenergijskega in visokohitrostnega plazemskega loka. Posledično je kakovost reza slaba, rez ni preboden in rez se kopiči. Razlogi za nezadosten tlak zraka so: nezadosten dovod zraka iz zračnega kompresorja, prenizka regulacija tlaka ventila za regulacijo zraka rezalnika, onesnaženje z oljem v elektromagnetnem ventilu in neenakomerna pot zraka. Zato je treba te vidike preveriti enega za drugim, odkriti težave in jih pravočasno odpraviti.
Delovni zračni tlak je previsok.
Če je vhodni tlak zraka previsok, bo po nastanku plazemskega loka prekomerni pretok zraka odpihnil koncentriran steber loka, razpršil energijo stebra loka in oslabil rezalno moč plazemskega loka. Glavni razlogi so: nepravilna nastavitev vhodnega zraka, prekomerna nastavitev redukcijskega ventila zračnega filtra ali okvara redukcijskega ventila zračnega filtra.
Nepravilna namestitev obrabnih delov, kot so šobe elektrod.
Šoba elektrode ima navoj in jo je treba priviti. Nepravilna namestitev šobe, na primer če navoj vijaka ni zategnjen ali če obroč vrtinčnih tokov ni pravilno nameščen, bo povzročil nestabilno rezanje in prehitro poškodbo obrabnih delov.
Vhodna izmenična napetost je prenizka.
Pred zagonom in uporabo preverite, ali ima električno omrežje, na katero je priključen plazemski rezalni stroj, zadostno nosilnost in ali specifikacije napajalnega kabla ustrezajo zahtevam. Mesto namestitve plazemskega rezalnega stroja mora biti daleč od velike električne opreme in mest s pogostimi električnimi motnjami.
Slab stik med ozemljitveno žico in obdelovancem.
Ozemljitev je bistvena priprava pred rezanjem. Če ne uporabite posebnega ozemljitvenega orodja, se na površini obdelovanca pojavi izolacija, dolgotrajna uporaba ozemljitvene žice z resnim staranjem pa bo povzročila slab stik med ozemljitveno žico in obdelovancem.
Hitrost rezanja in navpičnost prijema gorilnika.
Hitrost rezanja mora biti visoka ali nizka, odvisno od različnih materialov in debelin, velikost toka pa mora biti enakomerna. Prehitro ali prenizko rezanje povzroči neenakomerno površino reza in žlindro na zgornjem in spodnjem robu. Poleg tega rezalni gorilnik ni navpično držan in plazemski oblok se brizga poševno, kar povzroči tudi nagnjenost površine reza.
Odpravljanje težav
| Težave | Vzrok težave | rešitve |
| Vklopite stikalo za vklop gostitelja, lučka za vklop ne sveti | 1. Lučka "indikator napajanja" ne sveti | zamenjajte |
| 2. 2A varovalka je slaba | zamenjajte | |
| 3. brez vhodne trifazne napetosti 3 V | Remont | |
| 4. izpad faze vhodne trifazne napetosti 380 V. Lučka "indikator pomanjkanja faze" | Za merjenje trifazne napetosti uporabite multimeter, ki mora izpolnjevati zahteve | |
| 5. moč in tako naprej | zamenjajte | |
| 6. slaba nadzorna plošča ali gostitelj | Remont | |
| Po vklopu trifaznega napajanja se ventilator ne vrti, vendar lučka "Indikator napajanja" sveti. | 1. izpad trifazne vhodne napajalne faze | Pristop k gradbenim materialom s tabelo 1.4 |
| 2. ventilatorji so se zataknili zaradi tujkov | Odstranite tuje telo | |
| 3. vtič ventilatorja je ohlapen | Ponovno vstavite | |
| 4. Izključitev ventilatorja | Remont | |
| 5. ventilator je poškodovan | Zamenjava ali prenova | |
| Vklopite trifazno vhodno napajanje, lučka indikatorja napajanja sveti, vrtenje ventilatorja je normalno, vendar odprite stikalo "testni plin", šoba gorilnika ne teče. | 1. brez vhodnega stisnjenega zraka | Vzdrževanje oskrbe s plinom in plinovoda |
| 2. Neravnovesje na "regulatorju tlaka zračnega filtra" na zadnji strani gostitelja, manometer kaže nič. "Podtlak" kaže rdečo lučko. | Ponovno nastavite tlak. Postopek: zavrtite ročno kolo "reduktorja tlaka zračnega filtra" v smeri urinega kazalca, da ga povečate, sicer ga zmanjšate. | |
| 3. slaba lučka za "testni plin" | zamenjajte | |
| 4. gostiteljski elektromagnetni ventil je pokvarjen | Remont ali zamenjava | |
| 5. puščanje plinovoda ali kratek stik | Remont | |
| Vklopite stikalo "testni plin", šoba ima pretok zraka, ko je lučka "rezana", zaprite stikalo gorilnika, vendar ne delujeta niti zračni curek niti gostiteljski program. | 1. stikalo gorilnika je pokvarjeno ali prekinjena stikalna linija | Zamenjava ali prenova |
| 2. stikalo "cut" je slabo | zamenjajte | |
| 3. poškodba vezja gostiteljskega krmilnika | Remont | |
| 4. poškodovan je gostiteljski krmilni transformator ali z njim povezane linije ali komponente | Remont | |
| 5. gostitelj zaradi pomanjkanja tlaka, previsoke temperature in drugih razlogov v času izpada zaščite | Dokler se zračni tlak ni vrnil v normalno stanje ali dokler se temperatura gostitelja ni vrnila v normalno stanje po vrnitvi v normalno stanje | |
| 6. Vodno hlajeni rezalni gorilnik, opremljen s sistemom vodnega hlajenja, ne deluje pravilno ali pa v rezervoarju primanjkuje vode, kar povzroči pomanjkanje tlaka in s tem zaščito gostitelja. | Preverite in rešite, če je tlak v dovodu vode iz pipe na oddelku, je treba povečati tlak vode. | |
| Vklopite stikalo gorilnika s pretokom zraka v šobi, vendar ne z "gornjim" ali "gornjim" rezom. | 1. izpad trifazne vhodne napajalne faze | Remont |
| 2. zračni tlak manjši od 0.45Mpa | Prilagodite na normalno vrednost po metodi, opisani v tabeli 3.2 | |
| 3. vhodni pretok zraka je premajhen | Povečajte pretok vhodnega zraka za 300 l/min | |
| 4. vpenjalna glava "prerezala ozemljitev" in obdelovanec slabo prevodni ali zlom žice "prerezana ozemljitvena žica" | Ponovno objemko ali servisni vodnik | |
| 5. poškodovana elektroda šobe rezalnega gorilnika ali drugi deli | Zamenjava novih delov | |
| 6. način rezanja ni pravilen | Šobo gorilnika je treba namestiti na začetno točko rezanja obdelovanca, preden vklopite stikalo gorilnika. | |
| 7. odprt tokokrog kabla rezalnega gorilnika | Z multimetrsko datoteko R*10 izmerite pot med prevodnim delom gostiteljskega "izhodnega vmesnika" in elektrodo gorilnika, sicer je površinski kabel prekinjen. | |
| 8. Iskriščna reža gostitelja "FD" je prevelika ali ima kratek stik | Ponovno nastavite režo volframove palice, ki je približno 0.5mm-0.8mm, če je Oddelek za strukturo volframove palice, se dve vrzeli dodata enako 0.5mm-0.8mm | |
| 9. poškodba gostiteljskega dela linije ali komponente, kot je regulator tlaka | Remont | |
| 10, motnje ali poškodbe nadzorne plošče gostitelja | Remont ali zamenjava | |
| 11. poškodba gorilnika | Uporabite multimeter R * 10K z držalom elektrode za rezanje gorilnika, zunanji navoj M32 ali M35 pa mora imeti upornost blizu ∽ do stotin K. Če je upornost premajhna (na primer nekaj Ka, nekaj Ω), to kaže na poškodbo ali vlago. Po meritvah pranja in sušenja je treba preveriti morebitno škodo in jo zamenjati. | |
| Kontakt se lahko prereže, brezkontaktnega pa ne, poskusna šoba z neprenosnim oblokom, ki ne povzroča iskrenja | 1.15A varovalka odprt tokokrog varovalke | zamenjajte |
| 2. "reduktor tlaka zračnega filtra" označuje, da je vrednost previsoka | Prilagodite v skladu z metodo, prikazano v tabeli 3.2 | |
| 3. Šoba elektrode gorilnika ali drugi deli so poškodovani | zamenjajte | |
| 4. rezalni gorilnik vlažen, vsebnost vlage v stisnjenem zraku je prevelika | Gorilnik se posuši in stisnjen zrak se posuši, nato pa se vnese v stroj. | |
| 5. "vmesnik pilotnega loka" za rezanje žice med odprtim gorilnikom | Z multimetrsko datoteko R * 10 izmerite priključek "vmesnik pilotnega obloka" in rezalni gorilnik kovinskega gorilnika mora prehajati | |
| 6. poškodba rezalnega gorilnika | Metoda pregleda je enaka kot v tej tabeli 5.11. | |
| Stikalo za izbiro debeline reza, nameščeno v pilici, je mogoče rezati, vendar druga pila ne deluje | 1. prerezano debelo stikalo ali slaba izbira žice | zamenjajte |
| 2. eden od kontaktorjev AC gostitelja CJ1 ali CJ2 je pokvarjen | Zamenjajte ali popravite | |
| 3. glavni transformator usmernika B1 je slab ali je sorodna žica odprta | Storitev | |
| Električni oblok nestabilen pri delu | 1. tlak je prenizek ali previsok | Ponovna nastavitev, metoda je navedena v tabeli 3.2 |
| 2. šoba rezalnega gorilnika ali žganje elektrode | zamenjajte | |
| 3. vhodna izmenična napetost je prenizka | Prilagodite vhodno izmenično napetost | |
| 4. "prerezati tla" in slabo delo med prevodnim | Pravilno priključeno | |
| 5. rezanje počasi | Prilagodite hitrost gibanja | |
| 6. generator isker ne more samodejno prekiniti loka | Normalno, čas praznjenja generatorja isker pri odprtem stikalu gorilnika mora biti 0.5–1 s, nato pa se samodejno ustavi, sicer pride do motenj na krmilni plošči, okvare krmilnega vezja ali komponente in je potreben prenovitve. | |
| 7. ustrezne komponente v gostitelju ne delujejo pravilno | Remont | |
| Debelina plazemskega rezanja do nazivnih kazalnikov | 1. vhodna trifazna napetost do 3 V | Prilagodite vhodno napetost |
| 2. vhodna moč je premajhna, padec rezalnega tlaka je prevelik | Povečati bi bilo treba vhodno zmogljivost | |
| 3. vnesite tlak stisnjenega zraka, ki je prenizek ali previsok | Prilagodite na 0.4 MPa, metoda je navedena v tabeli 3.2. | |
| 4. Če je pretok stisnjenega zraka premajhen, merilnik delovnega tlaka kaže, da je vrednost padla z normalne na približno 0.3 MPa, prenehajte z delom, izklopite stikalo za vklop in tlak se takoj vrne v normalno stanje. | Plus vhodni pretok stisnjenega zraka do 300 l/min; če sistem temelji na premajhni odprtini cevi, mora biti večji od φ8mm izvrtana luknja v cevovodu | |
| 5. "Izbira debeline reza" preklopite na neprimerno izbrano prestavo | Zamenjava za "višjo ponudbo" | |
| 6. prehitra hitrost rezanja | Upočasnite hitrost rezanja | |
| 7. delovni material se ne ujema s tabelo 2 | Prilagoditveni parametri | |
| 8. odprtina šobe je bila ožgana | Prilagodite novo šobo | |
| 9. elektroda je bila pregorela | zamenjajte | |
| 10. model šobe je napačen | Prilagodite pravilno vrsto šobe | |
| 11. Če je zračni sistem ali kabel rezalnega gorilnika poškodovan ali pušča, se je pretok skozi odprtino šobe znatno zmanjšal. | Popravite ali zamenjajte | |
| Odstranite pristranskost materiala | 1. elektroda šobe je poškodovana | zamenjajte |
| 2. položaj namestitve šobne elektrode je na drugi osi | Znova namestite pravilno | |
| 3. prehitro rezanje | Primerno upočasnitev | |
| 4. os šobe in ravnina obdelovanca nista navpični | Prilagodi in reši | |
| Preširok rez, nekakovosten rez | 1. hitrost rezanja je prepočasna | Prilagodite hitrost |
| 2. šoba, elektroda je bila zgorela | Posodobljeno | |
| 3. delovni material, debelina in položaj stikala "izbira debeline reza" se ne ujemajo | Prilagoditev | |
| 4. model šobe ni pravilen, luknja je prevelika | Zamenjajte pravilno vrsto šobe | |
| Pregorevanje plazemskega rezalnega gorilnika | 1. kovinski tlačni pokrovček ni stisnjen | Običajno je treba šobo elektrode takoj stisniti |
| 2. prevodni spoji rezalnega gorilnika so ohlapni, kabelska sapnica je pretrgana, vmesnik vodno hlajenega gorilnika pušča. | Preverite in rešite pravočasno | |
| 3. Slaba izolacija spojev rezalnega gorilnika | Zagotoviti je treba, da je izolacija na stičišču dobrega | |
| 4. keramični zaščitni pokrov rezalnega gorilnika je poškodovan, vendar ni bil pravočasno zamenjan | Treba bi bilo nemudoma zamenjati | |
| 5. stisnjen zrak v presežku vode | Pravočasno izpraznite "reduktor tlaka zračnega filtra" v vodo, če je vsebnost vlage v stisnjenem zraku | |
| 6. rezanje škornja, napačen model rezalnega gorilnika | Za vzporedno rezanje izberite vodno hlajeni rezalni gorilnik, saj je nosilnost zračno hlajenega rezalnega gorilnika premajhna in ga ni mogoče uporabiti. | |
| 7. elektroda se po gorenju ne zamenja | Opekline elektrod je treba nemudoma posodobiti | |
| 8. Sistem delovne vode vodnega hlajenja gorilnika ni normalen ali je temperatura okolice prenizka, puščanje vmesnika | Preverite in rešite ter ne morete delovati v okolju z lediščem | |
| Usmerniške diode D1-D6 pogosto izgorejo | 1. nova povratna napetost diode je prenizka | Izbrati je treba diodo, ki je odporna proti povratni napetosti > 1200 V |
| 2. C101-C103; C104; C106 ali R101; R102 v enem ali več poškodovanih | zamenjajte | |
| 3. usmerniški transformator B1 je poškodovan | Zamenjajte ali popravite | |
| 4. Plazemski rezalni gorilnik je poškodovan | Odstranite gorilnik iz glavne enote z multimetrom R * 10K in merilno elektrodo gorilnika z zunanjim navojem M32 ali M35. Vrednost upora mora biti blizu ∽, če je manj kot deset K, je gorilnik poškodovan. |
Opozorila
Pri uporabi CNC plazemskega rezalnika je kakovost rezanja nestabilna, obrabni deli pa se pogosto menjajo. Ugotovljeno je, da uporabnikovo delovanje med delovanjem ni dovolj standardizirano in hkrati ne posveča dovolj pozornosti nekaterim podrobnostim. Povzetek nekaj nasvetov za vsakodnevno uporabo CNC plazemskih rezalnih strojev v upanju, da vam bodo prinesli udobje:
Rezanje se mora začeti od roba.
Kadar je mogoče, začnite rezati z roba in ne preluknjajte reza. Uporaba roba kot izhodišča bo podaljšala življenjsko dobo potrošnega materiala, pravilen način pa je, da šobo usmerite neposredno na rob obdelovanca, preden zaženete plazemski oblok.
Zmanjšajte nepotreben čas "obloka (ali pilotiranja)".
Tako šoba kot elektroda se pri vžigu obloka zelo hitro porabita, zato je treba gorilnik pred vžigom postaviti v hoje oddaljenost od rezane kovine.
Ne preobremenjujte šobe.
Preobremenitev šobe (torej prekoračitev delovnega toka šobe) bo povzročila hitro odpoved šobe. Jakost toka mora biti 95 % delovnega toka šobe. Na primer: amperaža šobe s 100 A mora biti nastavljena na 95 A.
Uporabite razumno razdaljo rezanja.
V skladu z zahtevami navodil za uporabo se uporabi razumna rezalna razdalja. Rezalna razdalja je razdalja med rezalno šobo in površino obdelovanca. Pri perforiranju poskusite uporabiti razdaljo, ki je dvakrat večja od običajne rezalne razdalje ali največjega h8, ki ga lahko prenese plazemski oblok.
Debelina perforacije mora biti znotraj dovoljenega območja strojnega sistema.
Rezalni stroj ne more preboditi jeklene plošče, ki presega delovno debelino. Običajna debelina preboda je 1/2 normalne debeline reza. Poskrbite, da bo gorilnik in potrošni material čist. Kakršna koli umazanija na gorilniku in potrošnem materialu bo močno vplivala na delovanje sistema s plazmo. Pri menjavi potrošnega materiala ga položite na čisto krpo, pogosto preverjajte priključno rebro gorilnika in očistite kontaktno površino elektrode in šobo s čistilom na osnovi vodikovega peroksida.
Težave in rešitve za CNC plazemski rezalnike: 10 pogostih vprašanj
1. Zakaj moj CNC plazemski rezalnik proizvaja prekomerno žlindro na spodnjem robu?
Spodnja žlindra je posledica nepravilne hitrosti gibanja. Počasno rezanje ustvarja mehko žlindro; hitro rezanje pa trdo žlindro, ki jo je treba brusiti. Prilagodite hitrost 10% prirastki od vašega vodnik za plazemski rezalnik rezalni grafikon.
2. Kaj povzroča, da moj plazemski gorilnik med rezanjem izgubi oblok?
Izgubo obloka običajno povzroči nezadosten tlak zraka, slaba ozemljitvena povezava ali onesnažena površina plošče. Prepričajte se, da so kontakti klešč čisti od gole kovine in da je dosledno dovajanje zraka na vašo CNC miza za rezanje s plazmo.
3. Kako preprečim upogibanje tanke pločevine med plazemskim rezanjem?
Uporabite najnižjo amperažo za doseganje polne penetracije, povečajte hitrost gibanja in zaporedno režite, da omogočite hlajenje med sosednjimi potmi. plazemska vodna podtalnica dramatično zmanjša upogibanje materiala, tanjšega od 16 gauge.
4. Zakaj so moje plazemsko rezane luknje zožene in neokrogle?
Za luknje pod 2,5 cm zaklenite THC na priporočenem rezu h8 in zmanjšajte hitrost vožnje na 60% obodne hitrosti. To omogoča, da zadnji rob loka dohiti, kar ustvari več valjastih lukenj.
5. Kako pogosto naj menjam potrošni material za plazmo?
Šobe in elektrode zamenjajte, ko opazite povečano odprtino, kraterje na elektrodi, nihanje obloka ali povečano količino žlindre. Novi potrošni materiali rešijo več težav z rezanjem kot katera koli druga sprememba. Sledite urnik vzdrževanja plazemskega rezalnika za sledenje obrabi.
6. Kaj povzroča neskladne kote poševnine na plazemsko rezanih robovih?
Poškodovana ali obrabljena odprtina šobe moti simetrijo loka in ustvarja neenakomerno kotnost. Vzdržujte rez h8 znotraj ±0.010 palca in preverite, ali se vrtinčni obroč in zaščitni pokrov pravilno namestita za dosledno natančnost rezanja s plazmo.
7. Ali lahko vlaga v mojem stisnjenem zraku vpliva na kakovost plazemskega rezanja?
Da. Vlaga moti ionizacijo v notranjosti gorilnika, kar povzroča nestabilnost obloka in hitrejšo obrabo potrošnega materiala. Pred rezalnikom namestite hladilni sušilnik zraka in koalescentni filter.
8. Zakaj moj THC potopi gorilnik v obdelovanec na vogalih?
Ko stroj upočasni v ovinkih, se napetost obloka spremeni in THC napačno odčita razdaljo odmika. Konfigurirajte krmilnik tako, da onemogoči THC med upočasnitvami v skladu z vašimi navodili. Navodila za uporabo CNC plazemskega rezalnika za nastavitve proti potapljanju.
9. Ali lahko na svoji CNC plazemski mizi uporabljam ročni plazemski gorilnik?
Ročni gorilniki imajo zarezljane šobe, ki se med mehaniziranim delovanjem zamašijo. Strojni gorilnik z ravno šobo je bistvenega pomena za uporabo CNC. Primerjajte ročni v primerjavi s CNC plazemskimi rezalniki pred nastavitvijo.
10. Koliko stane CNC sistem za plazemsko rezanje za majhno delavnico?
Mize 4×4 za hobi razred se začnejo okoli $5.000–8,000 USD, medtem ko se proizvodni sistemi gibljejo $15,000–50,000+ USD. Proračun za potrošni material in programsko opremo CAM.