Uvod
Ta članek ponuja praktične smernice o varnih delovnih praksah pri uporabi CNC usmerjevalnikov in CNC obdelovalnih centrov ter strojev za rezbarjenje z ročnim/integriranim podajanjem. Namenjen je delodajalcem in drugim, ki nadzorujejo uporabo teh strojev. Te informacije bodo koristne tudi za upravljavce strojev.
Zgodovina nesreč
Lesnopredelovalna industrija ima eno najvišjih stopenj nesreč, ki jih povzroči stik s premikajočimi se stroji. Večina teh se zgodi zaradi stika rok ali prstov upravljavca z vrtečimi se rezalniki. Analiza nesreč, ki jih je preiskalo podjetje STYLECNC ugotovil, da so bili najpogostejši vzroki:
1. neustrezna ali manjkajoča varovala;
2. neustrezno ali pomanjkljivo usposabljanje upravljavcev.
Usposabljanje in informacije
Pomembno je, da je stroj opremljen s potrebnimi zaščitnimi napravami in da so upravljavci strojev usposobljeni za njihovo uporabo in varno opravljanje dela, ki se od njih pričakuje. Usposabljanje je še posebej pomembno za tiste, ki sodelujejo pri vzdrževanju, nastavljanju in čiščenju, da se zagotovi varno izvajanje teh dejavnosti. Nihče ne sme delati za lesnoobdelovalnim strojem, če ni dokazal usposobljenosti. Priporočljivo je, da odgovorna oseba (direktor, višji vodja itd.) pisno pooblasti usposobljene upravljavce. To bo nato del evidence o usposabljanju. Vsak, ki nadzoruje uporabo delovne opreme, mora biti prav tako ustrezno usposobljen, tako upravljavci kot nadzorniki pa morajo imeti dostop do informacij in, kjer je to primerno, do pisnih navodil.
Zakonske zahteve
Zakonske zahteve, ki urejajo uporabo teh strojev, so navedene v dokumentu Varna uporaba lesarstva.
stroji. Predpisi o zagotavljanju in uporabi delovne opreme iz leta 1998 (PUWER), kot se uporabljajo za lesnoobdelovalne stroje. Ta dokument daje praktične nasvete o varni uporabi lesnoobdelovalnih strojev in zajema zagotavljanje informacij in usposabljanja ter vidike varovanja in vzdrževanja.
Ob nakupu novega stroja mora biti ta dobavljen z izjavo o skladnosti in imeti oznako CE. Oblikovalci in proizvajalci morajo izpolnjevati bistvene varnostne zahteve Direktive o strojih in z njo povezanih predpisov Evropskega združenja za prosto trgovino (EFTA).
Ocena tveganja
Obstaja veliko različnih zasnov strojev z različnimi stopnjami kompleksnosti. Vse stroje je treba namestiti v skladu s specifikacijami proizvajalca in zagotoviti ustrezne storitve. To mora vključevati zadostno odsesavanje za odstranjevanje ostružkov in prahu. Nikoli ne spreminjajte stroja na noben način, razen če se predhodno posvetujete s proizvajalcem/dobaviteljem in prejmete potrditev, da sprememba ne bo škodovala varnosti/celovitosti stroja. Vsak stroj ima svoje značilnosti in konfiguracijo, ki jih morate upoštevati pri prepoznavanju nevarnosti in ocenjevanju tveganj. Upoštevati boste morali naslednje nevarnosti:
1. izmet obdelovanca ali rezalnika – pred začetkom se prepričajte, da sta varno pritrjena;
2. stik z vrtečimi se rezalniki in avtomatskimi menjalniki orodij (kjer so nameščeni);
3. ukleščenje in zmečkanje zaradi premikajočih se miz ali obdelovalnih glav;
4. nepričakovano gibanje ali zagon zaradi napak v krmilnem sistemu;
5. prekomerna emisija hrupa;
6. nastajanje prahu in odrezkov;
7. avtomatske naprave za ravnanje in nalaganje (če so nameščene);
8. pnevmatske in vakuumske vpenjalne naprave (če so nameščene);
9. varno programiranje vrtenja rezalnega orodja in hitrosti približevanja, združljivih z obdelovanim materialom;
10. Vsi novi programi bi morali imeti poskusno izvajanje pri počasni hitrosti v primeru morebitnih napak, da se preprečijo trčenja itd.
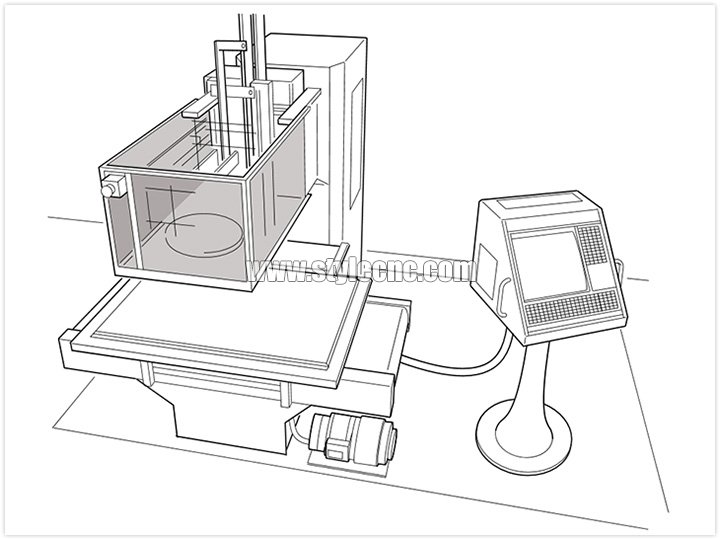
Slika 1a
Majhen nadzemni/C-okvirni CNC rezkar s fiksnim ščitnikom. Prav tako je treba nadzorovati tveganja zaradi morebitne nevarnosti zmečkanin ali ukleščenja med fiksnimi in gibljivimi deli stroja.
Slika 1b
Stroj s C-ogrodjem/konzolno roko in odbijači, občutljivimi na pritisk.
CNC usmerjevalniki in CNC obdelovalni centri
CNC usmerjevalniki in CNC obdelovalni centri imajo dve glavni kategoriji:
1. C-okvir/konzolna roka/nadzemni del;
2. Okvir portala (portalni/vratni).
C-okvir/konzolna roka/nadzemni del
Ti stroji, včasih imenovani tudi nadzemni rezkalniki, imajo enojno ali večfunkcijsko glavno enoto, nameščeno na C-okvirju/konzolni roki, ki se bodisi premika čez mizo bodisi ostane mirujoča, medtem ko se delovna miza premika pod njo, glejte slike 1a, b in c.
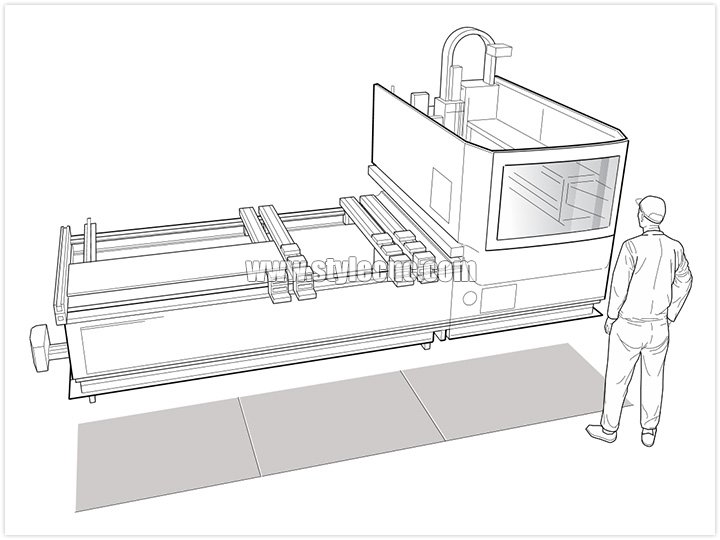
Slika 1c
Stroj s C-ogrodjem/konzolno roko in varnostnimi preprogami.
Portalni okvir (portalni/vratni)
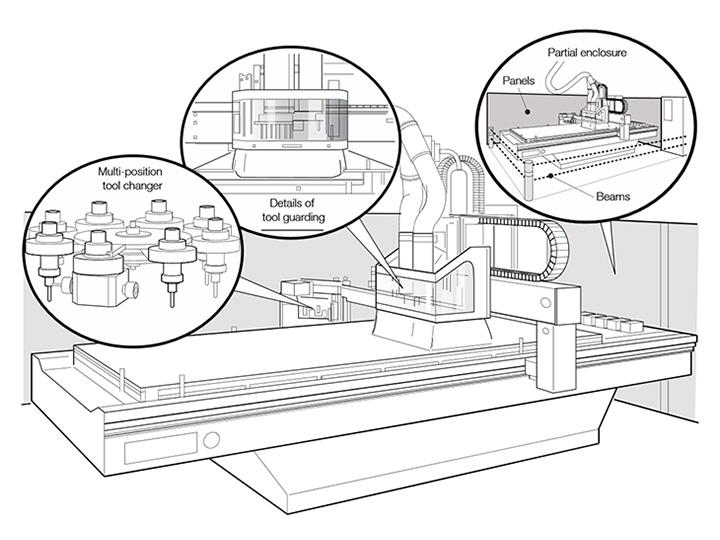
Ti stroji imajo enojno ali večfunkcijsko glavno enoto, nameščeno na portalnem okvirju (portalni nosilec/vratnik), ki se lahko premika nad delovno mizo ali pa ostane mirujoča, medtem ko se delovna miza premika pod njo, glej sliko 2.
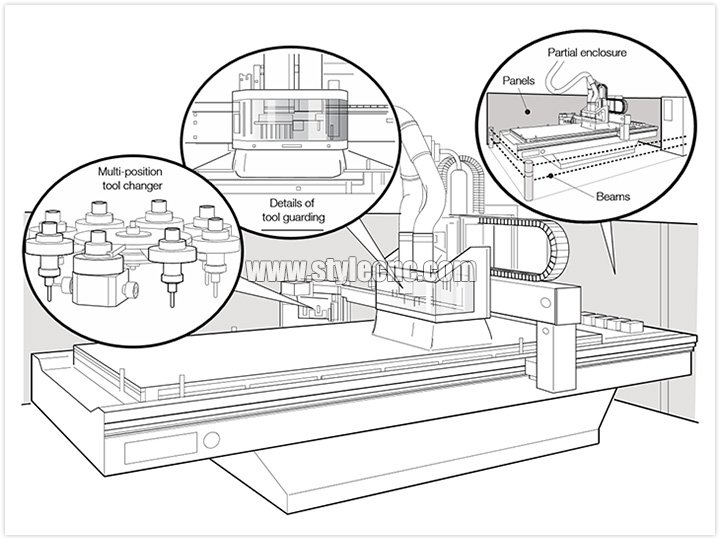
Slika 2
Portalni (portalni/vratni) stroj z delno zaprtim prostorom in svetlobno zaporo.
Uporaba CNC obdelovalnih centrov lahko vključuje rezkanje, vertikalno in horizontalno vrtanje, žlebljenje in oblikovanje. Vse to omogoča večpozicijski menjalnik orodij, nameščen poleg glavne enote ali na okvirju stroja, glejte sliko 2. Pomembno je, da se uporablja pravilno orodje, primerno za stroj in uporabo. Orodja je treba vzdrževati tudi v dobrem stanju.
Večina strojev deluje v treh oseh, X in Y (horizontalno gibanje) ter Z (vertikalno gibanje). Nekateri stroji imajo možnost delovanja z navpično in vodoravno rotacijsko osjo (3-osni stroji) in vse te osi je treba upoštevati pri oceni tveganja. To je še posebej pomembno za zbiranje prahu in odrezkov ter za pot izmetavajočih se odpadnih delcev iz obdelovanca.
Zaščita
CNC rezkalniki so lahko zaščiteni z različnimi fiksnimi zaščitnimi ščitniki, vendar morajo biti vse varnostne razdalje v skladu s standardi. Če mora uporabnik fiksne zaščitne ščitnike odstraniti zaradi vzdrževanja ali čiščenja itd., morajo njihovi pritrdilni sistemi ostati pritrjeni na zaščitni ščitnik ali na stroj, ko je zaščitni ščitnik odstranjen, npr. morajo biti opremljeni z vijaki, ki ostanejo pritrjeni na zaščitni ščitnik.
Vendar pa se je z razvojem krmilnih sistemov na rezkalnih strojih od ročnega krmiljenja do CNC zmanjšala stopnja posredovanja operaterja med procesom obdelave. Dodatek avtomatskih naprav za nalaganje in razkladanje ter avtomatske menjave orodij je še zmanjšal potrebo po tesnem pristopu k območju rezanja. To je proizvajalcem omogočilo, da sprejmejo metode zaščite, ki se razlikujejo od tesne zaščite, ki se tradicionalno uporablja na starejših, ročno upravljanih strojih.
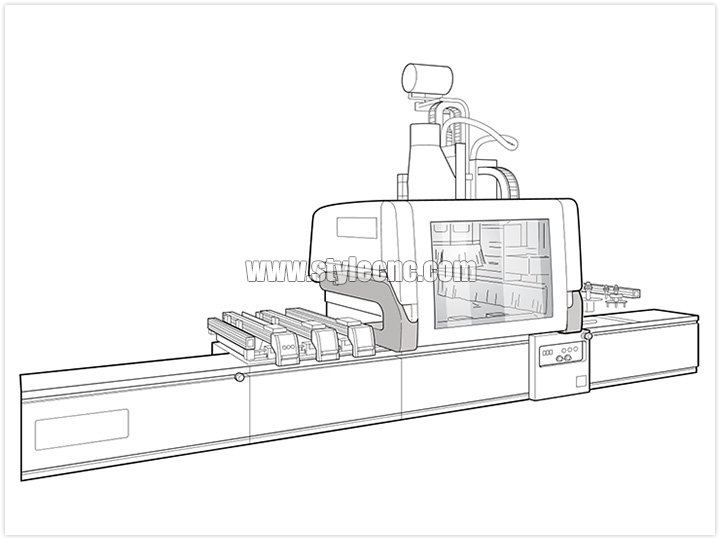
Pri velikih strojih je običajna praksa, da se dostop do območja rezanja med postopkom obdelave prepreči z ohišjem, glejte sliko 3. Namen ohišja je preprečiti:
1. dostop do nevarnega območja;
2. izmet dela orodja;
3. kakršno koli nevarnost zmečkanin ali ukleščenja med fiksnimi in gibljivimi deli stroja.
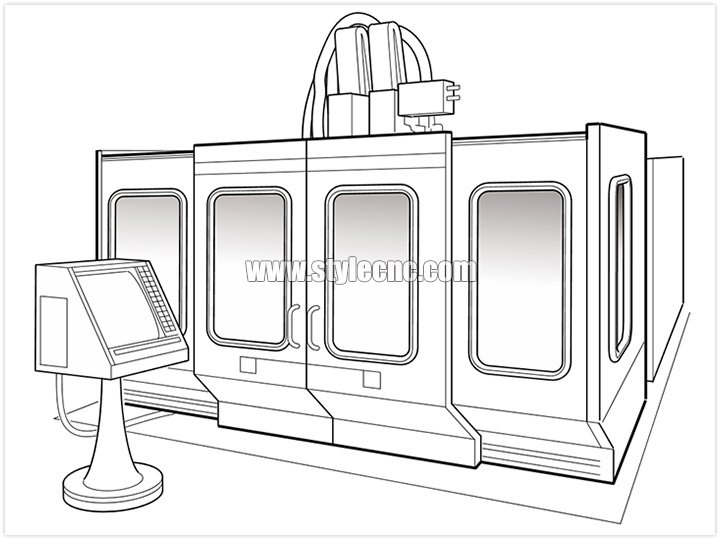
Slika 3
CNC obdelovalni center v polnem ohišju.
Dostop do ograjenega prostora je običajno potreben za:
1. nalaganje ali razkladanje obdelovanca;
2. čiščenje, nastavitev ali prilagoditev;
3. menjava orodja.
Kjer je vstop v zaprt prostor potreben, mora biti omogočen skozi zaklenjena vrata, ki preprečujejo dostop med premikanjem rezalnikov in drugih nevarnih delov. Vse uporabljene zapore morajo biti v skladu s standardi. Zahteve glede zaprtega prostora vključujejo:
1. zagotavljanje zaščite do najmanj 1.8 m od nivoja tal;
2. izdelani so iz materialov, odpornih proti udarcem, ki lahko zadržijo izmetljene obdelovance ali strojne komponente;
3. imeti zvočno ali vizualno opozorilo (npr. rumeno luč) o bližajočem se zagonu;
4. imeti napravo za zaustavitev v sili (znotraj ohišja), ki po potrebi ustavi zagon; ■ imeti krmilno napravo za ponastavitev zaklepanja vrat, ki je v skladu s standardi. Ta mora biti nameščena zunaj ohišja, vendar na mestu, ki omogoča jasen pogled na notranjost. Ne sme biti dosegljiva iz notranjosti ohišja;
5. imeti funkcije za zmanjšanje hrupa, kadar stroji proizvajajo raven hrupa višjo od 85 dB(A).
Namesto popolne ograde se lahko uporabijo drugi zaščitni ukrepi, kot so:
1. delne ograde, z ali brez svetlobnih ovir/žarkov (slika 2);
2. odbijači, občutljivi na pritisk (slika 1b);
3. podloge, občutljive na pritisk (slika 1c).
Izbira zaščitnih ukrepov bo odvisna od ocene proizvajalca/načrtovalca, da se zagotovi izpolnjevanje bistvenih varnostnih zahtev Direktive o strojih in z njo povezanih predpisov Evropskega združenja za prosto trgovino (EFTA).
Če so odprtine, je treba uporabiti zavese za zaščito pred nevarnostjo izmeta delov orodja ali delov obdelovanca. Zato morajo biti sposobne prestati udarni preizkus, ki zadrži 100-gramski izstrelek pri udarcu s hitrostjo 70 m/s.
Kjer je potreben redek dostop, na primer samo za vzdrževalna dela, se lahko uporabi fiksno varovalo (slika 1a). To je pod pogojem, da so bili sprejeti potrebni ukrepi za preprečitev nenamernega zagona med delom na stroju (glejte »Vzdrževanje«).
Prav tako mora biti vgrajeno učinkovito lokalno izpušno prezračevanje (LEV) za odstranjevanje prahu in ostružkov.
Zaviranje
Vreteno(-a) orodja mora(-jo) imeti samodejno električno zavoro, tako da se ustavi(-jo) v desetih sekundah.
Mehanizem za menjavo orodja
V nekaterih primerih bo ohišje območja rezanja preprečilo stik z menjalnikom orodij. V drugih primerih je lahko na voljo zaloga orodij, ki je ločena od območja obdelave in ima lastna dostopna vrata. Takšna dostopna vrata morajo biti medsebojno povezana z menjalnikom orodij, in če je dostop do rezalnikov možen, morajo biti tudi medsebojno povezana z njimi. Med ročno menjavo orodja ne sme biti nevarnosti vrtenja držala orodja med vstavljanjem ali odstranjevanjem orodij. Za indeksiranje držala orodja uporabite krmilnike »hold-to-run« ali enostopenjske obesne krmilnike (glejte tudi »Stikalo za izbiro načina«).
Vzdrževanje
Vse varnostne naprave mora redno pregledovati ustrezno usposobljena in kompetentna oseba (nekdo s potrebnimi veščinami, znanjem in izkušnjami). Pri tem je treba upoštevati, koliko se stroj uporablja, ter priporočila dobavitelja ali proizvajalca. Zabeležite podrobnosti vseh vzdrževalnih in inšpekcijskih pregledov ter zlasti vse ugotovljene ukrepe in potrditev, da so bili opravljeni.
Nekatera vzdrževanja lahko zahtevajo varno izolacijo stroja, da se prepreči nenamerni zagon. Varna električna izolacija pomeni, da je električna energija izklopljena, obstajajo pa tudi ustrezni previdnostni ukrepi, ki zagotavljajo, da ostane izklopljena. Preprečiti je treba nenamerno ponovno vključitev – na primer z mehanskim prekinitvijo trifaznega tokokroga in z napravo za zaklepanje.
Stikalo za izbiro načina
Kjer so stroji zasnovani tako, da med nastavljanjem delujejo z onemogočenimi premičnimi zaklepnimi varovali in/ali zaščitnimi napravami, mora biti na voljo stikalo za izbiro načina delovanja, ki omogoča izbiro med načinom obdelave in načinom nastavitve. V načinu delovanja strojne nastavitve, če so premična varovala odprta in/ali zaščitne naprave onemogočene, mora biti vsako nevarno gibanje mogoče le, če je izpolnjenih več zahtev, vključno z:
1. vrtenje vretena in gibanje posamezne osi se krmili z napravo za krmiljenje/omogočanje delovanja z zadrževanjem;
2. gibanje posamezne osi mora biti omejeno na hitrost 2 m/min ali na korak 10 mm;
3. če je orodje vrtljivo, mora biti omejeno na največ 300 vrtljajev/min, vrtenje orodja pa se mora ustaviti v manj kot dveh vrtljajih po sprostitvi krmilnega elementa »hold-to-run«.
Krmilne naprave z možnostjo »hold-to-run« in naprave za omogočanje premikanja orodja ali osi morajo biti nameščene na glavni nadzorni plošči in/ali na mobilnem kompletu krmilnikov, ki so s strojem povezani s fiksnim kablom ali brezžično (če je na voljo).
Stroji za rezbarjenje z ročnim/integriranim podajanjem
To so stroji nadzemnega tipa/stroji tipa C z enim vretenom/obdelovalno glavo, ki se nahaja nad mizo. Miza se lahko premika v do 3 smeri (X, Y in Z). Hitrosti delovanja se lahko gibljejo od 6000 vrt/min do 24 000 vrt/min. Obdelovanec se običajno dovaja v stroj v smeri, nasprotni smeri vretena orodja. To je lahko ročno, kot pri nekaterih starejših strojih, glej sliko 4, ali z integriranim sistemom za podajanje obdelovancev, kjer se obdelovanec med obdelavo mehansko drži in krmili.
Varovanje orodij
Zaščitni obroč
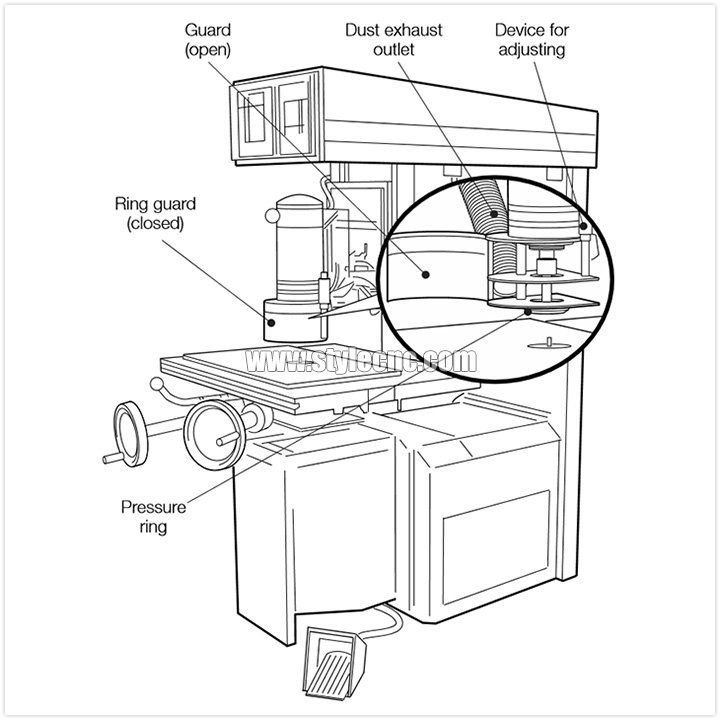
Slika 4
Ročno upravljan nadzemni/C-oblikovani rezkar z zaščitnim obročem, ki ima možnost menjave orodja.
Nameščen mora biti nastavljiv in samozapiralni zaščitni obroč, ki preprečuje dostop do orodja od zgoraj in s strani. Zaščitni obroč mora med obdelavo ležati na obdelovancu, njegova spodnja površina pa mora ostati vzporedna z mizo. Lahko je izdelan iz enega kosa ali pa je sestavljen iz pritisnega obroča v kombinaciji z ovojnim ščitnikom, ki omogoča menjavo orodja, npr. s pomočjo nezaklenjenega pokrova na tečajih, ki ga je mogoče ročno zakleniti v zaprtem položaju, glej sliko 4. Da bi zmanjšali tveganje izmeta, mora zaščitni obroč na obdelovanec delovati s silo med 50 N in 150 N.
Notranji premer obroča zaščitnega obroča mora omogočati montažo orodja z največjim premerom, za katerega je stroj zasnovan. Če pa največji premer orodja presega 80 mm, morata biti nameščena vsaj dva obroča zaščitnega obroča z različnim notranjim premerom. Obroč zaščitnega obroča mora imeti priključek na lokalno izpušno prezračevanje in mora biti izdelan iz:
■ jeklo z debelino stene najmanj 1.5 mm;
■ lahka zlitina z debelino stene najmanj 3 mm;
■ polikarbonat z debelino stene najmanj 3 mm;
■ drug plastični material z udarno trdnostjo, ki je vsaj enaka ali boljša od 3 mm polikarbonata;
■ lito železo z debelino stene najmanj 5 mm.
Nosilec zaščitnega obroča Nosilec zaščitnega obroča mora omogočati samodejno premikanje z glavo vretena in vzporedno postavitev spodnje površine z mizo, ne glede na položaj mize. Omogočati mora tudi nastavitev zaščitnega obroča tako, da upošteva največjo dolžino orodja, za katero je stroj zasnovan. Nastavitev mora biti mogoča brez pomoči orodja.
Zaviranje
Vreteno orodja mora imeti samodejno električno ali mehansko zavoro, ki omogoča, da se ustavi v desetih sekundah.
Tooling
Vsi rezkarji, ki se uporabljajo na enovretenskih rezkarjih z ročnim/integriranim podajanjem in imajo premer večji od 16 mm, morajo biti z omejevanjem odrezkov.