Kaj je aluminijasta gredica?
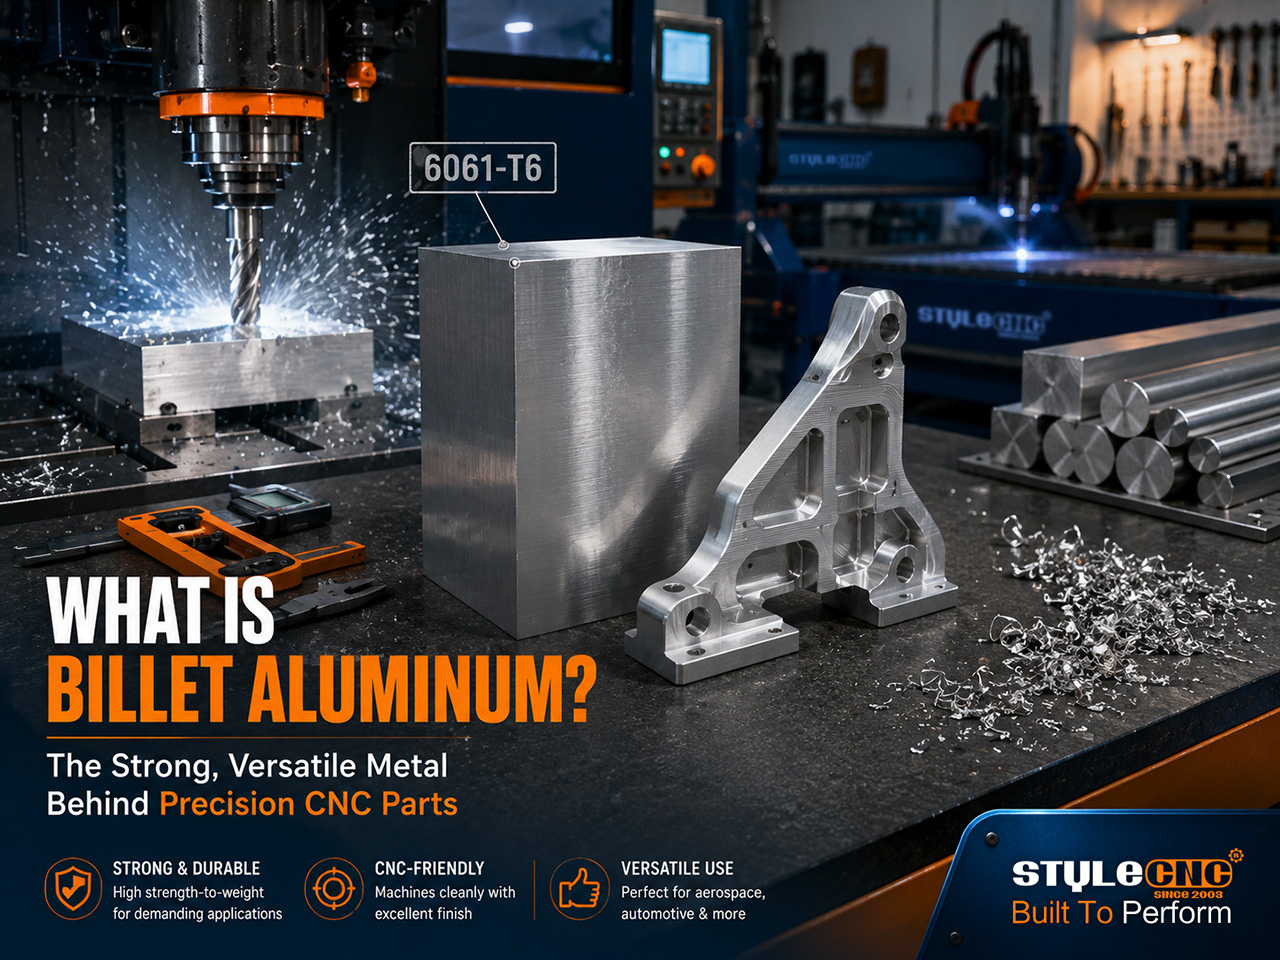
Aluminijasti gredi so trden blok ali palica iz kovanega aluminija, iztisnjena ali valjana iz ulitega ingota in nato razrezana na dolžino. Deli, opisani kot gredi, so strojno obdelani iz tega trdnega materiala in ne vliti v kalup (ulitki) ali kovani v določeno obliko. Postopek obdelave gredic zagotavlja dosledno zrnato strukturo in predvidljivo obnašanje obdelave.
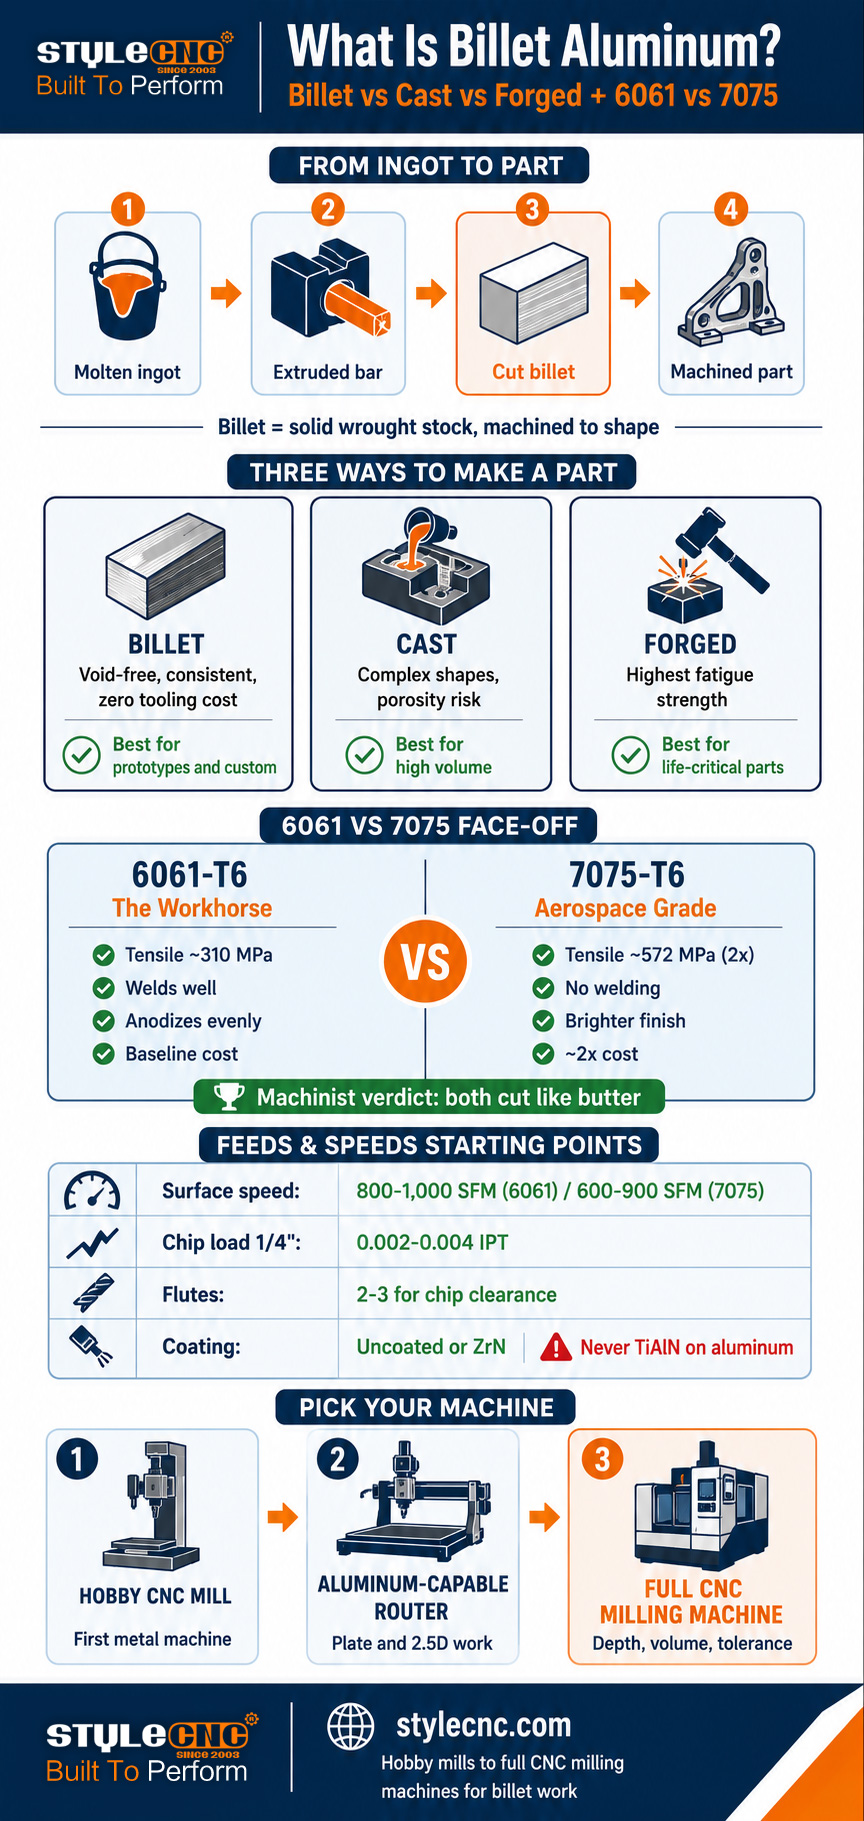
Strogo gledano, gredica opisuje obliko surovine, ne čarobnega materiala. Aluminij se začne kot staljena kovina, vlita v velike ulitke ingote. Te ingote nato ekstrudirajo ali vroče valjajo v palice, okrogle in plošče, postopek, ki stisne kovino, izboljša njeno zrnato strukturo in odstrani večino notranjih praznin, ki jih litje pusti za seboj. To kovano palico razrežite na bloke velikosti obdelovanca in imate gredice.
Ko proizvajalec reče, da je del iz gredice, misli, da je bil strojno obdelan iz tega trdnega kovanega materiala. Ves material, ki ni del, se odreže kot ostružki. To je subtraktivna proizvodnja v svoji najčistejši obliki in zato imajo gredice tako kakovostni sloves kot višjo ceno: postopek zapravlja material, vendar proizvaja dele z enakomerno, gosto in brez praznin notranjo strukturo.
Kakovostni halo okoli gredic je večinoma zaslužen, vendar je pogosto precenjen. Pravilno zasnovan ulitek lahko prekosi slabo zasnovan gredic. Gredica zanesljivo zagotavlja doslednost: brez presenečenj glede poroznosti, brez skritih praznin, predvidljivo trdnost v vseh smereh, ki jih omogoča ekstruzija, in dimenzijsko stabilnost med obdelavo.
Aluminij iz gredice, litoželeza in kovanega aluminija: resnične razlike
Tri proizvodne poti spreminjajo surov aluminij v končne dele, vsaka pa pusti v kovini poseben pečat. Spodnja tabela jih primerja glede na dejavnike, ki so pomembni za zmogljivost in strojno obdelavo delov.
| Faktor | Gredica (strojno obdelana) | Igrajo | Kovane |
|---|---|---|---|
| Kako je narejeno | Izdelano iz masivne kovane palice ali plošče | Staljena kovina, vlita v kalup | Ogrevan surovec, kovano ali stisnjeno v obliko |
| Notranja struktura | Enotna, gosta, brez praznin | Možne poroznosti in praznine zaradi krčenja | Najgostejša; tokovi zrn sledijo obliki dela |
| moč | Visoko in dosledno | Najnižja od treh; se razlikuje glede na kakovost ulitka | Najvišja, zlasti utrujenostna trdnost |
| Svoboda oblikovanja | Omejeno z dostopom do orodja | Najvišje; možne kompleksne notranje oblike | Omejene; preproste robustne oblike |
| Stroški orodja | Brez (samo priprava) | Visoka (stroški kalupa) amortizacija glede na količino | Najvišja (stroški matrice) za velike količine |
| Najboljša glasnost | 1 do stotin | Stotine do milijonov | Od tisočev do milijonov |
| Tipični deli | Prototipi, nosilci po meri, deli za zmogljivost | Bloki motorjev, ohišja, kolesa (lita) | Vzmetne roke, letalski armature, ročične gredi |
| Postopek površinske obdelave | Strojno obdelana površina, Ra 1.6 ali boljša | Ulito, grobo; strojno obdelano po potrebi | Kovano ohišje; strojno obdelano na stičiščih |
Praktično pravilo odločanja: litje zmaga pri velikih količinah, kjer se stroški kalupa amortizirajo in je pomembna kompleksna geometrija. Kovanje zmaga tam, kjer je utrujenostna trdnost ključnega pomena. Gredice zmagajo pri prototipih, izdelavi majhnih količin po meri in vseh delih, kjer hobist ali delavnica potrebuje polno trdnost brez naložb v orodja. V zadnjem primeru so primerni CNC rezkalniki in rezkalniki za aluminij.
6061 proti 7075: Dve pomembni oceni
Ko vstopite v katerega koli dobavitelja kovin, boste na stojala za gredice našli dve kovani zlitini: 6061 in 7075. Po podatkih združenja Aluminum Association sta seriji 6000 in 7000 vodilni pri CNC obdelavi, za večino delavnic pa se izbira zoži na ti dve.
| Nepremičnine | 6061-T6 (delovni konj) | 7075-T6 (letalski razred) |
|---|---|---|
| Natezno trdnost | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), približno dvakrat |
| Trdota (Brinell) | ~ 95 | ~ 150 |
| odpornost proti koroziji | Odlično; enakomerno eloksira | Svetla; običajno eloksirana ali prevlečena za zaščito |
| Varljivost | Dobro s standardnimi postopki | Slabo; varjenje ni priporočljivo |
| Strojna obdelava | Zelo dobro; rahlo gumijasti čips | Zelo dobro; trše, ostružki se lomijo čisteje |
| Površinska obdelava | Dobra; enakomerna barva eloksiranja | Svetlejša strojno obdelana površina; barva eloksiranja se razlikuje |
| Relativni stroški | Izhodišče | Približno 2x na funt (cene v resničnem svetu: ~38 $v primerjavi s ~101 $na enakovredno ploščico) |
| Najboljše za | Nosilci, armature, ohišja, splošni deli | Visoko obremenjeni strukturni deli, vesoljska industrija, dirkanje |
Kar specifikacije spregledajo, je to, kako podoben občutek se oba občutita pri delu s strojem. Člani skupnosti Practical Makinist, ki dnevno režejo oba, poročajo o uporabi enakih programov in orodij, pri čemer 7075 pušča opazno svetlejši zaključek in lažje lomi odrezke, hkrati pa se karbidni robovi obrabljajo nekoliko hitreje. En član je povzel soglasje skupnosti: kateri koli od njiju reže kot maslo. Uporabniki foruma Hobby-Makinist se strinjajo: enaki pomiki in hitrosti kot 6061, ne bojte se 7075.
Prava odločilna dejavnika sta cena in uporaba, ne obdelovalnost. Za 7075 plačajte dvojno, kadar del resnično potrebuje trdnost: nosilni nosilci, komponente vzmetenja, visoko obremenjeni pritrdilni elementi. Za vse ostalo uporabite 6061 in kot bonus dobite boljšo konsistenco eloksiranja in varivost.
Kaj pomeni T6? Temperament v preprostem jeziku
Črke za številko zlitine opisujejo stanje, stanje toplotne obdelave, ki določa končno trdnost. Za kupce gredic 3 oznake pokrivajo skoraj vse na stojalu.
✓ T6Toplotno obdelano in umetno starano. Standardno stanje pri polni trdnosti za 6061 in 7075. Če je v seznamu navedeno le 6061 ali 7075 brez stanja, predvidevajte T6, vendar pred nakupom za konstrukcijska dela preverite.
✓ T651: T6 plus nadzorovano raztezanje, ki sprošča notranje napetosti. Pomembno za ploščni material: Plošča T651 med obdelavo ostane bolj ravna, ker so preostale napetosti, ki povzročajo upogibanje, odstranjene. Za dele z velikimi žepnimi površinami se splača majhna doplačila.
✓ O (žarjeno)Mehko, žarjeno stanje. Enostavno upogibanje, slabo obdelovanje (izjemno lepljivo) in šibko. Izogibajte se za strojno obdelane dele, razen če nameravate najprej oblikovati in nato toplotno obdelati.
Točka za odpravljanje napetosti si zasluži poudarek za vse, ki obdelujejo debele plošče. Rezanje globokih žepov v materialu, ki ni odpravljen zaradi napetosti, sprosti zaklenjene napetosti in del se lahko vidno upogne, ko se material odlepi. Plošča T651 obstaja posebej zato, da to prepreči. Za tanke dele in majhne nosilce je standardna palica T6 v redu.
Obdelava aluminijastih gredic: Osnove podajanja in hitrosti
Aluminij je najbolj prizanesljiva kovina za strojno obdelavo, zato je prava prva kovina za hobiste, ki prehajajo z lesa in plastike. Spodnje številke so soglasna izhodišča, pridobljena iz trenutnih industrijskih rezalnih tabel in prakse na forumih strojnikov. Obravnavajte jih kot območja prvega prehoda, nato pa jih uglašujte s poslušanjem reza.
| parameter | 6061-T6 Izhodišče | 7075-T6 Izhodišče |
|---|---|---|
| Površinska hitrost (karbid) | Groba obdelava od 800 do 1,000 SFM | 600 do 900 SFM (10 do 20% nižje) |
| Obremenitev čipa, 1/4 palčni končni rezkar | 0.002 do 0.004 IPT | 0.002 do 0.004 IPT (podobno) |
| Obremenitev čipa, 1/2 palčni končni rezkar | 0.003 do 0.006 IPT | 0.003 do 0.006 IPT (podobno) |
| Število flavt | 2 ali 3 utora za odstranjevanje odrezkov | 2 ali 3 rezila; ostružki se lažje lomijo |
| Prevleka orodja | Neprevlečen ali ZrN (nikoli TiAlN) | Neprevlečen ali ZrN (nikoli TiAlN) |
| Hladilna tekočina / mazanje | Megla ali poplava; preprečuje nabiranje robov | Enako; upravljanje toplote je nekoliko pomembnejše |
3 pravila imajo več w8 kot kateri koli grafikon. Prvič, obremenitev odrezkov je ključna: prelahek odrezek in orodje drgne namesto reže, kar povzroča nabiranje toplote in varjenje aluminija na rezalnem robu (nabiranje odrezkov, glavni vzrok za končno obdelavo aluminija). Drugič, odstranite odrezke iz reza: ponovno rezanje odrezkov uniči končno obdelavo in lomi orodja, zato pri obdelavi aluminija prevladujejo 2- in 3-utorni rezkarji z velikimi utori. Tretjič, nikoli ne uporabljajte orodij s prevleko TiAlN na aluminiju: prevleka vsebuje aluminij in se kemično veže na obdelovanec.
Delovni primer za hobi stroje
Praktična oprema: hobi rezkar ali rezkar za aluminij z vretenom s 4,200 vrtljaji na minuto in 1/2 3-rezalni karbidni rezkar iz 6061 (palčni). Član kluba Hobby-Machinist, ki uporablja točno to nastavitev, poroča o 30 do 40 obratih na minuto pri obremenitvi odrezkov približno 0.005 palca na zob z razpoložljivimi 3 HP. To je značilnost obdelave aluminija na skromnih strojih: zmerni vrtljaji, poštene obremenitve odrezkov in togo vpenjanje obdelovanca, ki presega hitrosti površine v velikih delavnicah.
Visokozmogljivi rezkarji obrnejo matematiko na glavo. Vreteno rezkarja z 10,000 do 24,000 vrtljaji na minuto se ne more dovolj upočasniti za velike rezkarje, zato aluminijasti rezkarji dajejo prednost majhnim enojnožnim in dvožlebnim rezkarjem (1/8 do 1/4 (palčni) delujejo hitro z agresivnim pomikom za vzdrževanje obremenitve odrezkov. Enostranski aluminijasti svedri obstajajo prav za to: en velik utor odstranjuje odrezke pri hitrostih rezkarja, kjer se večstranska orodja zamašijo.
Kateri stroj potrebujete za aluminijaste gredice?
Aluminijasti gredi so dosegljivi veliko več strojem, kot si začetniki predstavljajo. Zahtevana je togost in obvladovanje odrezkov, ne pa surova moč. 3 razredi strojev pokrivajo spekter od hobistov do delavnic.
Namizni in hobi CNC rezkalni strojiNamensko izdelan za kovino, s togimi železnimi okvirji in vreteni z nizkimi vrtljaji na minuto in visokim navorom, ki ustrezajo večjim rezalnikom. hobi CNC rezkalni stroj za kovino in namizni majhen CNC rezkalni stroj razred obdeluje nosilce, ohišja in majhne obdelovalne dele iz jekla 6061 in 7075. To je prvi naravni stroj za obdelavo kovin.
CNC rezkalniki za aluminijPortalni rezkarji s togimi okvirji, ustreznimi vreteni in mazanjem z meglo dobro režejo aluminijaste gredice z uporabo pristopa z majhnim rezalnikom in visokim številom vrtljajev. CNC rezkalni stroj za aluminijaste rešitve zajema zahteve glede namestitve in aluminijasti CNC rezkalnik s sistemom ATC za diske predstavlja konec proizvodnje, kjer so menjave orodij in večji obsegi pomembni. Rezkalniki so bleščeči za delo s ploščami: ravnimi gredicami, ploščami in 2.5D nosilci.
Popolni CNC rezkalni strojiZa globlje reze, trše pogoje obdelave, večje proizvodne količine in dele, ki zahtevajo večkratno pripravo, Katalog CNC rezkalnih strojev razteza se od avtomatskih rezkalnih strojev za kovine do platform za kalupe. Povečanje togosti, ki se neposredno pretvori v hitrejše odstranjevanje materiala in boljše tolerance pri obdelavi gredic. Širša katalog CNC strojev za kovine zajema sosednje možnosti za delavnice, ki mešajo aluminij z jeklom, medenino in bakrom.
Glosar: Izrazi za aluminijaste gredice
To referenco uporabite pri nakupu delnic, branju forumov ali primerjavi seznamov materialov.
| Izraz | Definicija |
|---|---|
| gredice | Trdni blok ali palica iz kovanega aluminija, izrezana iz ekstrudiranega ali valjanega materiala, pripravljena za strojno obdelavo. |
| Kovano | Aluminij, ki je bil po ulivanju mehansko obdelan (ekstrudiran, valjan), s čimer se je izboljšala njegova zrnata struktura. |
| Ingota | Velik ulit blok aluminija, iz katerega se začnejo kovani izdelki. |
| Temper | Oznaka stanja toplotne obdelave (T6, T651, O), ki določa končno trdnost in trdoto zlitine. |
| T651 | Popuščanje T6 in nadzorovano raztezanje za lajšanje napetosti; med obdelavo ohranja debelo ploščo ravno. |
| Vgrajeni rob (BUE) | Aluminij se zaradi vročine in drgnjenja zvari na rezalni rob; glavni vzrok slabe končne obdelave. |
| Obremenitev čipa (IPT) | Vsak rezalni zob odstrani na obrat nekaj centimetrov materiala; pomiki in hitrosti jedra so spremenljivi. |
| MFS | Površinski čevlji na minuto; hitrost rezalnega roba čez material. |
| Gumavost | Nagnjenost mehkega aluminija (zlasti 6061 in žarjenega materiala) k razmazovanju namesto k čistemu striženju. |
| Poroznost | Notranje praznine zaradi ujetega plina v litem aluminiju; odsotne v pravilno kovanem aluminijastem materialu. |
Pogosto zastavljena vprašanja
Je aluminijast gredni material močnejši od litega aluminija?
Na splošno da, za isto družino zlitin. Postopek kovanja, ki proizvaja gredice, stisne poroznost in praznine, ki jih lahko pusti litje, kar daje gredicam bolj dosledno trdnost. Kovani aluminij prekaša oba pri utrujenostni trdnosti, ker kovanje poravna tok zrn z obliko dela. Iskreno opozorilo: dobro zasnovana litina lahko prekosi slabo zasnovano gredico, zato je gredica zagotovilo za doslednost, ne pa samodejna zmaga pri trdnosti.
Je 7075 težje obdelovati kot 6061?
Komaj, glede na strojnike, ki vsakodnevno režejo oboje. Člani foruma Practical Machinist poročajo o uporabi enakih programov in orodij na obeh zlitinah, pri čemer je razlika v tem, da 7075 nekoliko hitreje obrabi karbidne robove, lažje lomi odrezke in pusti svetlejšo površinsko obdelavo. Trenutne industrijske rezalne tabele kažejo, da so površinske hitrosti 7075 od 10 do 20 odstotkov nižje od 6061 (600 do 900 SFM v primerjavi z 800 do 1,000 SFM grobo rezkanje s karbidom) s podobnimi obremenitvami odrezkov. Nobena od zlitin ne bi smela prestrašiti hobistov.
Zakaj je 7075 toliko dražji od 6061?
Legiranje na osnovi cinka, strožji nadzor proizvodnje in povpraševanje v letalski in vesoljski industriji. Cene v resničnem svetu, ki jih je navedel nakupni portal Practical Machinist, jasno kažejo razliko: primerljive palice so na voljo za približno 38 $za 6061-T6 v primerjavi s 101 $za 7075-T6, kar je blizu pogosto omenjene 2x+ premije. Dodatni stroški pomenijo približno dvakratno natezno trdnost (okoli 572 MPa v primerjavi s 310 MPa), kar se izplača le pri resnično nosilnih aplikacijah.
Ali lahko CNC rezkar res reže aluminijaste gredice?
Da, s pravilnim pristopom. Rezkarji s togim okvirjem in ustreznimi vreteni rutinsko režejo aluminijaste plošče z majhnimi enojnimi ali dvo-rebrnimi karbidnimi rezkarji (1/8 do 1/4 (palčni) delujejo pri visokih vrtljajih z agresivnim pomikom za vzdrževanje obremenitve odrezkov, poleg tega pa se mažejo z meglo, da se prepreči nabiranje na robu. Česar rezkalniki ne morejo dobro opraviti, je globoko grobo obdelavo z velikimi rezkarji, kjer prevzamejo vlogo togi CNC rezkalniki. Ploski nosilci, plošče in 2.5D gredica so trdno področje rezkalnikov.
Kaj pomeni T6 v 6061-T6?
T6 je oznaka stanja: toplotno obdelano z raztopino in umetno starano do polne trdnosti. To je standardno stanje za gredice iz jekla 6061 in 7075. T651 doda nadzorovano raztezanje, ki sprošča notranje napetosti in ohranja debelo ploščo ravno, ko vanjo obdelujete globoke žepe. Žarjen (stanje O) material je mehak, lepljiv pri obdelavi in šibek, zato se mu izogibajte pri strojno obdelanih delih.
S katerimi podajami in hitrostmi naj bi začetnik začel pri obdelavi aluminija?
Z orodjem iz karbidne trdine v 6061-T6: hitrost obdelave površine približno od 800 do 1,000 SFM, obremenitev odrezkov od 0.002 do 0.004 palca na zob na 1/4 palčni rezkar, 2 ali 3 rezila, brez prevleke ali s prevleko ZrN in hladilno sredstvo z meglo ali potopom. Na stroju za hobi, omejenem na približno 4,200 vrt/min z 1/2 3-rezalni rezkar s premerom palca, praksa dokumentirana na forumih, deluje s hitrostjo 30 do 40 inč na minuto pri obremenitvi odrezkov približno 0.005. Začnite konzervativno, prisluhnite rezu in povečajte pomik, preden povečate hitrost.
Bottom Line
Aluminijasti gredi so preprosto kovani material, strojno obdelan v dele, sloves, ki ga imajo, pa izvira iz doslednosti te kovane strukture: brez poroznosti ulitka, predvidljive trdnosti in čiste obdelave. Za večino del je prava rešitev 6061-T6, 7075-T6 pa je rezerviran za dele, ki resnično potrebujejo dvojno trdnost po dvojni ceni. Obe zlitini se obdelujeta dovolj enostavno, da sta pravi prvi kovini za vsakega hobista, ki prestopi les in plastiko.
Stroj je pomembnejši od kovine. Togi hobi CNC rezkalni stroj ali pravilno konfiguriran CNC usmerjevalnik z aluminijastim ohišjem odpira delo z gredicami kateri koli delavnici in celoten katalog CNC rezkalnih strojev pokriva stopnjo, ko velikost, globina ali prostornina dela prerastejo začetni razred. Obrnite se na STYLECNC ekipo, ki bo poiskala stroj, ki ustreza delovnim gredicam, ki jih želite izdelati.