Pomožni plin je eden največjih elementov pri delovanju vlakenskega laserja in za mnoge delavnice tiho presega porabo električne energije, ki napaja žarek. Zato se je vprašanje premaknilo od tega, ali zračno rezanje deluje, k temu, kako ga pravilno nastaviti. Ta priročnik se osredotoča na zračni del odločitve: kako se zračna pomoč obnaša v reži, kako dimenzionirati in obdelati stisnjen zrak, kako vpliva na kakovost roba in koliko dejansko stane na uro.

Kako deluje zračna asistenca v zarezi
Vsak rez z vlaknenim laserjem potrebuje plinski curek. Žarek tali ozek kanal skozi pločevino, koaksialni plinski tok, ki zapušča šobo, pa piha staljeno kovino iz dna reza, preden se lahko ponovno strdi. Brez tega curka se rez zapolni za žarkom.
Zrak je sestavljen iz približno 78 odstotkov dušika in 21 odstotkov kisika, zato se obnaša kot mešanica obeh klasičnih plinov. Dušikov delež opravi večino mehanskega izmetnega dela, medtem ko majhen delež kisika doda malo eksotermne energije in na rezani površini pusti rahlo oksidno plast. Na mehkem jeklu in pocinkani pločevini je ta oksid običajno kozmetično primeren in pripravljen za barvanje; na nerjavnem jeklu se kaže kot rahel odtenek.
Dve stvari sta omogočili praktično uporabo zraka v proizvodnem obsegu. Viri z večjo močjo potisnejo v režo dovolj energije za hitro rezanje z manj reaktivnim plinom, delavnice pa so ugotovile, da je kompresor, ki ga namestijo, enkratni nakup in ne mesečni račun. Izdelovalci, ki so prešli na to tehnologijo visokozmogljivi stroji za rezanje kovin z vlaknenim laserjem pogosto poročajo o največjih prihrankih goriva, saj večja moč pomeni hitrejše rezanje in manj goriva na meter.
Kateri materiali se dobro režejo z zrakom
⦿ Mehko jeklo, približno od 1 do 6 mm: običajno zračno okno, ki se običajno začne pri približno 8 do 12 barih in je nastavljeno na najnižji tlak, ki drži rob.
⦿ Pocinkana pločevina: se čisto reže z zrakom in je eden najmočnejših primerov uporabe za HVAC in delo na ograjah.
⦿ Tanek aluminij: zrak se pogosto obnese enako dobro kot dušik, številne delavnice pa poročajo o čistejših aluminijastih robovih po zamenjavi.
⦿ Nerjaveče jeklo: hitro reže z zrakom, vendar pričakujte oksidni odtenek; sprejemljivo za skrite ali barvane dele, ne pa za vidne brušene površine.
Operaterji se običajno vprašajo naravnost: ali bodo moje 3 mm pocinkane plošče na zraku enako čiste kot na dušiku? Za večino delov ohišij in zračnih kanalov je odgovor pritrdilen. Deli, ki upravičujejo uporabo dušika, so tisti, ki jih bo stranka videla, varila brez priprave ali pregledala pod močno svetlobo. Tipične debeline in hitrosti glede na vir napajanja so prikazane v debelina, hitrost in vodilo za moč laserskega rezanja kovin z vlakni, kar pomaga postaviti realna pričakovanja pred nastavitvijo parametrov zraka.
Dimenzioniranje kompresorja: tlak, pretok in sušenje
Kompresorski paket odloča o tem, ali bo rezanje z zrakom uspešno. Standardni kompresor v delavnici, ki deluje s tlakom 7 do 8 barov, je zgrajen za orodja, ne za rezalno šobo, premajhen sistem pa se pokaže kot žlindra in neenakomerni robovi, še preden kdo posumi na dovod zraka.
| Zahteva | Tipična tarča | Zakaj je pomembno | Merjenje |
|---|---|---|---|
| Tlak dostave | Do 16 barov na stroju, 8 do 12 barov na šobi za tanko mehko jeklo | Tlak odstrani staljeno kovino iz reza; kapljice povzročajo žlindro | Manometrični tlak na rezalni glavi med polnim brizganjem šobe |
| Brezplačna dostava po zraku | Ustreza šobi in moči; poraba približno 0.5 m³/min pri delu s srednjo močjo | Premajhen pretok preprečuje dolge reze in velike šobe | Izmerjena poraba glede na nazivni dovod pri delovnem tlaku |
| Suha | Rosišče tlaka od minus 40 do minus 60 °C | Vlaga zarosi in razpoka zaščitno lečo | Odčitek rosišča za sušilnikom |
| Olje in delci | Brez olja ali olje, odstranjeno s koalesciranjem in ogljikovo filtracijo | Oljni hlapi se zažgejo na optiko in onesnažijo robove | Interval pregleda diferencialnega tlaka filtra in leče |
| Medpomnilnik | Sprejemni rezervoar, dimenzioniran za absorpcijo konic povpraševanja | Laserski krmilniki ne marajo nihanja tlaka | Nihanje tlaka med prebadanjem in hitre spremembe konture |
Tlak in pretok
Določite kompresor pri tlaku, ki ga šoba potrebuje, plus izgube skozi sušilnike, filtre in cevi. Pretok je odvisen od premera šobe in koliko minut na uro je žarek vklopljen. Kot referenčna točka, ena objavljena postavitev združuje 16-barski kompresor, ki zagotavlja približno 1.27 m³/min pri 13.4 kW vhodne moči z dejansko porabo rezanja blizu 0.5 m³/min, kar pušča prostor za prebadanje in večje šobe.
Sušenje in filtracija
To je korak, ki ga delavnice preskočijo in ga kasneje obžalujejo. Stisnjen zrak prenaša vlago in oljne hlape, ki končajo na zaščitni leči v rezalni glavi. Zamegljena ali onesnažena leča razprši žarek, oslabi rez in lahko poči pod vplivom vročine. Dobavitelji naprav za čiščenje zraka običajno določijo tlačno rosišče med minus 40 in minus 60 °C, kar pomeni, da je za kompresorjem potreben sušilni ali visokozmogljiv sušilnik, sledijo pa mu koalescentni in aktivni ogljeni filtri. Razumevanje, kje se zaščitna leča nahaja v glavi, je opisano v priročniku za Glavni deli stroja za lasersko rezanje z vlakni, je jasno, zakaj kakovost zraka ščiti najdražji potrošni material v sistemu.
Cevovod, postavitev in vzdrževanje
Kompresor postavite blizu laserja, da bo visokotlačni del kratek, in uporabite cevi, ki so zasnovane za polni delovni tlak, namesto običajnih delavniških cevi. Vsak komolec, hitra spojka in dolga cev povzročata tlak pri šobi, zato številne inštalacije namenijo ločen visokotlačni del rezalni glavi, medtem ko regulator dovaja zrak z nižjim tlakom v preostali del delavnice.
Zračni paket obravnavajte kot del laserja, ne kot del gradbenih storitev. Vsak dan izpraznite sprejemnik in preverjajte samodejne odtoke, tedensko beležite rosišče in filtrirne elemente menjajte glede na diferencialni tlak in ne na podlagi ugibanja. Eno samo mokro jutro po preskočenem odtoku lahko stane več zaščitnih leč kot leto dni filtrirnih elementov.
Kompromisi pri kakovosti robov
Rezanje z zrakom ni brezplačna zamenjava; gre za namerno kompromis med stroški plina in videzom roba. Poročila o primerih iz industrije kažejo, da je kakovost robov, rezanih z zrakom, na mnogih delih blizu kakovosti s kisikom ali dušikom, vendar je razlika, ki ostaja, predvidljiva:
⦿ Mehko jeklo: na rezalni površini rahel oksid, po običajni predobdelavi običajno primerno za barvanje in prašno lakiranje.
⦿ Nerjaveče jeklo: rahlo rumen do siv odtenek in manj svetla površina kot dušik; pred varjenjem ali poliranjem bo morda treba očistiti.
⦿ Aluminij: pogosto enak ali boljši od dušika na tanki pločevini, z nizko stopnjo žlindre pri uravnavanju tlaka.
⦿ Debelejši odseki: tveganje za žlindro se povečuje z naraščajočo debelino, kjer se v program običajno vrne dušik ali kisik.
Prebadanje si zasluži svojo omembo. Številne zračne nastavitve prebadajo pri nižjem tlaku in se nato stopnjujejo za rezanje, saj lahko pihanje s polnim tlakom med prebadanjem brizgne staljeno kovino nazaj proti šobi. Naj krmilnik upravlja to tlačno stikalo, namesto da bi za celotno konturo uporabljal eno fiksno vrednost.
Praktično pravilo je, da naročilnico razvrstite po tem, kar vidi stranka. Skriti nosilci, pobarvane plošče in deli za izdelavo jekla namenjeni za premazovanje, so idealni kandidati za zrak. Arhitekturni deli iz nerjavečega jekla in deli za živila običajno ostanejo na dušiku, pri čemer se oba plina dovajata v laserski rezalnik omogoča programu za rezanje, da izbere za vsako opravilo posebej.
Preklop običajno pomeni ponovno nastavitev, ne le zamenjavo plinske cevi. Pričakujte, da boste prilagodili velikost šobe, položaj ostrenja in tlak za vsak material in debelino, nato pa shranili parametre zraka kot svojo lastno knjižnico rezanja. Večina delavnic teden dni izvaja testne kupone na odpadnem materialu, preden prenesejo dela v živo, in ta teden običajno bolje odgovori na vprašanje kakovosti robov kot kateri koli specifikacijski list.
Stroški na uro v primerjavi z dušikom
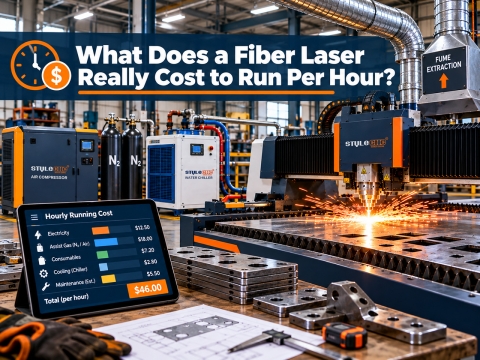
Stroški plina se razlikujejo glede na čas vklopa žarka, velikost šobe in tlak, stroški dušika pa strmo naraščajo z vsakim dodatnim barom. Zrak spremeni strukturo računa: namesto plačila na dobavljeni kubični meter delavnica plača enkrat za kompresor in nato predvsem za elektriko za njegovo delovanje. Pri dvoizmenskem delovanju se ta razlika hitro poveča.
| Faktor | Stisnjen zrak | Dušik | Merjenje |
|---|---|---|---|
| Stroški plina na minuto rezanja | Približno od 0.01 do 0.03 dolarja, večinoma elektrika | Približno 0.20 do 0.40 dolarja, pri visokem tlaku višje | Poraba plina, deljena z minutami vklopljenega žarka |
| Cena na kubični meter | Izhodišče | Vsaj trikrat več kot zrak, v nekaterih regijah več kot desetkrat | Cena dostave na m³, vključno z najemom in dostavo |
| Dobavna logistika | Ustvarjeno na lokaciji, na zahtevo | Steklenice, Dewarjeve posode ali rezervoarji za razsuto vodo z izgubami zaradi izparevanja | Ure nedelovanja čakanja na dobavo plina |
| Vnaprejšnja naložba | Visokotlačni kompresor, sušilnik, filtri, sprejemnik | Najem rezervoarja ali generatorja ter stalna oskrba s plinom | Meseci odplačila za paket zraka |
| Rezultat robov na nerjavnem jeklu | Rahlo oksidni odtenek na robu | Svetel rob brez oksidov | Ali del potrebuje čiščenje po rezanju |
Študije primerov potrjujejo številke:
⦿ En avstralski proizvajalec je porabil več kot $9.000 dolarjev na mesec za dušik v jeklenkah, namestil 22 kW, 16-barski kompresorski paket in poročal o približno $96,000 letnih prihrankov, tudi po odbitku stroškov delovanja in servisiranja.
⦿ Proizvajalec pladnjev je poročal o približno $42,000 prihrankov na leto, saj se sistem stisnjenega zraka povrne v enem letu.
⦿ Ameriški pogodbeni proizvajalec je znižal obratovalne stroške vlakenskih laserjev pod $4 na uro, kar je približno 90 odstotkov ceneje od osnovne vrednosti dušika, hkrati pa se zmanjša večina dela z nerjavnim jeklom, povezanega z zrakom v delavnici.
Za izračun povračila potrebujete 3 številke: trenutno mesečno porabo dušika, število ur delovanja žarka na mesec in ceno namestitve pravilno dimenzioniranega kompresorja in paketa za obdelavo. Od računa za dušik odštejte stroške elektrike in servisa kompresorja, preostala številka pa vam pove, koliko mesecev traja, da se paket povrne. Delavnice, ki večinoma režejo prevlečeno mehko jeklo in aluminijasti deli ponavadi dosežejo najhitrejše donose, ker jih kompromis z oksidom ne stane ničesar.

Kontrolni seznam pred prehodom
✔ Izvlecite dvanajstmesečne račune za dušik, vključno s stroški najema in dostave rezervoarja.
✔ Mešanico delov razvrstite na vidno nerjavno jeklo, premazano jeklo, pocinkano jeklo in aluminij ter ocenite delež zraka, ki ga lahko sprejme.
✔ Določite kompresor za tlak v šobi in izgube v cevovodu, s pretokom, ki ustreza vaši največji šobi.
✔ Sušilnik, koalescentni in ogljikov filter ter sprejemno posodo vključite v proračun kot del paketa in ne kot dodatno opremo.
✔ Za vidne nerjaveče in debele dele imejte na voljo dušik, program rezanja pa naj izbere plin za vsako opravilo posebej.
Konfigurirajte svoj vlakenski laser za rezanje z zrakom
Primerjajte ravni moči in velikosti postelj v celotnem razponu stroji za lasersko rezanje vlakenin zahtevajte brezplačno ponudbo, ki vključuje ustrezen visokotlačni kompresor in paket za obdelavo zraka za vaše materiale.