
Avtomatski CNC laserski stroji: od začetnikov do profesionalcev
Nazadnje posodobljeno: 2026-10-28 10:37:25
V zadnjih nekaj letih se je avtomatska CNC laserska obdelava zelo razširila, od hobi trgovin do malih podjetij, šol in izključno industrijskih proizvajalcev. Povečana konkurenca na trgu pomeni tudi, da bo izbira pravega CNC laserskega stroja za rezanje, graviranje, označevanje, jedkanje, čiščenje in varjenje težja kot kdaj koli prej. Večina fantov nima pojma, kje začeti. STYLECNC Želel bi vam pomagati skozi celoten postopek izbire, ne s predlogom katerega koli specifičnega CNC laserskega kompleta, temveč z vodenjem pri lastni odločitvi, ki bo v skladu z vašimi potrebami in proračunom. Preden najdete pravi CNC laserski rezalnik, graver, označevalec, jedkalnik, čistilec in varilni stroj za začetek ali rast vašega podjetja, morate vedeti veliko. Da bi vam pomagali pridobiti prave informacije, je tukaj nekaj osnov o CNC in laserju, ki jih morate vedeti. Ta priročnik bo razložil, kaj morate upoštevati pri določanju, kateri CNC laserski stroj je najboljši komplet za vaše podjetje.
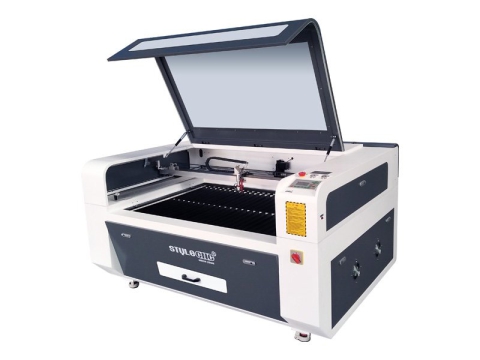
STJ1390
$3,500 - $5,500
Poceni CO2 Laserski graver 60W, 80W, 100W, 130W, 150W, 180W
Poceni CO2 laserski gravirni stroj z 60W, 80W, 100W, 130W, 150W,180W Možnosti napajanja se uporabljajo za les, tkanino, usnje, steklo, akril, papir, plastiko, kamen.
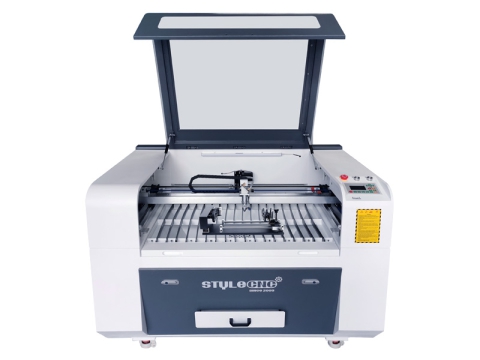
STJ9060
$2,600 - $3,600
Najboljši mali laserski graver za začetnike za leto 2026
Najboljši mali laserski graver leta 2026 je mini laserski graver za začetnike s kompaktno strukturo za graviranje in rezanje obrti, umetnosti in daril.
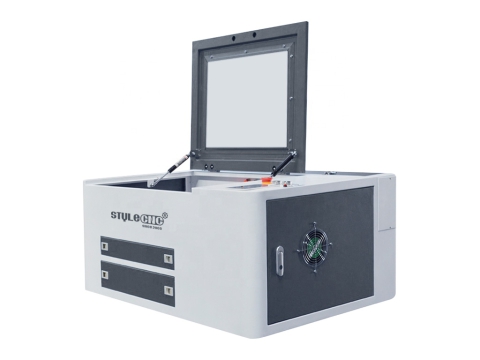
STJ6040
$2,400 - $2,600
Proračunsko prijazen majhen namizni laserski graverski rezalni stroj
Majhen namizni laserski gravirni rezalni stroj z 40W/60W CO2 Laserska cev je cenovno ugoden hobi laser s kompaktno zasnovo za domačo uporabo in mala podjetja.
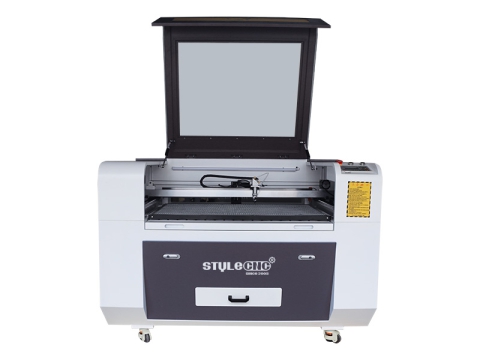
STJ9060
$2,600 - $3,600
Najbolje ocenjeni stroj za lasersko graviranje lesa v letu 2026 naprodaj
Iščete najboljši stroj za lasersko graviranje lesa za rezanje, jedkanje, graviranje lesa, vezanega lesa, MDF-ja? Preglejte najbolje ocenjene laserske graverje za les iz leta 2026, ki so naprodaj po nabavni ceni.
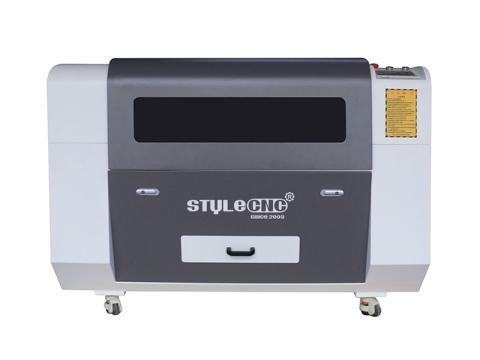
STJ9060
$2,600 - $3,600
Hobi laserski graver za plastiko, akril, steklo in polimere
STJ9060 hobi laserski graver z 2x3 Namizna plošča za rezanje in graviranje plastike, akrila, stekla, gume, polimerov in lesa za hobiste, mala podjetja in domače trgovine.

STJ1390-2
$3,800 - $6,500
Cenovno ugoden laserski graver za usnje, blago, papir, kavbojke
Cenovno ugoden laserski graver z CO2 Laserska cev je zasnovana za rezanje, jedkanje in graviranje usnja, tkanin, tekstila, papirja, kartona, kavbojk in vlaken.
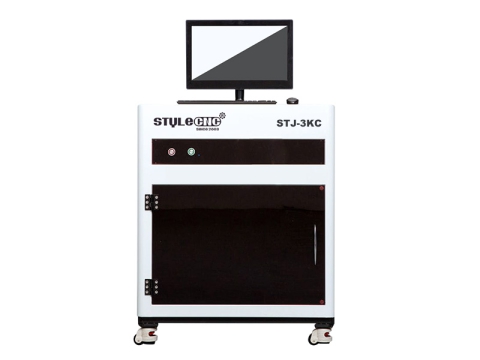
STJ-3KC
$15,000 - $18,000
2026 Best 3D Stroj za lasersko graviranje kristalov naprodaj
3D Stroj za lasersko graviranje kristalov pod površino je najboljši graver leta 2026 za ustvarjanje personaliziranih mehurčkastih grafik, daril, spominkov, umetnin, obrti, trofej s kristalom in steklom.
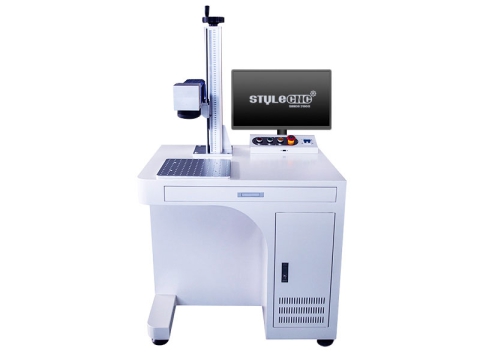
STJ-50F-D
$2,400 - $4,200
50W Stroj za globoko graviranje z vlaknenim laserjem za kovino
Stroj za lasersko globoko graviranje z 50W Vlaknasti laserski vir je najboljši kovinski laserski graver za reliefno jedkanje in označevanje, pa tudi za rezanje tankih kovin.
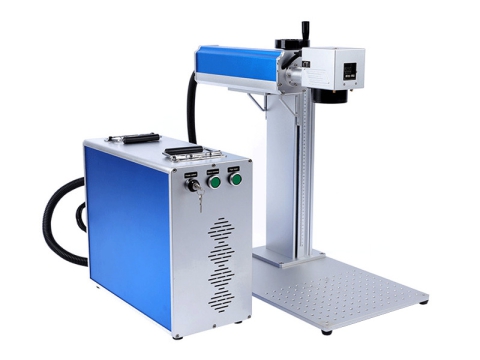
STJ-50F-S
$2,400 - $6,500
Najboljši laserski graver za leto 2026 za pikčasto graviranje in teksturiranje oprijema pištole
Najboljši cenovno ugoden laserski gravirni stroj za leto 2026 za črtanje pištole in teksturiranje oprijema z IPG generator vlakenskega laserja za 2D/3D barvno graviranje ali globoko graviranje na pištolah.
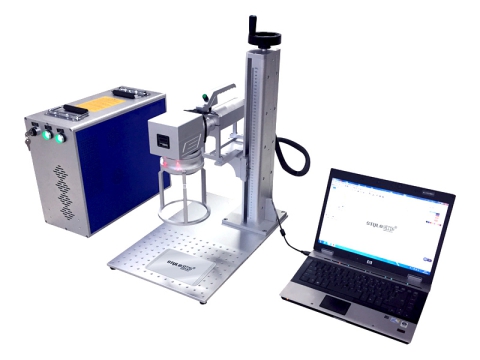
STJ-30F-H
$1,400 - $2,500
Mini ročni stroj za lasersko označevanje z vlakni 20W, 30W, 50W
Mini ročni stroj za lasersko označevanje z vlakni 20W, 30W, 50W, 100W Power Options je kompakten in prenosen za fino graviranje kjer koli v zaprtih prostorih in na prostem.
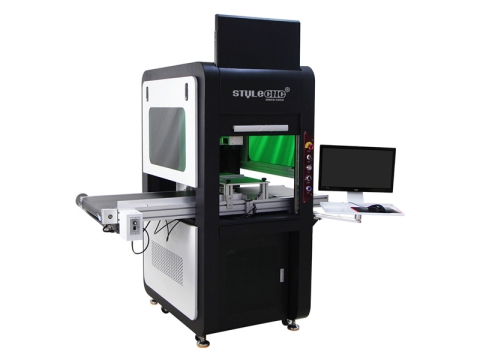
STJ-50F-C
$6,200 - $9,000
Laserski gravirni stroj z CCD Sistem vizualnega pozicioniranja
Najboljši stroj za lasersko označevanje z vlakni CCD Vizualni sistem pozicioniranja se uporablja za masovno proizvodnjo z nizkimi stroški z raznolikimi in kompleksnimi gravurami in rezi.
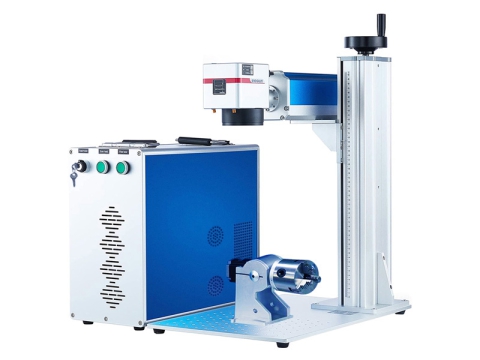
STJ-30FM-S
$2,500 - $5,800
Cenovno ugoden stroj za lasersko graviranje z vlakni za barvno označevanje
Cenovno ugoden laserski graver za barvno označevanje je zasnovan za jedkanje črne, bele, sive in barvne barve na kovine iz nerjavečega jekla, titana in kroma.
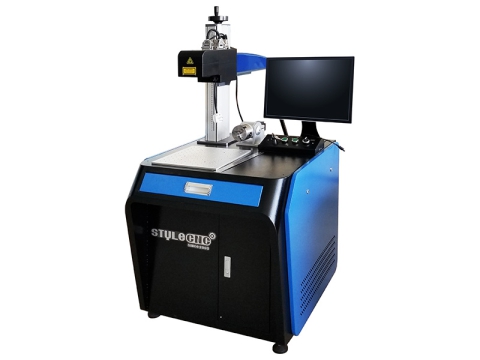
STJ-100FM-3D
$6,800 - $8,800
3D Stroj za lasersko označevanje z vlakni za teksturiranje kovin
3D Stroj za lasersko graviranje z vlakni je 5-osni laserski teksturni sistem za jedkanje na 3D ukrivljene kovinske površine in globoko gravirane teksture ter reliefi na kovinskih kalupih.
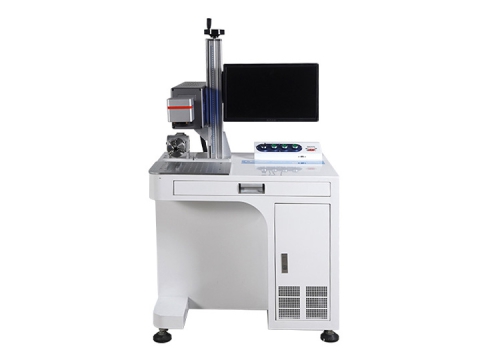
STJ-30C
$4,000 - $6,500
CO2 Laserski gravirni stroj za steklo, akril in plastiko
2022 najboljše CO2 Laserski gravirni stroj se uporablja za graviranje plastike, akrila in stekla. Zdaj je cenovno ugoden CO2 Namizni laserski sistem za označevanje naprodaj po nabavni ceni.
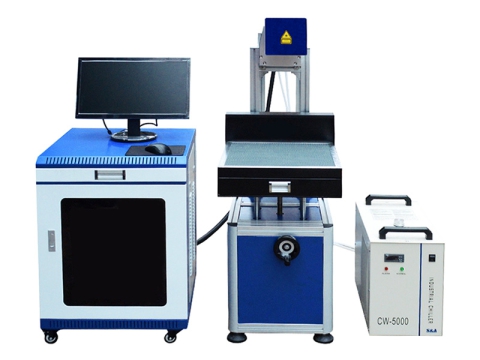
STJ-80C
$4,700 - $5,500
Low Cost CO2 Laserski gravirni stroj za usnje in tkanine
Poceni CO2 Laserski gravirni stroj se uporablja za personalizacijo usnja, blaga, kavbojk, tekstila. Zdaj poceni CO2 Laserski označevalni sistem naprodaj po nabavni ceni.
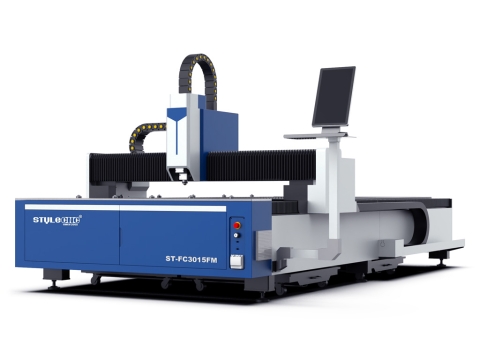
ST-FC3015FM
$15,000 - $43,000
Najboljši laserski rezalnik pločevine v prodaji leta 2026 (1500W - 6000W)
Najboljši laserski rezalnik pločevine leta 2026 je avtomatski CNC laserski rezalni stroj v polni velikosti z 1500W do 6000W možnosti napajanja za dele, znake, umetnost in obrt.
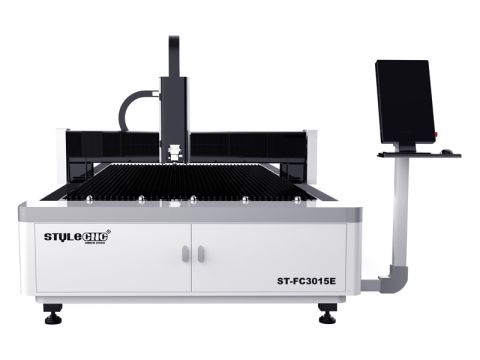
ST-FC3015E
$12,800 - $16,000
Najbolje ocenjeni stroj za lasersko rezanje vlaken v prodaji leta 2026 - 2000W
Najbolj priljubljen in najbolje ocenjen stroj za lasersko rezanje kovin z vlakni je na voljo po dostopni ceni z možnostmi moči ... 1500W, 2000W, 3000W.
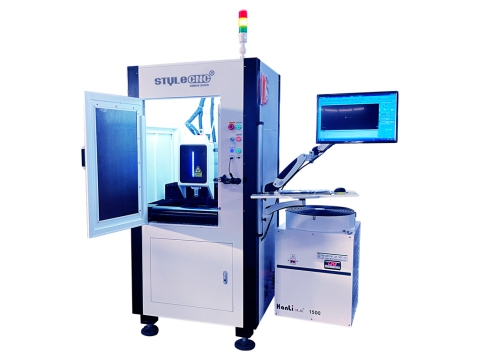
ST-FC3030
$12,200 - $14,500
Mini laserski rezalnik kovinskega nakita za srebro, zlato in baker
Iščete natančen laserski rezalnik za izdelavo kovinskega nakita iz srebra, zlata, bakra ali nerjavečega jekla? Preglejte mini kompaktni laserski rezalnik nakita, ki je naprodaj.
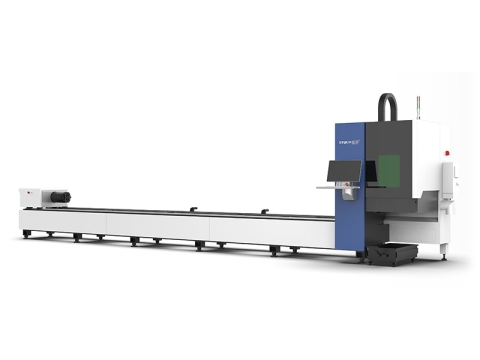
ST-FC6020T
$20,800 - $56,800
2026 Najbolje ocenjeni stroj za rezanje cevi z vlaknenim laserjem naprodaj
Najboljši stroj za rezanje cevi z vlaknenim laserjem je avtomatski CNC rezalnik kovinskih cevi, ki se uporablja za ustvarjanje oblik in kontur na kvadratnih, okroglih, pravokotnih, ovalnih in oblikovanih ceveh.
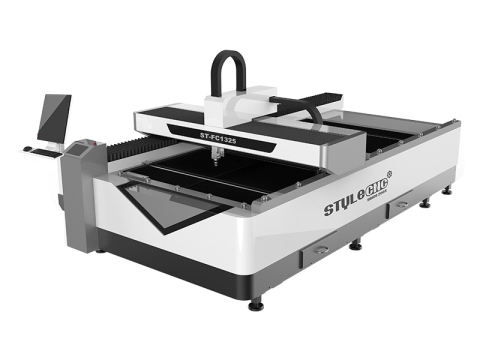
ST-FC1325
$14,000 - $18,500
Najcenejši 2026 4x8 Rezalnik iz nerjavečega jekla z vlaknenim laserjem 1500W
Najcenejše leta 2026 4x8 laserski stroj za rezanje nerjavečega jekla z 1500W Vlaknasti laser lahko reže kovine manj kot 2mm aluminij, nerjaveče jeklo 3-4 mm, 12mm ogljikovo jeklo.
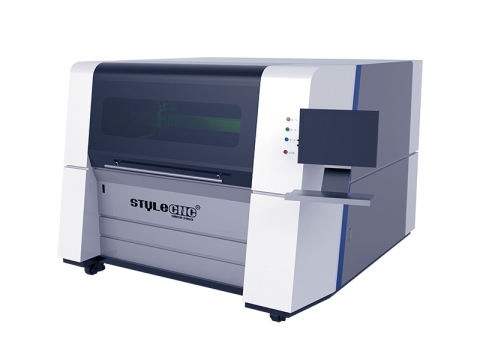
ST-FC1390
$17,000 - $31,000
Majhen kovinski laserski rezalnik za začetnike
ST-FC1390 Majhen kovinski laserski rezalnik z generatorjem vlakenskega laserja je kompakten sistem za lasersko rezanje z vlakni za začetnike in domačo uporabo v malih podjetjih.
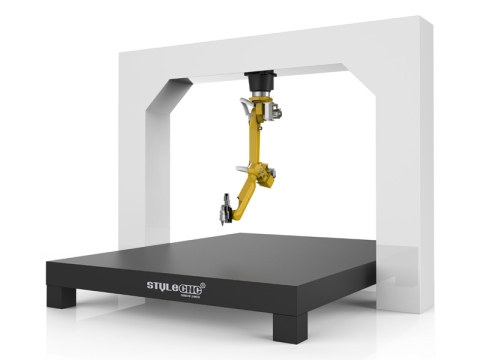
ST-18R
$46,000 - $78,000
Industrijska 3D Robotski stroj za lasersko rezanje kovin z vlakni
Industrijska 3D robotski stroj za lasersko rezanje z vlakni s 5-osno robotsko roko za 3D ukrivljeni kovinski deli, kovinske cevi, avtomobilski deli, kuhinjska posoda, elektronske komponente.
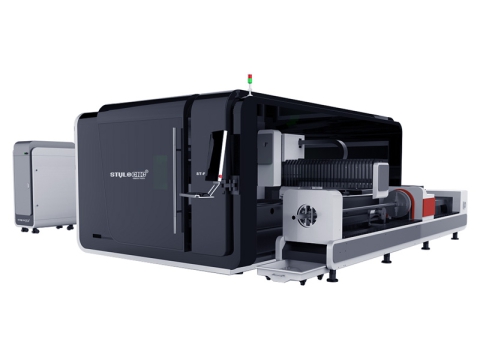
ST-FC3015GAR
$40,000 - $730,000
Dvonamenski 6kW vlakenski laserski rezalnik za pločevino in cevi
Dvojni namen 6000W Stroj za lasersko rezanje z vlakni je kombinacija rezalnika za pločevino in cevi s hibridnim rezalnim sistemom za popolnoma avtomatizirano obdelavo kovin.
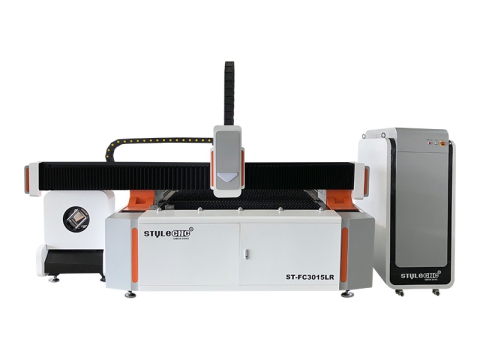
ST-FC3015LR
$19,800 - $46,000
5x10 Industrijski stroj za lasersko rezanje kovin z vlakni za prodajo
Ugodne 5x10 Industrijski stroj za lasersko rezanje kovin z vlakni naprodaj po nabavni ceni za rezanje pločevine in cevi, vse v enem stroju za obdelavo kovin.
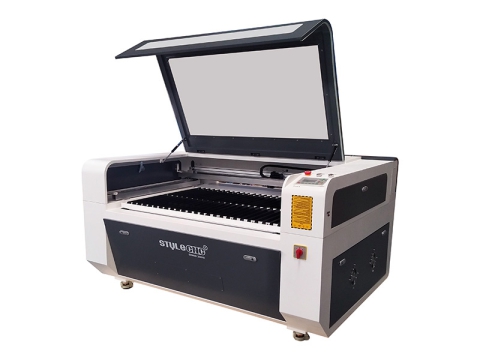
STJ1390
$2,850 - $10,000
2026 Best CO2 Laserski rezalnik za mala podjetja in domačo uporabo
2026 najboljše CO2 Laserski rezalnik je zasnovan za mala podjetja, domače uporabnike in hobiste za graviranje in rezanje lesa, papirja, akrila, plastike, stekla, usnja in tkanin.
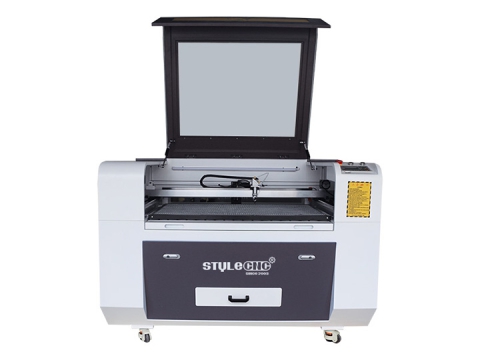
STJ9060
$2,800 - $4,000
Vstopna raven CO2 Hobi laserski rezalnik za začetnike
CO2 Hobi laserski rezalnik za začetnike je osnovni sistem za lasersko graviranje in rezanje z 2x3 namizni kompleti za hobiste, mala podjetja, domače trgovine.
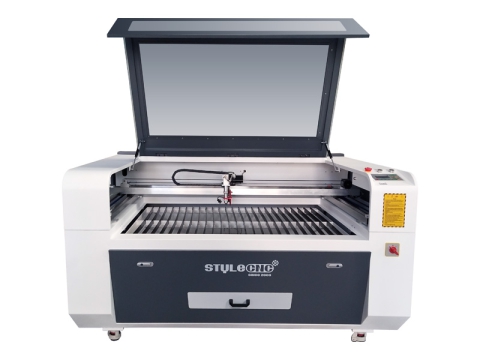
STJ1390
$3,500 - $10,000
100W Laserski gravirni stroj za lesni rezalnik za obdelavo lesa
100W Laserski gravirni stroj za les je cenovno ugoden CO2 Komplet laserskega rezalnika za začetnike in začetnike za graviranje in rezanje trdega lesa, vezanega lesa, MDF-ja in bambusa.
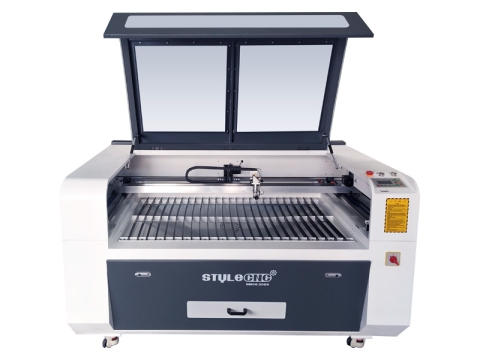
STJ1610
$3,200 - $12,000
Najboljši stroj za lasersko rezanje akrila v prodaji leta 2026
Najboljši akrilni laserski rezalni stroj za leto 2026 se uporablja za rezanje plastike, prozornih in barvnih akrilnih plošč kot črk, številk, znakov, logotipov, vzorcev, umetnosti in obrti.
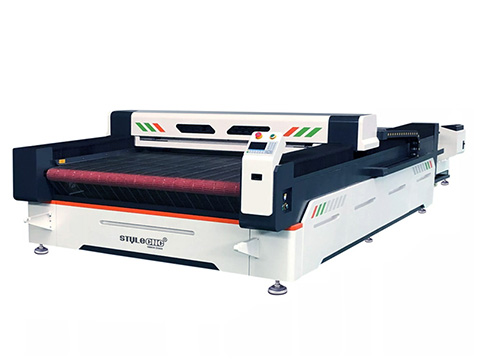
STJ1630A
$9,800 - $10,800
Najboljši industrijski stroj za lasersko rezanje tkanin v prodaji leta 2026
Najboljši industrijski stroj za lasersko rezanje tkanin leta 2026 z veliko tekočo mizo in avtomatskim sistemom za podajanje za oblačila, oblačila, modo v komercialni uporabi.
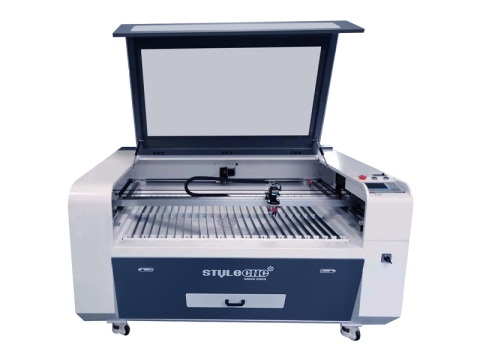
STJ1610-CCD
$4,500 - $12,700
CNC laserski rezalnik z CCD Sistem za vizualno prepoznavanje kamere
CNC laserski rezalnik integrira CCD Sistem za vizualno prepoznavanje s kamero, idealen za izdelavo zapletenih vezenih značk iz tkanin, kot so vrhunska tkanina, platno in bombažni keper.
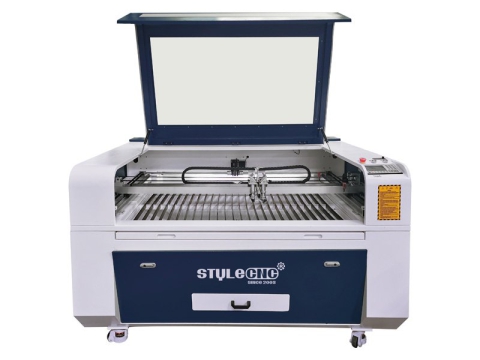
STJ1390-2
$4,200 - $11,000
Dvojna glava CO2 Laserski rezalnik za papir in karton
Dvojna glava CO2 Laserski rezalnik ima 2 laserski rezalni glavi za rezanje papirja in kartona za ustvarjanje personaliziranih vabil, voščilnic, maket, škatel za shranjevanje.
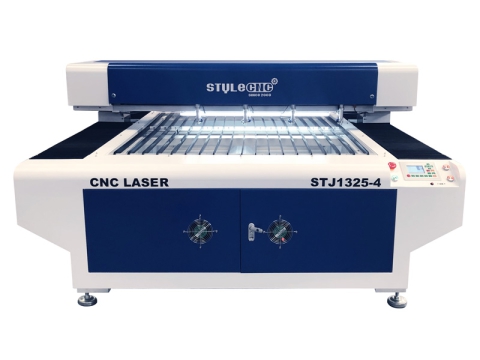
STJ1325-4
$8,400 - $20,000
Najbolje prodajano leta 2026 4x8 Laserski rezalnik za vezane plošče in MDF
Najbolje prodajano v letu 2026, cenovno ugodno 4x8 Laserski rezalnik s 4 laserskimi glavami lahko reže celotne plošče vezanega lesa, MDF za izdelavo več projektov od 1 do 4 hkrati.
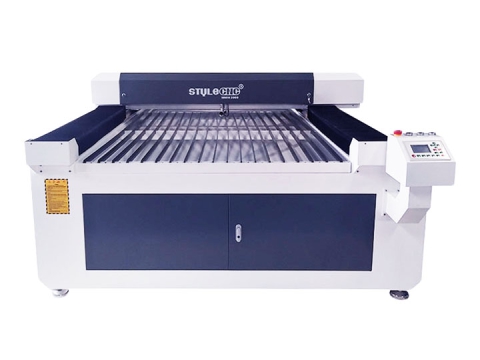
STJ1325
$5,200 - $10,800
Najboljši industrijski laserski stroj za rezanje pene v prodaji leta 2026
Najboljši industrijski laserski rezalni stroj za peno leta 2026 se uporablja za rezanje EVA pene, EPS pene, XPS pene, stiropora, PE pene, gume za izdelavo projektov in načrtov iz pene po meri.
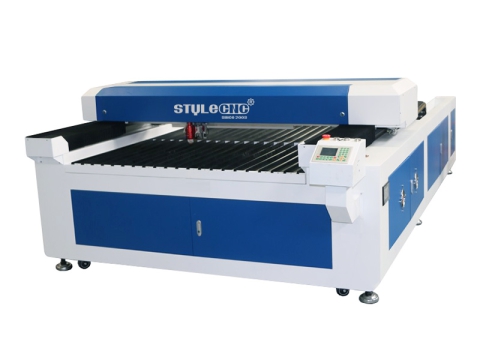
STJ1325M
$6,500 - $13,000
Laserski rezalnik za kovine in nekovine z 300W CO2 Laserska cev
Stroj za lasersko rezanje kovin in nekovin z 300W CO2 Laserska cev je novo zasnovan laserski rezalnik za nerjaveče jeklo, zlitine, akril, usnje, vezan les, MDF in les.
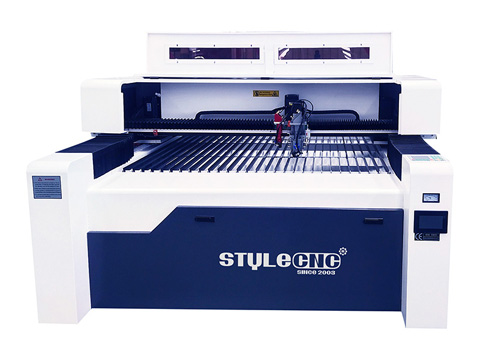
STJ1325M-2
$9,000 - $14,000
Vsestranska 4x8 CNC laserski gravirni rezalni stroj za prodajo
4x8 CNC laserski gravirni rezalni stroj se uporablja za graviranje in rezanje kovin – kot so jeklo, aluminij, medenina – in nekovin, vključno z akrilom in vezanimi ploščami.
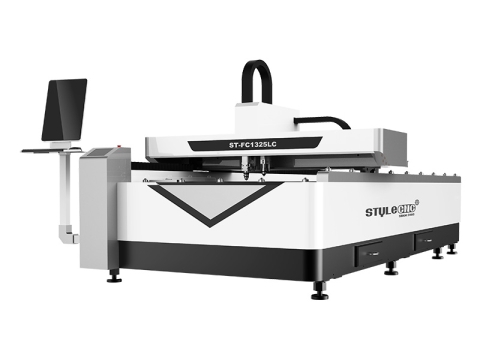
ST-FC1325LC
$15,800 - $20,500
Vlaknine in CO2 Kombinirani sistem za lasersko rezanje kovin in nekovin
1500W stroj za rezanje kovin z vlaknenim laserjem v kombinaciji z 150W CO2 Laserski rezalni sistem je hibridni laserski rezalnik za kovino, les, akril, plastiko, usnje, tkanino.
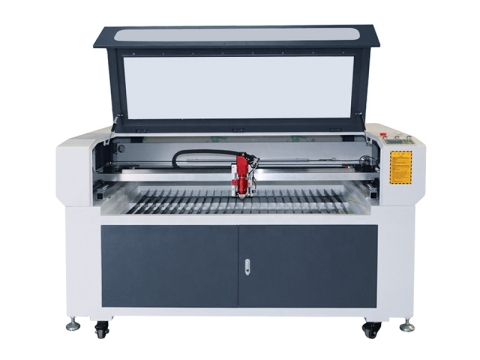
STJ1610M
$7,500 - $12,000
Najboljši stroj za lasersko rezanje kovin in nekovin v prodaji leta 2026
Najboljši mešani hibridni laserski rezalni stroj leta 2026 STJ1610M sprejme CO2 zaprta laserska cev, ki lahko reže debelejše nekovine in kovinske materiale iz 0.5mm do 2mm.
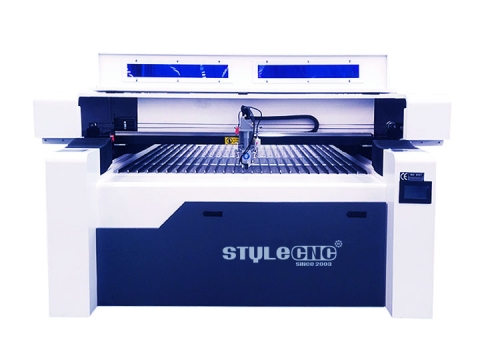
STJ1325M
$8,000 - $12,800
Mešani CNC laserski gravirni stroj za les in kovino
Mešani CNC laserski gravirni stroj je vsestranski hibridni laser, ki lahko gravira in reže različne materiale, od nekovin, kot je les, do kovin, kot je jeklo.
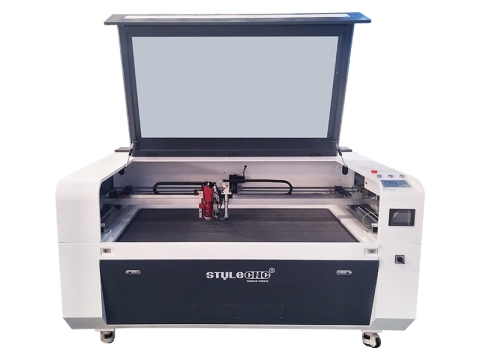
STJ1390M-2
$7,500 - $12,500
Dobičkonosen mešani CNC laserski rezalnik hibridni rezalni stroj
Donosni mešani CNC laserski rezalni hibridni stroj je koristen sistem za lasersko rezanje lesa, vezanega lesa, MDF, akrila in kovin v komercialni uporabi.
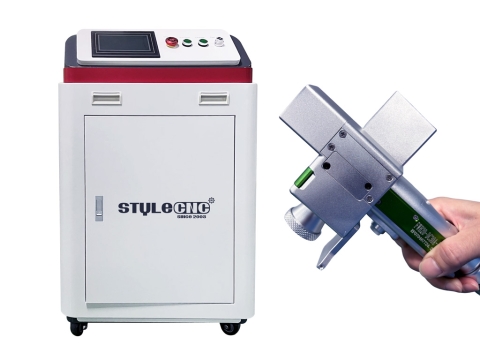
LC3000
$3,800 - $6,000
Najboljši ročni stroj za čiščenje z vlaknenim laserjem v prodaji leta 2026
Najboljši ročni laserski čistilnik z vlakni leta 2026 je ročni prenosni laserski čistilec z vlakni za odstranjevanje rje, odstranjevanje barve in odstranjevanje premazov.
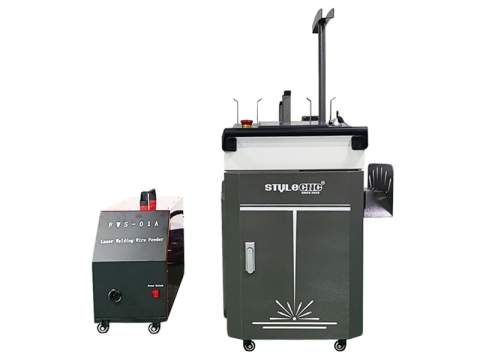
LCW1500
$3,300 - $4,700
Ročni laserski varilni, čistilni in rezalni stroj 3 v 1
3-v-1 laserski varilec, čistilec, rezalnik je prenosni večnamenski laserski stroj z ročno lasersko pištolo za rezanje in varjenje kovin, čiščenje rje, barve in premazov.

LCW3000
$3,600 - $16,800
Najboljši prenosni ročni laserski varilni stroj za prodajo leta 2026
Najboljši prenosni laserski varilni stroj za leto 2026 je opremljen z 1500W, 2000W, 3000W, 6000W Ročna laserska varilna pištola za kovinske spoje na robovih, čelnih spojih, T-kotnikih, vogalih in prekrivanjih.
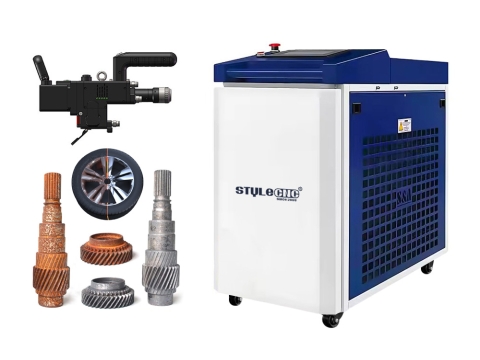
LC6000
$12,500 - $13,500
Najboljši ročni laserski stroj za odstranjevanje rje v prodaji leta 2026
Najboljši ročni laserski stroj za odstranjevanje rje leta 2026 je prenosni laserski čistilec, ki se uporablja za odstranjevanje rje s kovin z močjo vlaknenega laserja 1500W, 2000W, 3000W, 6000W.
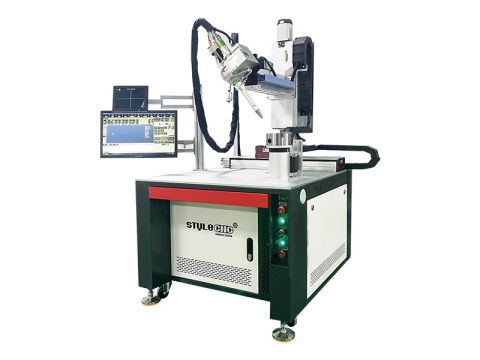
LWT2000
$8,800 - $11,300
Visoko natančen avtomatski CNC laserski varilni stroj za prodajo
CNC laserski varilni stroj je avtomatski laserski varilni stroj s sistemom za varjenje z vlaknenim laserskim žarkom za natančne kovinske spoje čelnih, prekrivajočih, vogalnih, T-kotnih, robnih in prirobničnih spojev.
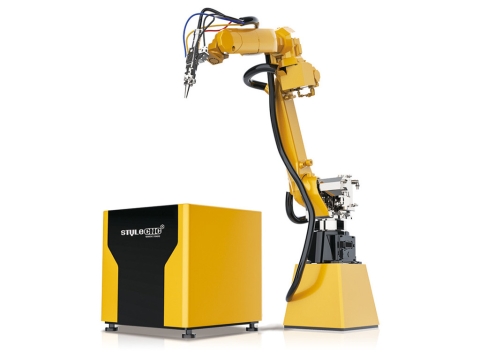
LWR3000
$10,800 - $32,000
Samodejni pametni 3D Industrijski laserski varilni robot naprodaj
Poiščite in kupite avtomatske 3D Robot za varjenje z vlaknenim laserjem po nabavni ceni s 6-osno industrijsko robotsko roko priljubljenih proizvajalcev in blagovnih znamk varilnih strojev.
Predstavljene zgodbe in članki, ki vas zanimajo
Poiščite in kupite svoj prvi CNC laserski stroj
Definicija
CNC laserski stroj je avtomatizirano proizvodno orodje, ki uporablja vlakna, ogljikov dioksid (CO2) ali ultravijoličnih (UV) laserskih žarkov za označevanje, jedkanje, graviranje in rezanje kovinskih in nekovinskih materialov, varjenje kovinskih komponent ter odstranjevanje onesnaževalcev, rje, barve ali premazov. Oprema je sestavljena iz strojne postelje, krmilnika, napajalnika, laserskega generatorja, laserske cevi, procesne glave, ogledal, leč, hladilnika vode, koračnih ali servo motorjev, zračnega kompresorja, plinskih jeklenk, rezervoarja za zrak, zbiralnika prahu, filtra za hlajenje zraka in sušilnika, skupaj s podporno programsko opremo in sistemi. Ti stroji se pogosto uporabljajo v različnih sektorjih, vključno z industrijsko proizvodnjo, izobraževanjem, malimi podjetji, domačimi delavnicami, oglaševanjem, umetnostjo in obrtjo, darili, igračami, embalažo, tiskanjem, predelavo usnja, oblačili, avtomobilsko industrijo, proizvodnjo glasbil, gradbeništvom, izdelavo etiket in medicinskim področjem.
Aplikacije
CNC (računalniško numerično krmiljeni) laserski stroji se uporabljajo za označevanje, jedkanje, graviranje, rezanje, varjenje in čiščenje najrazličnejših kovinskih in nekovinskih materialov:
Kovinski materialiOgljikovo jeklo, nerjaveče jeklo, orodno jeklo, vzmetno jeklo, pocinkano jeklo, aluminij, baker, zlato, srebro, zlitine, titan, železo, medenina, mangan, krom, nikelj, kobalt in svinec.
Nekovinski materialiLes, vlaknene plošče srednje gostote (MDF), vezan les, iverne plošče, akril, plastika, polimetil metakrilat (PMMA), usnje, tkanine, karton, papir, guma, pena Depron, EPM, pena Gator, poliester (PES), polietilen (PE), poliuretan (PUR), neopren, tekstil, bambus, slonovina, ogljikova vlakna, polivinilklorid (PVC), polivinil butiral (PVB), politetrafluoroetilen (PTFE/teflon) in berilijev oksid, kot tudi vsi materiali, ki vsebujejo halogene (klor, fluor, jod, astat ali brom), fenolne smole ali epoksi smole.
Vrste
CNC laserski stroji so razdeljeni na stroje za rezanje, graviranje, označevanje, čiščenje in varjenje.
Rezalniki vključujejo vlakna, CO2 in hibridni laserski rezalniki,
Graverji vključujejo vlakna, UV in CO2 laserski graver.
Markerji vključujejo vlakna, CO2 in Stroj za UV lasersko označevanje.
Varilni aparati vključujejo ročne in avtomatske laserske varilne aparate.
Tehnični parametri - Specifikacije
| Znamka | STYLECNC |
| Laserska moč | 20W - 60000W |
| Laserska valovna dolžina | 10.6 μm, 1064 nm, 355 nm |
| Laserski tip | Vlaknine, CO2 in UV laser |
| Zmožnost | Rezanje, graviranje, jedkanje, označevanje, čiščenje, varjenje |
| Cenovni razpon | 2,400 $- $260,000 |
Stroški in cene
Struktura stroškov CNC laserskega stroja vključuje različne komponente (kot so CNC krmilniki, napajalniki, laserski generatorji, laserske glave, laserske cevi, leče, ogledala, okvirji strojev, hladilniki vode, koračni ali servo motorji, sistemi za zbiranje prahu, zračni kompresorji, plinske jeklenke, rezervoarji za shranjevanje zraka, filtri za hlajenje zraka in sušilniki), pa tudi programsko opremo in krmilne sisteme, stroške prevoza, davke, carinske pristojbine ter storitve in tehnično podporo.
Cenovni razpon za CNC laserske rezalne stroje je med $2,600 in $300,000; CNC laserski gravirni stroji segajo od $2do 400 $70,000; CNC laserski markirni stroji stanejo med $3,000 in $70,000; in CNC laserski varilni stroji segajo od $16,800 za $28,000. Na splošno naj bi do leta 2026 povprečni stroški nakupa kosa CNC laserske opreme znašali približno $6, 000.
Prednosti in prednosti
Kot sodoben tehnološki napredek laserski obdelovalni stroji CNC (računalniško numerično krmiljenje) usmerjajo laserski žarek visoke gostote energije na obdelovanec. To povzroči lokalizirano segrevanje in taljenje, nakar visokotlačni plin odpihne staljeni material, kar omogoča natančno rezanje (oblikovanje ali konturiranje) ali graviranje (besedila in vzorcev).
• Odlikuje ga ozka širina reza, visoka natančnost in odlična površinska obdelava, kar odpravlja potrebo po sekundarni obdelavi.
• Ponuja visoko stopnjo avtomatizacije in podpira popolnoma zaprto delovanje; je čist, tih in znatno izboljša delovno okolje za operaterje.
• Znižuje stroške predelave. Čeprav je začetna naložba v opremo precejšnja, se stroški na enoto znatno zmanjšajo z neprekinjeno proizvodnjo v velikem obsegu.
• Uporablja brezkontaktno metodo obdelave z nizko vztrajnostjo, kar omogoča visoke hitrosti obdelave. Ko je integriran s programsko opremo CAD/CAM prek CNC sistema, ponuja priročno, časovno varčno delovanje in izjemno splošno učinkovitost.
• Visoka gostota energije laserskega žarka lahko stopi katero koli kovino, zaradi česar je še posebej učinkovit za obdelavo zahtevnih materialov – kot so tisti z visoko trdoto, visoko krhkostjo ali visokimi tališčami.
• Značilni so kratki interakcijski časi in majhna cona toplotnega vpliva (HAZ), kar zmanjšuje toplotne deformacije in notranje napetosti. Poleg tega, ker gre za nemehanski kontaktni postopek, obdelovanec ostane brez mehanskih obremenitev, zaradi česar je idealen za natančno obdelavo.
• Kot računalniško podprt sistem omogoča CNC laserska tehnologija prilagodljive prilagoditve in modifikacije. Zaradi tega je zelo primerna za proizvodnjo po meri – zlasti za pločevinaste komponente s kompleksnimi konturami in oblikami. V scenarijih, ki vključujejo spremenljive velikosti serij ali kratke življenjske cikle izdelkov, tradicionalna izdelava kalupov pogosto ni niti stroškovno niti časovno učinkovita; v takih primerih lasersko rezanje in graviranje ponujata jasno prednost.
CNC laserski stroj ni zgolj potrošniški izdelek, temveč močno orodje za ustvarjanje bogastva. Ker je glavni namen pridobitve takšne opreme povečanje proizvodne zmogljivosti, izboljšanje učinkovitosti, zmanjšanje stroškov in izboljšanje tehničnih zmogljivosti, je izbira pravega stroja ključnega pomena.
Kako uporabiti?
1. korak. Določite proizvodni načrt na podlagi proizvodnega urnika in distribucijo risb za obdelavo ekipi za upravljanje opreme.
2. korak. Risarji analizirajo risbe v skladu z načrtom in s programsko opremo CAD ustvarijo potrebne tehnične risbe.
3. korak. Inšpektor kakovosti preveri in potrdi točnost risb, ki so jih pripravili risarji.
4. korak. Nadzornik proizvodnje izračuna predvideni čas dokončanja na podlagi digitalnih risb in pripravi potrebne materiale in pomožne rezalne pline.
Korak 5. Programerji uporabljajo specializirano programsko opremo za ustvarjanje NC (numerično krmiljenje) programskih datotek za obdelavo.
6. korak. Nadzornik izda upravljavcem opreme nalog (nalog vključuje: ime programa, vrsto materiala, debelino materiala, največje dimenzije obdelovanca in zahtevano količino).
7. korak. Izvedite poskusni rez prvega kosa in ga pošljite inšpektorju kakovosti v preverjanje. Ko je potrjeno, da dimenzije ustrezajo specifikacijam, arhivirajte prvi kos.
Korak 8. Začnite paketno obdelavo.
Korak 9. Končanim obdelovancem dodelite identifikacijske številke.
Opozorila
Varnostni ukrepi ob zagonu
• Preverite delovno mizo in preverite, ali so na njej morebitne ovire, ki bi lahko ovirale vrnitev osi X, Y in Z v začetni (ničelni) položaj. Če najdete kakršne koli take ovire, jih odstranite.
• Pripravite potrebne pline za rezanje in prilagodite njihov tlak na zahtevane ravni. Na primer, tlak kisika za rezanje naj bo nastavljen na 0.4–0.5 MPa, tlak dušika pa na 1.8–2.2 MPa. (Opomba: Tlak je treba prilagoditi glede na debelino materiala, ki ga režete – za tanke pločevine uporabite nižji tlak, za debele plošče pa višji.)
• Odprite izpustni ventil na rezervoarju zračnega kompresorja, da odstranite nabrano vodo in nečistoče, nato zaprite ventil in zaženite zračni kompresor. (Tlak polnjenja in razbremenitve zračnega kompresorja morata biti nastavljena na 0.8 MPa oziroma 1 MPa.)
• Vklopite stabilizator napetosti (izhodno napetost nastavite med 380 V in 400 V).
• Vklopite sušilnik zraka (ki ohladi in posuši plin, ki ga proizvaja zračni kompresor, preden ga dovede do ogledal).
• Vklopite hladilnik vode, preverite, ali sta nivo in tlak vode v normalnem območju, in aktivirajte dovod hladilne vode in vode sobne temperature. Tlak hladilne vode mora biti nastavljen na približno 0.5 MPa, z zgornjo temperaturno mejo 20 °C. Tlak vode sobne temperature mora biti približno 0.3 MPa, z zgornjo temperaturno mejo 30°C poleti in 25°C v drugih sezonah.
• Zagotovite, da so dovodni tlaki za visoko čist dušik (čistost ≥ 99.999 %), visoko čist ogljikov dioksid (čistost ≥ 99.999 %) in visoko čist helij (čistost ≥ 99.999 %) nad 0.4 MPa.
• Vklopite laserski generator.
• Vklopite opremo in se prijavite v upravljalni sistem (geslo: "uporabnik"). Spustite gumb za zaustavitev v sili in počistite vse alarme. Izvedite postopek "vrnitve na referenčno točko" (homing/SET ZERO). Aktivirajte gumb CLC in nato pritisnite gumb za zagon (LASER ON). Ko se na električni krmilni omarici prikaže "HV READY", lahko na nadzorni plošči CNC pritisnete gumb "HV ON".
• V CNC sistem vnesite zahtevani obdelovalni program v skladu s proizvodnim načrtom in nadaljujte s postopkom obdelave.
Previdnostni ukrepi pri zaustavitvi
• Vrnite osi X, Y in Z na njihove referenčne točke.
• Izklopite visokonapetostno stikalo (HV ON).
• Izklopite napajanje (LASER IZKLOP).
• Pritisnite gumb za zasilno zaustavitev, da zaustavite CNC ploščo. (Ne izklapljajte napajanja CNC plošče na silo; nepravilna zaustavitev lahko povzroči izgubo sistemskih podatkov.)
• Odklopite napajanje električne krmilne omare strojnega orodja.
• Ustavite hladilnik in odklopite njegovo napajanje.
• Odklopite napajanje električne krmilne omarice.
• Ustavite zračni kompresor in odklopite njegovo napajanje.
• Ustavite kondenzator in odklopite njegovo napajanje.
• Zaprite vse pomožne plinske ventile.
• Očistite CNC laserski stroj.
Varnostni ukrepi med delovanjem
• Med postopkom prebadanja preprečite nastajanje žlindre (z uporabo zaščitne leče).
• Pri rezanju materialov, kot so nerjaveče jeklo, pocinkane pločevine ali aluminij, se lahko zlahka nabere žlindra, ki onesnaži fokusno lečo. Da bi se izognili takšnim težavam zaradi nepravilnih nastavitev parametrov, upoštevajte naslednja navodila:
• Nastavite prebadanje h8 na 2–5 mm; za debelejše materiale povečajte to vrednost h8.
• Za materiale debeline 2.5 mm ali več omogočite funkcijo »izrezovanje majhnih lukenj po prebadanju« in nastavite polmer majhne luknje na 0.5–1 mm.
• Za nerjaveče jeklo debeline 3 mm ali manj je treba za prebadanje uporabiti dušik.
• Za nerjavno jeklo, debelejše od 3 mm, se za prebadanje lahko uporabi dušik ali kisik.
• Za aluminijaste ali pocinkane pločevine je treba za prebadanje uporabiti kisik.
• Pri uporabi kisika za prebadanje omogočite funkcijo »čakajte na preklop kisik/dušik« in nastavite čas preklopa na 1–3 sekunde.
• Med rezanjem natančno spremljajte material glede deformacij. Če se plošča ukrivlja ali vibrira (poskakuje), jo pred rezanjem sploščite, da preprečite nepopolne reze ali nastanek žlindre zaradi takšnega gibanja.
Nasveti za osebno varnost
• Določite vrsto materiala, ki ga boste rezali, ugotovite, ali bo med rezanjem sproščal strupene pline, in zagotovite, da je na voljo ustrezen sistem za odsesavanje dima/hlapov. (Opomba: Upravljavci morajo nositi zaščitno opremo.)
• Pozorno upoštevajte navodila v priročniku za uporabo opreme.
Nasveti za varnost pri obdelavi
• Pred začetkom obdelave upoštevajte naslednje: preverite lastnosti materiala, ki ga boste rezali, razumite, kako odbija laserski žarek, in se prepričajte, da ima zadostno sposobnost absorpcije svetlobe, da preprečite, da bi odbita svetloba poškodovala laserski vir.
• Med delovanjem bodite previdni pred električnimi nevarnostmi in morebitnimi poškodbami zaradi laserja.
Varnost električne energije
Oprema se napaja z izmeničnim tokom 390–400 V, ki se prek visokonapetostnega transformatorja poveča na visoko napetost nad 10 kV, da se zagotovi potrebna vzbujevalna energija.
• Ne odpirajte električne omarice ali zaščitnih vrat laserske glave, ko je oprema vklopljena, saj to predstavlja nevarnost električnega udara.
• Tudi po izklopu opreme ne odpirajte električne omarice ali zaščitnih vrat laserske glave (zlasti zadnjih vrat električne omarice).
• To je zato, ker je v laserskem sistemu še vedno lahko prisoten preostali električni naboj, ki bi lahko zlahka povzročil poškodbe osebja.
Varnost laserja
Laser je oblika nevidne svetlobe z visoko gostoto moči, ki lahko povzroči opekline in poškodbe zaradi sevanja na človeškem telesu. Pri uporabi laserja ne stojte na poti laserskega žarka, saj lahko to povzroči opekline; nikoli ne glejte neposredno v laser, saj lahko to povzroči poškodbe. Med uporabo naprave je priporočljivo nositi zaščitna očala.
Previdnostni ukrepi za objektive za fokusiranje
Bodite pozorni na čistočo fokusne leče in jo redno čistite. Če zaznate kakršno koli odstopanje v optični poti, jo je treba mesečno nastaviti. Poleg tega izvajajte redno vzdrževanje opreme v skladu z zahtevami, opisanimi v navodilih za uporabo, da zagotovite njeno stalno optimalno delovanje.
Previdnostni ukrepi za hladni sušilnik
• Notranja temperatura ne sme presegati 35°C.
• Dnevno odvajajte odpadno vodo.
• Zračnike očistite enkrat na teden (z uporabo zračne pištole).
• Filtre očistite enkrat mesečno (z mehko krtačo in milnico).
Vzdrževanje in odpravljanje težav
Dnevno vzdrževanje strojnega orodja
• Zunanjo optično pot preglejte vsakih 1 do 2 meseca. Če ugotovite, da so bakrena zrcala onesnažena, jih nemudoma očistite (v skladu s standardnimi operativnimi postopki). Po čiščenju je treba zunanjo optično pot ponovno poravnati; ko je poravnava izvedena, ne premikajte nobenih komponent.
• Vodilne vijake in linearna vodila namažite in vzdržujte vsaka 2 tedna do 1 mesec.
• Celotno površino stroja očistite enkrat na teden.
• Enkrat tedensko odstranite prah iz radiatorja hladilnika (za pihanje radiatorja lahko uporabite zračni curek). Mesečno preverjajte nivo vode v hladilniku in jo po potrebi dolijte (zagotovite, da je uporabljena voda čim bolj čista).
• Filter hladilnega sušilnika zraka preglejte vsakih 2 do 3 mesece in očistite filtrirni element (z alkoholom). Pri čiščenju rahlo pritisnite; če so prisotni ostanki olja, jih očistite z bencinom. Če je filtrirni element poškodovan, ga zamenjajte.
• Vodila delovne mize in dvižne ploščadi očistite enkrat mesečno.
• Hladilnik preverjajte mesečno. Če je nivo vode nizek, ga dolijte. Čisto vodo je treba zamenjati vsaka 2 meseca, destilirano vodo pa vsakih 6 mesecev. Če se med pregledom kakovost vode zdi slaba, jo takoj zamenjajte.
• Pri rezanju ogljikovega jekla, debelejšega od 9.6 mm, ali nerjavečega jekla, debelejšega od 5 mm, je priporočljiva uporaba leče z dolgo goriščno razdaljo za boljšo zaščito leče.
• Lečo vedno očistite po rezanju nerjavečega jekla, lesa, gume, organskega stekla (akrila) ali kremenčevih materialov.
• Poleti, ko so temperature visoke, se lahko os Z in njeno ohišje med daljšim delovanjem CNC laserske opreme nekoliko segrejeta; to je normalno. Če pa temperatura postane pretirano visoka – do te mere, da je vroča na dotik – je to nenavadno. V takih primerih preverite naslednje:
- Prepričajte se, da je stikalo za zunanjo optično pot na hladilniku vklopljeno.
- Preverite, ali je optična pot osi Z pravilno poravnana.
- Preverite površino fokusne leče glede morebitnih poškodb (npr. prisotnosti številnih madežev).
- Prepričajte se, da je os Z postavljena navpično. - Preverite, ali sta dve bakreni ogledali, ki se nahajata blizu osi Y, čisti. Vsaka od zgoraj omenjenih težav lahko povzroči segrevanje osi Z in njenega ohišja; bodite pozorni med nadaljnjimi operacijami.
- Po zamenjavi plinske mešanice se prepričajte, da je ventil za plinsko mešanico privit, nato pa previdno zaprite pokrovno ploščo.
• Vedno upoštevajte ustrezne postopke delovanja. Pri izvajanju ukaza »RETRACT«, ki mu sledi »CYCLE START«, ali ukaza »SET TO CUT«, ki mu sledi »CYCLE START«, bodite pozorni na prikaz programa. Nikoli ne začenjajte hitrega premikanja, medtem ko se rezalna glava spušča (to pomeni veliko tveganje za trčenje).
• Naslednja stanja lahko povzročijo pogoste "prebadajoče se izbruhe" (ki lahko poškodujejo leče):
- Nestabilni laserski impulzi, ki jih lahko povzročijo nihajoča delovna napetost ali drugi dejavniki.
- Neusklajenost optične poti.
- Nepravilne nastavitve parametrov prebadanja.
• Notranjost sklopa osi Z občasno očistite z vatirano palčko ali vpojno vato, navlaženo z majhno količino acetona.
Dnevno vzdrževanje CNC laserja
Da bi zagotovili optimalno delovanje CNC laserskega stroja, mu mora biti zagotovljeno ustrezno delovno okolje – zlasti takšno, ki izpolnjuje vse zahteve glede oskrbe z vodo, plinom in električno energijo.
Primarna funkcija hladilne vode je odvajanje toplote, ki nastane med delovanjem stroja, in preprečevanje njegovega delovanja pri previsokih temperaturah. Hladilnik kroži s hladilno vodo, ki odvaja toploto iz električne omarice in resonančne votline, s čimer zagotavlja pravilno delovanje opreme. Temperaturo hladilne vode je treba vzdrževati pri 20 °C. Ker hladilna voda teče skozi cevi hladilnika in bakrene plošče znotraj resonančne votline, obstajajo stroge zahteve glede pH vrednosti vode in električne prevodnosti. Če je kakovost vode podstandardna, lahko dolgotrajna uporaba poškoduje laser. Da bi preprečili takšne težave, je treba vodi dodati protikorozijska sredstva, električno prevodnost pa je treba redno spremljati, da se zagotovi, da ostane znotraj zahtevanih specifikacij. Radiofrekvenčni (RF) generator se hladi z deionizirano vodo, ki zahteva tudi dodajanje posebnih sredstev, da se zagotovi, da njegova električna prevodnost ustreza predpisanim standardom.
Delovni plini spadajo v dve kategoriji: mešanica plinov, ki služi kot medij za resonančno votlino, in dušik visoke čistosti. Dušik visoke čistosti mora imeti stopnjo čistosti vsaj 99.99 %, sicer lahko kontaminira in poškoduje leče znotraj notranje optične poti. Ključnega pomena je dati prednost kakovosti plina, saj lahko v nasprotnem primeru zlahka pride do poškodbe laserja.
Vzdrževanje zračnih kompresorjev
• Pred zagonom vsak dan preverite nivo olja (naj bo na oznaki 3/4) in po izklopu izpustite morebitno nabrano vodo.
• Hladilne rešetke na obeh straneh očistite (z uporabo zračne pištole) in zračni filter enkrat tedensko.
• Vsakih 1,000 obratovalnih ur očistite hladilnik olja in zraka ter preverite in prilagodite napetost jermena.
• Vsakih 4,000 obratovalnih ur zamenjajte zračni filter, oljni filter in kompresorsko olje.
• Delovna temperatura ne sme preseči 110 °C (v normalnih delovnih pogojih mora ostati med 80 °C in 90°C).
• Elektromotorja se ne sme zagnati več kot 20-krat na uro.
• Gumba za zaustavitev v sili ne uporabljajte, razen v resnični nujni situaciji.
• Lopatice ventilatorja se morajo vrteti v nasprotni smeri urinega kazalca; to pomeni, da je ožičenje pravilno (tj. ni obrnjeno).
Varnost in zaščita
Požarna zaščita
Za delovanje CNC laserskega stroja je potreben kisik, zato je treba kajenje v bližini stroja, zlasti v bližini kisikove jeklenke, prepovedati, da se preprečijo skrite nevarnosti in nepotrebna škoda. (Če razmere dopuščajo, je treba poleg opreme namestiti gasilne aparate.)
Laserska zaščita
Pri osvetlitvi središča je treba paziti, da oseba najprej umakne roko, nato izklopiti krmilnik h8 (izklopiti CLC) in nato osvetliti. Pri nastavljanju zunanje svetlobne poti je treba zagotoviti, da nihče ne stoji v dosegu svetlobne poti. Upravljavec mora biti pozoren tudi na to, da svetloba ne bo zadela ljudi, preden se osvetli. Moč in čas osvetlitve je treba nadzorovati v razumnem območju (sredinska moč je običajno med 200 in 0.01S). Pri nastavljanju zunanje optične poti je izhodna svetlobna moč običajno nadzorovana na približno 300W, čas svetlobnega izhoda pa je nadzorovan med 0.2 in 0.5 S). Po nastavitvi zunanje optične poti je treba pred rezanjem namestiti vse zaščitne pokrove. Pri izmenjavi zraka najprej odstranite visoko napetost in takoj po izmenjavi zraka zaprite vrata. Ne odpirajte vrat električne omarice po naključju in se ne dotikajte vezij in elektronskih komponent v notranjosti.
Trends
Doba inteligence bo prišla v vseh pogledih. Ne glede na to, ali gre za nemško industrijo 4.0 ali kitajsko pametno proizvodnjo, se 4. industrijska revolucija na industrijskem področju tiho bliža. Kot visoko natančni laserski CNC stroj bo laserski CNC rezalni stroj ali laserski CNC gravirni stroj zagotovo sledil času in letel s tehnologijo. Razvoj laserske CNC avtomatizacije je močno izboljšal proizvodne zmogljivosti in raven avtomatizacije delavnic.
V prihodnosti se na tej podlagi na področjih omrežne tehnologije, komunikacijske tehnologije in računalniške programske opreme bliža obdobje laserskih CNC gravirnih in rezalnih strojev v kombinaciji z inteligentno proizvodnjo. Kot pilotna demonstracijska enota za inteligentno proizvodnjo, STYLECNC se zanaša na lastne zmogljivosti integracije sistemske tehnologije, osredotoča se na prihodnjo razvojno smer in tehnološke višine ter se pridružuje strateškim partnerjem za izgradnjo popolnoma inteligentne tovarne laserske CNC obdelave in ustvarjanje novih razmer za inteligentne laserske CNC graverje in laserske CNC rezalnike.
Začnite s procesom, ne s strojem
Ta stran združuje 5 različnih del pod eno besedo. Rezanje ločuje dele od pločevine, graviranje odstranjuje material za globino in teksturo, označevanje spreminja površino, ne da bi pri tem veliko odstranilo. varjenje združuje kovino in čiščenje odstrani rjo in premaze. Če postopek najprej poimenujete, se izbira močno zmanjša, saj stroj, izdelan za enega, le redko dobro opravi delo z drugim. Delavnice, ki začnejo s proračunom namesto s postopkom, običajno končajo s strojem, ki opravi večino tega, kar so želele, in nič od tega ne naredi odlično. Zapišite delo, nato material, nato količino in kategorija se izbere sama.
Valovna dolžina določa material, moč ne
Najbolj uporabno pravilo na tej strani je skrito v njeni tabeli s specifikacijami: navedene so 3 valovne dolžine, vsaka pa ustreza različnim materialom. Dolga CO2 Valovno dolžino absorbirajo les, akril, usnje in steklo, zato laserski rezalniki za te materiale so CO2Krajšo valovno dolžino vlaken absorbira kovina, ultravijolično pa plastika in steklo tako nežno absorbirata, da nič ne zagori. Dodajanje moči tega nikoli ne spremeni: zelo močan CO2 Laser še vedno ne bo rezal debelega jekla, vlaknasti vir pa še vedno ne bo rezal prozornega akrila. Najprej prilagodite valovno dolžino materialu, nato pa izberite moč za debelino in hitrost.
En par zaščitnih očal ni dovolj
Tukaj je točka, ki zgrabi trgovine, ki imajo več kot en laser. Zaščitna očala so ocenjena za določene valovne dolžine, zato očala, ki blokirajo vlakneni žarek, ne delujejo proti CO2 ali ultravijolično. Delavnica z označevalec vlaken poleg CO2 Graver potrebuje dva različna para, jasno označena in shranjena skupaj s strojem, namesto da bi ju delil z drugimi. Potrebujejo jih vsi, ki so v dosegu možnega odseva, ne le operater in žarki iz stroji za označevanje so nevidne, kar je prav tisto, zaradi česar so občasne navade nevarne.
Ujemanje dela z laserjem:
| Kaj morate | Proces | Običajni vir |
|---|---|---|
| Deli iz pločevine | rezanje | Vlakna za kovino, CO2 za organske snovi |
| Besedilne in serijske kode | Označevanje | Vlaknine, CO2 ali UV z materialom |
| Globina in tekstura | Graviranje | CO2 za les, vlakna za kovino |
| Spajanje kovin | Varjenje | Optična vlakna, ročna ali avtomatska |
| Odstranjevanje rje in premazov | čiščenje | Pulzno ali neprekinjeno vlakno |
Kontrolni seznam za nakup laserja:
✅ Preden primerjate stroje, poimenujte postopek.
✅ Valovno dolžino uskladite z materialom, ne z močjo in proračunom.
✅ Kupite očala, ki so primerna za vsako valovno dolžino, ki jo imate.
✅ Načrtujte ekstrakcijo in hlajenje za vsak laser.
✅ Preden se zavežete, preizkusite svoj material.
Stvari, ki jih je treba upoštevati
To je le malo znanja o avtomatski CNC laserski obdelavi. Vendar pa boste z osnovnim razumevanjem teh koristnih konceptov lahko hitro nadgradili svoje znanje o izbiri CNC laserskih strojev.
Pogosto zastavljena vprašanja
Ali lahko en stroj reže, označuje, vari in čisti?
Ročne naprave 3 v 1 resnično varijo, čistijo in režejo tanke kovine iz enega vira, kar je primerno za popravila. Vsaka funkcija je lažja kot namenski stroj, zato obseg proizvodnje v katerem koli postopku še vedno upravičuje nakup za ta postopek.
Ali vsi laserji potrebujejo vodni hladilnik?
Ne. Nizkoenergijski optični markerji so običajno zračno hlajeni in ne potrebujejo nič drugega kot čist pretok zraka, medtem ko CO2 Cevi, UV-viri in visokozmogljivi rezalniki so vsi odvisni od čiste vode z nadzorovano temperaturo. Pred načrtovanjem namestitve preverite.
Kateri laserji potrebujejo odsesavanje hlapov?
Vsi, čeprav iz različnih razlogov. Organske snovi proizvajajo dim, kovine proizvajajo drobne delce, premazi pa proizvajajo tisto, iz česar je premaz narejen. Ekstrakcija ščiti pljuča in preprečuje vdor ostankov v optiko, zato z njo ravnajte kot z delom stroja.
Kako dolgo zdrži laserski vir?
Odvisno od vrste. Optični viri so ocenjeni na približno sto tisoč ur in se zamenjajo kot moduli, medtem ko so zaprti. CO2 Steklene cevi zdržijo tisoče ur in postopoma bledijo. Zamenjava cevi je v proračunu tekoči strošek, ne pa popravilo.
Ali lahko kasneje dodam več moči?
Redko na uporaben način. Okvir, hlajenje in krmilniki so usklajeni z virom, zato znatno povečanje moči običajno pomeni nov stroj. Kupite ga za delo, ki ga pričakujete v nekaj letih, namesto da načrtujete nadgradnjo.
Kaj je smiseln prvi laser?
Za obrt, darila in označevanje, srednja moč CO2 stroj pokriva najširši spekter materialov poceni in vhodni laserski graver uči osnove. Za izdelavo kovin začnite z vlakni, saj ne CO2 stroj vam bo sledil tja.
Kaj pravijo naše stranke?
Ne jemljite naših besed kot vse. Preberite, kaj stranke pravijo o naših CNC laserskih strojih, ki so jih imele ali so jih preizkusile. Zakaj je tako STYLECNC velja za verodostojno blagovno znamko in proizvajalca za nakup novega CNC laserskega stroja? O naših kakovostnih izdelkih lahko govorimo ves dan, 24/7 odlično storitev za stranke in podporo, kot tudi našo 30-dnevno politiko vračila in povračila denarja. Ali ne bi bilo bolj koristno in relevantno tako za začetnike kot za profesionalce, da bi slišali izkušnje resničnih strank, kako je kupiti in upravljati avtomatsko računalniško krmiljeno strojno orodje pri nas? Tudi mi tako menimo, zato smo zbrali ogromno pristnih povratnih informacij, ki pomagajo zagotoviti preglednost našega edinstvenega nakupovalnega postopka. STYLECNC zagotavlja, da so vse ocene strank resnične ocene tistih, ki so kupili in uporabljali naše izdelke ali storitve.