Varjenje z laserskim žarkom
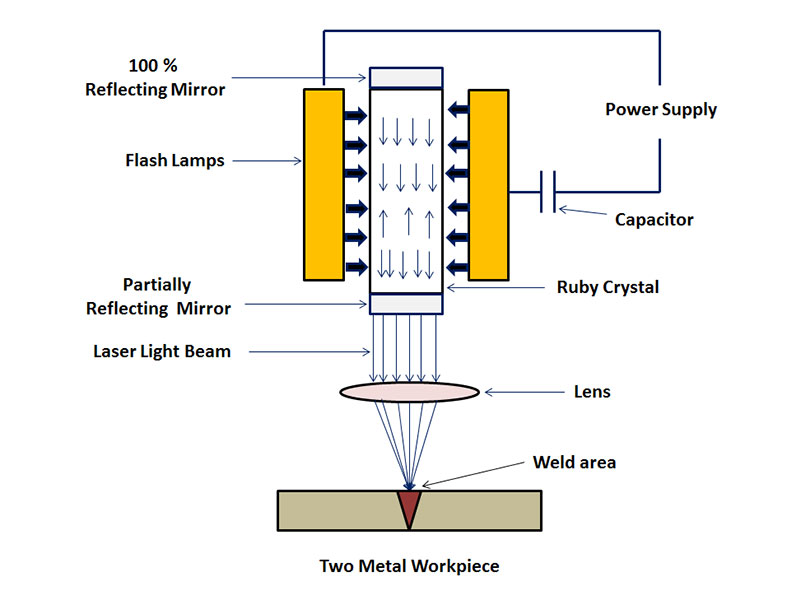
Lasersko varjenje je visoko učinkovita in zelo natančna metoda varjenja, ki kot vir toplote uporablja laserski žarek z visoko gostoto energije. Varjenje se lahko izvaja z neprekinjenimi ali pulzirajočimi laserskimi žarki. Glede na načela laserskega varjenja lahko postopek razdelimo na dva dela: toplotno prevodno varjenje in lasersko globoko varjenje. Gostota moči pod 104 ~ 105 W/cm2 se nanaša na toplotno prevodno varjenje. Takrat je globina prodiranja plitva in hitrost varjenja je počasna; ko je gostota moči večja od 105 ~ 107 W/cm2, kovinska površina pod vplivom toplote dobi vdolbino v videz "luknje" in tvori globoko penetrirano varjenje.
Lastnosti
Značilnosti hitrega varjenja in velikega razmerja stranic
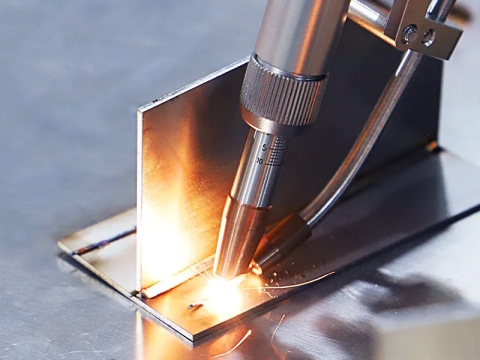
Lasersko varjenje običajno uporablja neprekinjene laserske žarke za dokončanje povezave materialov. Metalurško-fizikalni postopek je zelo podoben varjenju z elektronskim žarkom, to pomeni, da mehanizem pretvorbe energije zaključi struktura "ključavnične luknje".
Pri laserskem sevanju z dovolj visoko gostoto moči material izhlapi in tvori majhne luknje. Ta majhna luknja, napolnjena s paro, je kot črno telo, ki absorbira skoraj vso energijo vpadnega žarka. Ravnotežna temperatura v votlini je približno 2500 °C. Toplota se prenaša z zunanje stene visokotemperaturne votline in tali kovino, ki jo obdaja. Majhne luknje so napolnjene z visokotemperaturno paro, ki nastane zaradi nenehnega izhlapevanja materiala stene pod svetlobnim žarkom.
Štiri stene majhnih lukenj obdajajo staljeno kovino, tekoča kovina pa trdni material. (Pri večini običajnih varilnih postopkov in laserskem prevodnem varjenju se energija najprej naloži na površino obdelovanca in nato prenese v notranjost). Pretok tekočine zunaj stene luknje in površinska napetost stenske plasti sta skladna s tlakom pare, ki se nenehno ustvarja v votlini luknje, in vzdržujeta dinamično ravnovesje. Svetlobni žarek neprekinjeno vstopa v majhno luknjo in material zunaj majhne luknje neprekinjeno teče. Ko se svetlobni žarek premika, je majhna luknja vedno v stabilnem stanju pretoka.
To pomeni, da se majhna luknja in staljena kovina, ki jo obdaja, premikata naprej s hitrostjo vodilnega žarka. Staljena kovina zapolni vrzel, ki jo pusti majhna luknja, nato se kondenzira in nastane zvar. Vsi zgoraj navedeni procesi se odvijajo tako hitro, da lahko hitrost varjenja zlahka doseže več metrov na minuto.
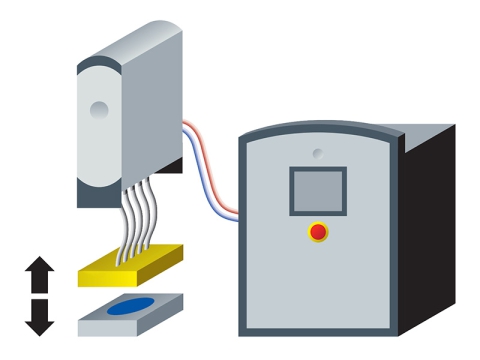
1. Varjenje z laserskim žarkom je talilno varjenje, pri katerem se kot vir energije uporablja laserski žarek, ki deluje na varjeni spoj.
2. Laserski žarek lahko vodi ploščat optični element (kot je ogledalo), nato pa se žarek z odsevnim fokusnim elementom ali lečo projicira na varilni šiv.
3. Varjenje z laserskim žarkom je brezkontaktno varjenje. Med postopkom ni potreben tlak, vendar je potreben inertni plin, da se prepreči oksidacija staljene taline. Občasno se uporablja dodatna kovina.
4. Lasersko varjenje se lahko kombinira z MIG varjenjem za izdelavo kompozitnega laserskega MIG varjenja za doseganje varjenja z veliko penetracijo, medtem ko je vnos toplote v primerjavi z MIG varjenjem močno zmanjšan.
Aplikacije
Laserski varilni stroj se pogosto uporablja na področjih visoko precizne proizvodnje, kot so avtomobili, ladje, letala in hitre železnice. Močno je izboljšal kakovost življenja ljudi in spodbudil industrijo gospodinjskih aparatov k finemu inženirstvu.
Varjenje s plazemskim oblokom
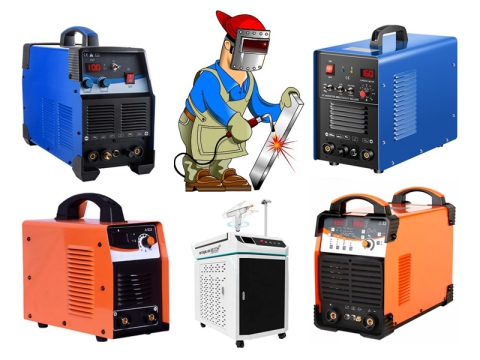
Plazemsko obločno varjenje se nanaša na metodo talilnega varjenja, ki uporablja plazemski obločni žarek z visoko gostoto energije kot vir varilne toplote. Med varjenjem sta ionski plin (ki tvori ionski oblok) in zaščitni plin (ki ščiti staljeno talino in varilni šiv pred škodljivimi učinki zraka) čisti argon. Elektrode, ki se uporabljajo pri plazemskem obločnem varjenju, so običajno volframove elektrode in jih je včasih treba napolniti s kovino (varilno žico). Na splošno se uporablja metoda pozitivne enosmerne povezave (volframova palica je povezana z negativno elektrodo). Zato je plazemsko obločno varjenje v bistvu varjenje v zaščitni volframovi plinski atmosferi s kompresijskim učinkom.
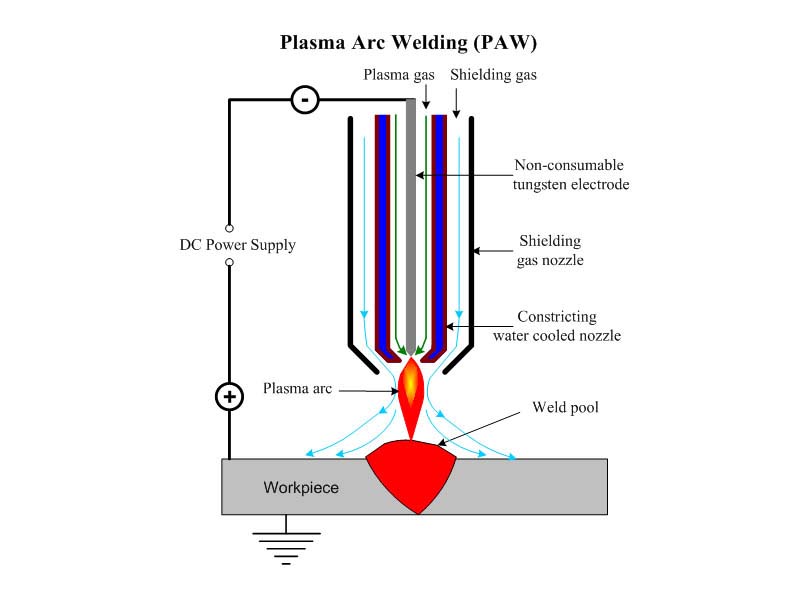
Plazemsko obločno varjenje ima značilnosti koncentracije energije, visoke produktivnosti, visoke hitrosti varjenja, majhne napetostne deformacije in stabilne električne izolacije ter je primerno za varjenje tankih plošč in materialov za škatle. Še posebej je primerno za različne ognjevzdržne, lahko oksidirajoče in toplotno občutljive kovinske materiale (kot so volfram, molibden, baker, nikelj, titan itd.).
Plin se zaradi segrevanja obloka disociira in se pri prehodu skozi vodno hlajeno šobo z veliko hitrostjo stisne, kar poveča gostoto energije in stopnjo disociacije ter tvori plazemski lok. Njegova stabilnost, kalorična vrednost in temperatura so višje kot pri splošnem obloku, zato ima večjo penetracijo in hitrost varjenja. Plin, ki tvori plazemski lok, in zaščitni plin okoli njega običajno uporabljata čisti argon. Glede na lastnosti materiala različnih obdelovancev nekateri uporabljajo helij, dušik, argon ali mešanico obeh.
Lastnosti
1. Mikrožarkovno plazemsko obločno varjenje lahko vari folije in tanke plošče.
2. Z učinkom majhne luknje lahko bolje doseže enostransko varjenje in dvostransko prosto oblikovanje.
3. Plazemski oblok ima visoko gostoto energije, visoko temperaturo stebra obloka in močno penetracijo. Lahko doseže 10-12mm Debelo jeklo brez poševnega varjenja. Lahko se vari z dvostranskim oblikovanjem hkrati. Hitrost varjenja je visoka, produktivnost visoka, napetostna deformacija pa majhna.
4. Oprema je relativno zapletena, poraba plina je velika, skupina ima stroge zahteve glede razmika in čistoče obdelovanca, primerna pa je le za varjenje v zaprtih prostorih.
Aplikacije
Plazemsko varjenje je pomembno sredstvo v industrijski proizvodnji, zlasti za varjenje bakra in bakrovih zlitin, titana in titanovih zlitin, legiranega jekla, nerjavečega jekla, molibdena in drugih letalskih kovin, ki se uporabljajo v vojaški in drugih najsodobnejših panogah, kot je izdelava določene vrste raketnih lupin iz titanovih zlitin in delno tankostenskih posod na letalih.
Stroški, vzdrževanje in operativna učinkovitost
Nekateri dejavniki, povezani s primerjavo izbire tehnologij med laserskim varjenjem in plazemskim obločnim varjenjem za industrijske aplikacije, vključujejo stroške, vzdrževanje in operativno učinkovitost.
Analiza stroškov
Varjenje z laserskim žarkom zahteva visoko začetno naložbo, saj je oprema v primerjavi s plazemskim obločnim varjenjem zapletena. Vrednost splošnih industrijskih sistemov za lasersko varjenje se običajno giblje nad ... $200,000, medtem ko imajo sistemi za plazemsko obločno varjenje stroške nekje v območju $10,000 za $50,000. Vendar pa ima LBW potencial za znatne dolgoročne prihranke stroškov zaradi povečanih stopenj obdelave in minimalnih potrebnih končnih obdelav po varjenju. Plazemsko varjenje bi lahko imelo višje stroške potrošnega materiala za nadaljnje delovanje.
Vzdrževalne zahteve
Ker se potrošni deli, kot so elektrode in plinske šobe, pogosteje obrabljajo, sistemi za plazemsko obločno varjenje običajno zahtevajo pogostejše vzdrževanje. Nasprotno pa laserski varilni sistemi zahtevajo manj potrošnega materiala, vendar njihova optika in laserski viri občasno potrebujejo čiščenje in ponovno kalibracijo. Ob pravilnem vzdrževanju lahko laserski viri zdržijo več kot 20,000 ur z manj izpadi. Plazemski sistemi, čeprav enostavnejši, lahko doživljajo pogostejše prekinitve zaradi obrabe potrošnega materiala.
Učinkovitost delovanja
Tehnike laserskega varjenja so veliko hitrejše in natančnejše, saj dosegajo hitrosti do 10 metrov na minuto na tankih materialih, zato so idealne za masovno proizvodnjo. Prav tako ustvarjajo zelo drobna toplotno prizadeta območja, kar minimalno deformira material in s tem izboljša kakovost izdelka. Plazemsko varjenje je učinkovito pri debelejših materialih, čeprav pri nižji hitrosti, pogosto pa so potrebni dodatni zaključni posegi za čiščenje zvarov, kot je brušenje.
Čeprav lasersko varjenje zahteva višje začetne investicijske stroške, njegova učinkovitost in manj pogosta potreba po vzdrževanju pogosto dolgoročno prinašata stroškovne prednosti, zlasti pri aplikacijah, ki zahtevajo visoko natančnost. Plazemsko obločno varjenje je še vedno dobro za manj kompleksna dela in manjše operacije.