Pregled
Lasersko čiščenje in luženje sta dve različni metodi za obdelavo kovinskih površin.
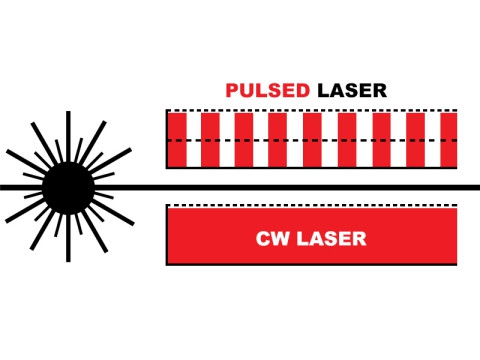
Lasersko čiščenje je postopek obdelave kovinskih površin, pri katerem laserski žarek, ki ga oddaja laserski generator, ustvarja visoko energijo za odstranjevanje rje, odstranjevanje barve in odstranjevanje premazov.
Dekapiranje je metoda obdelave, ki se uporablja za odstranjevanje rje, madežev, nečistoč ali onesnaževalcev s površin kovin.
Kiseli
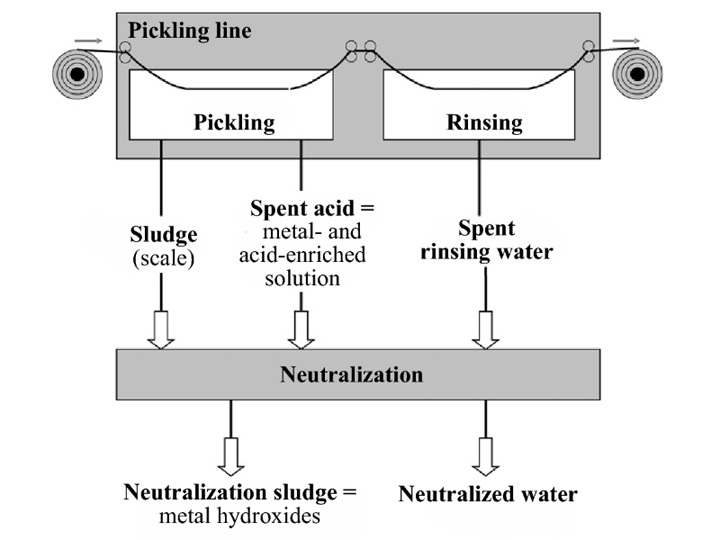
Dekapna plošča je izdelana iz visokokakovostne vroče valjane pločevine kot surovine, oksidno plast pa odstrani dekapna enota, obreže in dokonča. Vmesni izdelek med ploščami, ob predpostavki zagotavljanja kakovosti površine in zahtev uporabe, uporabnikom omogoča učinkovito zmanjšanje stroškov nabave.
Prednosti dekapirnih listov
1. Kakovost površine je dobra, ker se površinska lestvica železovega oksida odstrani z vroče valjane dekapirne plošče, kar izboljša kakovost površine jekla in olajša varjenje, oljenje in barvanje.
2. Visoka dimenzijska natančnost, po sploščenju se lahko oblika plošče do neke mere spremeni, s čimer se zmanjša odstopanje neravnin.
3. Izboljša površinsko obdelavo in izboljša videz.
Aplikacije
Lahko rečemo, da je dekapirana pločevina stroškovno učinkovit izdelek med hladno valjano in toplo valjano pločevino. Ima široko paleto uporabe v avtomobilski industriji, strojni industriji, lahki industrijski opremi in za štancanje različnih oblik, kot so nosilci, podnosilci, platišča, napere, plošče vozičkov, ventilatorji, sodi za kemično olje, varjene cevi, električne omarice, ograje, železne lestve itd., in ima široke tržne možnosti.
Spodaj bomo predstavili tehnični postopek vlaganja.
Načelo vlaganja
Dekapiranje je površinski postopek, pri katerem se s kislo raztopino odstrani vodni kamen in rja na površini jekla, običajno skupaj s predhodnim filmiranjem. Na splošno se obdelovanec potopi v kemično raztopino, kot je žveplova kislina, da se odstranijo oksidi in drugi filmi na kovinski površini, kar je predobdelava ali vmesna obdelava pri galvanizaciji, emajliranju, valjanju in drugih postopkih. Znano je tudi kot mokro čiščenje.
Postopek dekapiranja vključuje predvsem metodo potapljaškega dekapiranja, metodo pršenja in metodo odstranjevanja rje s kislo pasto.
Uporabljane kisline so večinoma žveplova kislina, klorovodikova kislina, fosforjeva kislina, dušikova kislina, kromova kislina, fluorovodikova kislina in mešane kisline.
Procesni tok
Obešanje na kovinskih delih → kemično razmaščevanje (konvencionalno alkalno kemično razmaščevanje ali razmaščevanje s površinsko aktivnimi snovmi) → pranje z vročo vodo → pranje s tekočo vodo → 1. korak dekapiranja → pranje s tekočo vodo → 2. korak dekapiranja → pranje s tekočo vodo → prenos v naslednji postopek (kot je: kemično barvanje → recikliranje → pranje s tekočo vodo → utrjevanje → pranje → zaključna obdelava → pranje → sušenje → končano).
Pogoste napake
Vdor železovega oksida: Vdor železovega oksida je površinska napaka, ki nastane med vročim valjanjem. Po dekapiranju se pogosto vtisne v obliki črnih pik in trakov, površina je hrapava, običajno je prijetna na otip in se pojavlja občasno ali intenzivno. Pogosto je posledica nepopolnega postopka segrevanja, postopka odstranjevanja škaje in valjanja pri dekapiranju.
Kisikova pega (površinsko slikanje krajine): nanaša se na pikčast, linearen ali jamast videz, ki ostane po izpiranju železovega oksida na površini vroče valjanega jekla. Valjanje se vtisne v matrico in po dekapiranju postane vidno. To ima določen vpliv na videz, vendar ne vpliva na delovanje.
Makularno: na delu ali celotni površini plošče se pojavijo rumene lise, ki jih po oljenju ni mogoče prekriti, kar vpliva na kakovost in videz izdelka. Glavni razlog je visoka površinska aktivnost traku, ki je tik pred luženjem prišel iz rezervoarja za dekapiranje, voda za izpiranje ne more normalno oprati traku, pršilni žarek in šoba rezervoarja za izpiranje sta blokirana, koti pa niso enaki.
Premalo dekapiranje: Na površini jeklenega traku so lokalne luske železovega oksida, ki niso čisto in nezadostno odstranjene, površina plošče pa je sivo-črna, z ribjimi luskami ali vodoravnimi vodnimi valovi. To je povezano s kislinskim postopkom, predvsem zaradi nezadostne koncentracije kisline, nizke temperature, prehitrega poteka traku in ga ni mogoče potopiti v kislino.
Prekomerno luženje: Površina jeklenega traku je pogosto temno črna ali rjavkasto črna, z bloki, luskastimi črnimi pikami ali makulozo, površina plošče pa je običajno hrapava. Razlog je nasproten premajhnemu luženju.
Okoljsko onesnaževanje
Glavna onesnaževala v proizvodnem procesu so čistilna odpadna voda, ki nastane pri postopku pranja z vodo na vseh ravneh, prah, ki nastane pri postopku peskanja, meglica vodikovega klorida, ki nastane pri postopku dekapiranja, ter odpadki, ki nastanejo pri postopkih dekapiranja, izpiranja, fosfatiranja, nevtralizacije in preprečevanja rje. Tekočina iz rezervoarjev, ostanki odpadkov, odpadni filtrirni element, prazni sodi od surovin in odpadna embalaža itd. Glavna onesnaževala so vodikov klorid, pH, nerazredčene snovi, KPK, BPK?, amonijev dušik, nafta itd.
Lasersko čiščenje
Načelo čiščenja
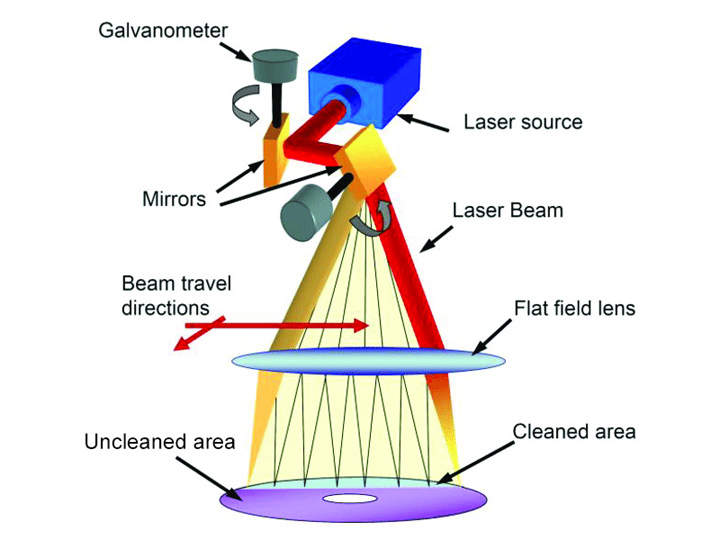
Laserski čistilni stroj uporablja lasersko energijo za prodiranje v površino predmeta. Elektroni v materialu absorbirajo vibracijsko energijo približno 100 femtosekund in na površini materiala ustvarijo plazmo. Po 7-10 pikosekundah se energija elektronov prenese na mrežo, ki začne vibrirati. Po pikosekundi predmet začne ustvarjati makro temperaturo, lokalni material, ki ga obseva laser, pa se začne segrevati, taliti in uparjati, da se doseže namen čiščenja.
Postopek in učinek čiščenja
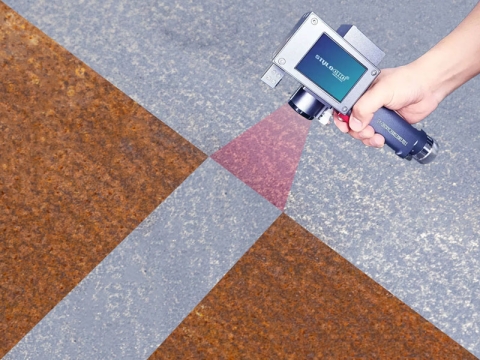
V primerjavi z metodo luženja je laserski čistilni sistem zelo preprost, predhodna obdelava ni potrebna, čiščenje olja, oksidne plasti in rje pa se lahko izvaja hkrati. Napravo preprosto vklopite, da se osvetli, in jo nato očistite.
Laserski čistilni sistem lahko doseže najvišjo industrijsko stopnjo čiščenja Sa3, skoraj brez poškodb trdote, hidrofilnosti in hidrofobnosti površine materiala. Je temeljitejši od dekapiranja.
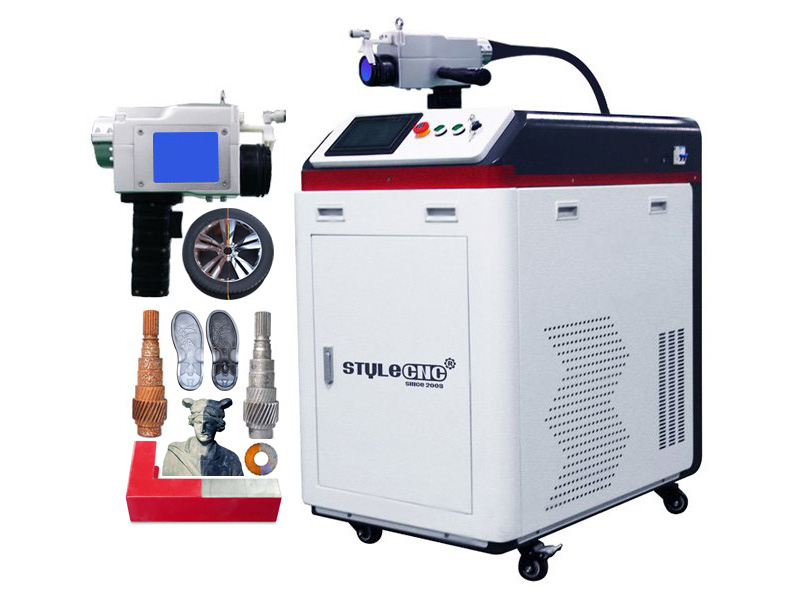
Prenosni ročni laserski čistilni stroj
Prednosti in slabosti
Zahteve glede poteka procesa in delovanja
V primerjavi z orodjem za dekapiranje z več kot ducatom postopkov je lasersko čiščenje doseglo najbolj poenostavljen postopek in v bistvu doseglo en korak. Znatno skrajša čas čiščenja in zmanjša izgubo materiala.
Metoda dekapiranja ima stroge zahteve glede postopka: obdelovanec mora biti popolnoma razmaščen, da se zagotovi kakovost odstranjevanja rje; koncentracija raztopine za dekapiranje se nadzoruje, da se prepreči korozija obdelovanca zaradi prekomerne koncentracije kisline; temperatura se nadzoruje v skladu s specifikacijami postopka, da se prepreči poškodba obdelovanca in oprema, ki povzroča korozijo; v rezervoarju za dekapiranje se postopoma nabira blato, ki blokira grelno cev in druge krmilne naprave, zato ga je treba redno odstranjevati; poleg tega je treba biti pozoren na čas dekapiranja, tlak vbrizgavanja, delovanje razprševanja, izpušno opremo itd.
Lasersko čiščenje lahko po nastavitvi parametrov v zgodnji fazi doseže nemoteno delovanje ali celo samodejno delovanje brez posadke.
Učinek čiščenja in onesnaževanje okolja
Poleg močnejšega čistilnega učinka ima laserski čistilni sistem tudi prednost večje tolerance napak.
Makularnost zaradi kisika, rdečina in črnenje se pogosto pojavijo zaradi napak pri delovanju metode dekapiranja, stopnja zavrnitve pa je visoka.
Poskus z laserjem v obliki kapljice vode dokazuje, da ima lasersko čiščenje, tudi če je prenasičeno, še vedno močan kovinski sijaj in ne proizvaja hidroksida in drugih onesnaževal, kar ne vpliva na naslednje metode obdelave, kot je varjenje.
V celotnem procesu laserskega čiščenja ne bo onesnaževanja okolja, kot so odpadne tekočine in žlindra, kar je najbolj zelena metoda čiščenja.
Cena enote v primerjavi s stroški konverzije
Orodje za dekapiranje zahteva kemikalije kot potrošni material, zato stroški na enoto vključujejo amortizacijo opreme in stroške potrošnega materiala.
Laserski čistilni stroj ne potrebuje nobenega potrošnega materiala razen nakupa opreme. Stroški na enoto so amortizacija opreme.
Zato so stroški laserskega čiščenja na enoto nižji, večji kot je obseg čiščenja in daljša kot so leta.
Sestava proizvodne linije za dekapiranje zahteva kompleksne postopke, razmerje dekapirnih sredstev za različne kovinske materiale pa ni enako, zato proizvodna linija za pretvorbo zahteva velike stroške pretvorbe, kovinski material, ki ga je treba očistiti v kratkem času, pa je en sam in ga ni mogoče prilagodljivo spreminjati.
Pri laserskem čiščenju ni stroškov pretvorbe: po preklapljanju programskih parametrov istega čistilnega stroja je mogoče doseči učinek čiščenja jeklene plošče v eni minuti in aluminijeve zlitine v naslednji minuti. Za podjetja je priročno izvajati prilagodljivo proizvodnjo JIT.
Povzemajo
Dekapeljska plošča ima široko paleto in poglobljeno uporabo v predelovalni proizvodnji ter ima pozitivno vlogo pri industrijski podpori. Vendar pa se zaradi nenehnega posodabljanja predelovalne industrije optimizacija zmogljivosti in strukturno prilagajanje izvajata počasi.
Z naraščajočo okoljsko ozaveščenostjo ljudi imajo vlada in podjetja vse strožje zahteve za proizvodne linije za dekapiranje, dobičkonosne marže povezanih podjetij pa se zmanjšujejo. Splošno okolje je ugodnejše za lasersko čiščenje.
Morda bodo v naslednjem desetletju listi za dekapiranje dobili novo ime - listi za lasersko čiščenje.