Kateri pomožni plin bi morali uporabiti?
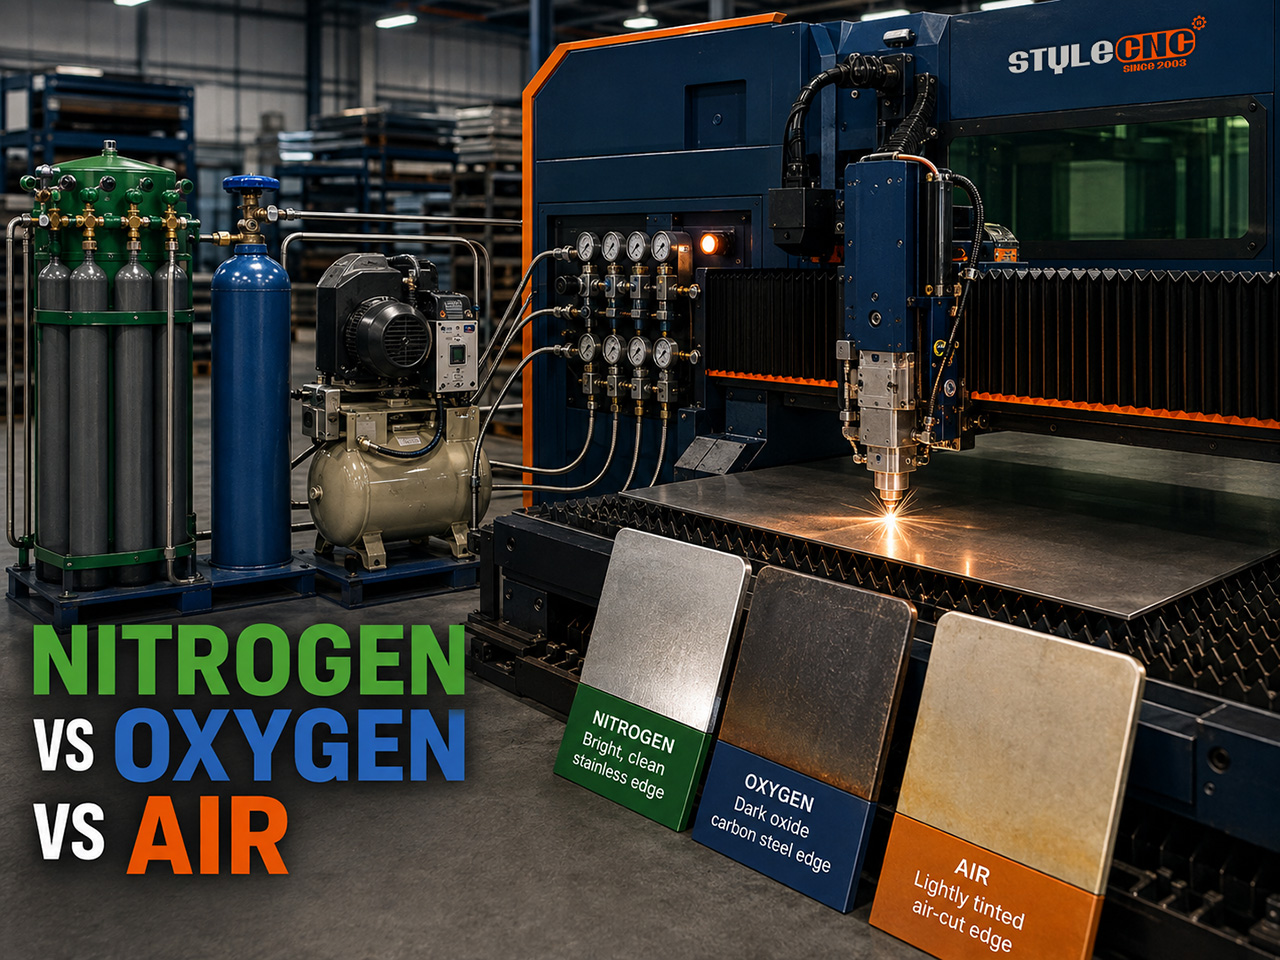
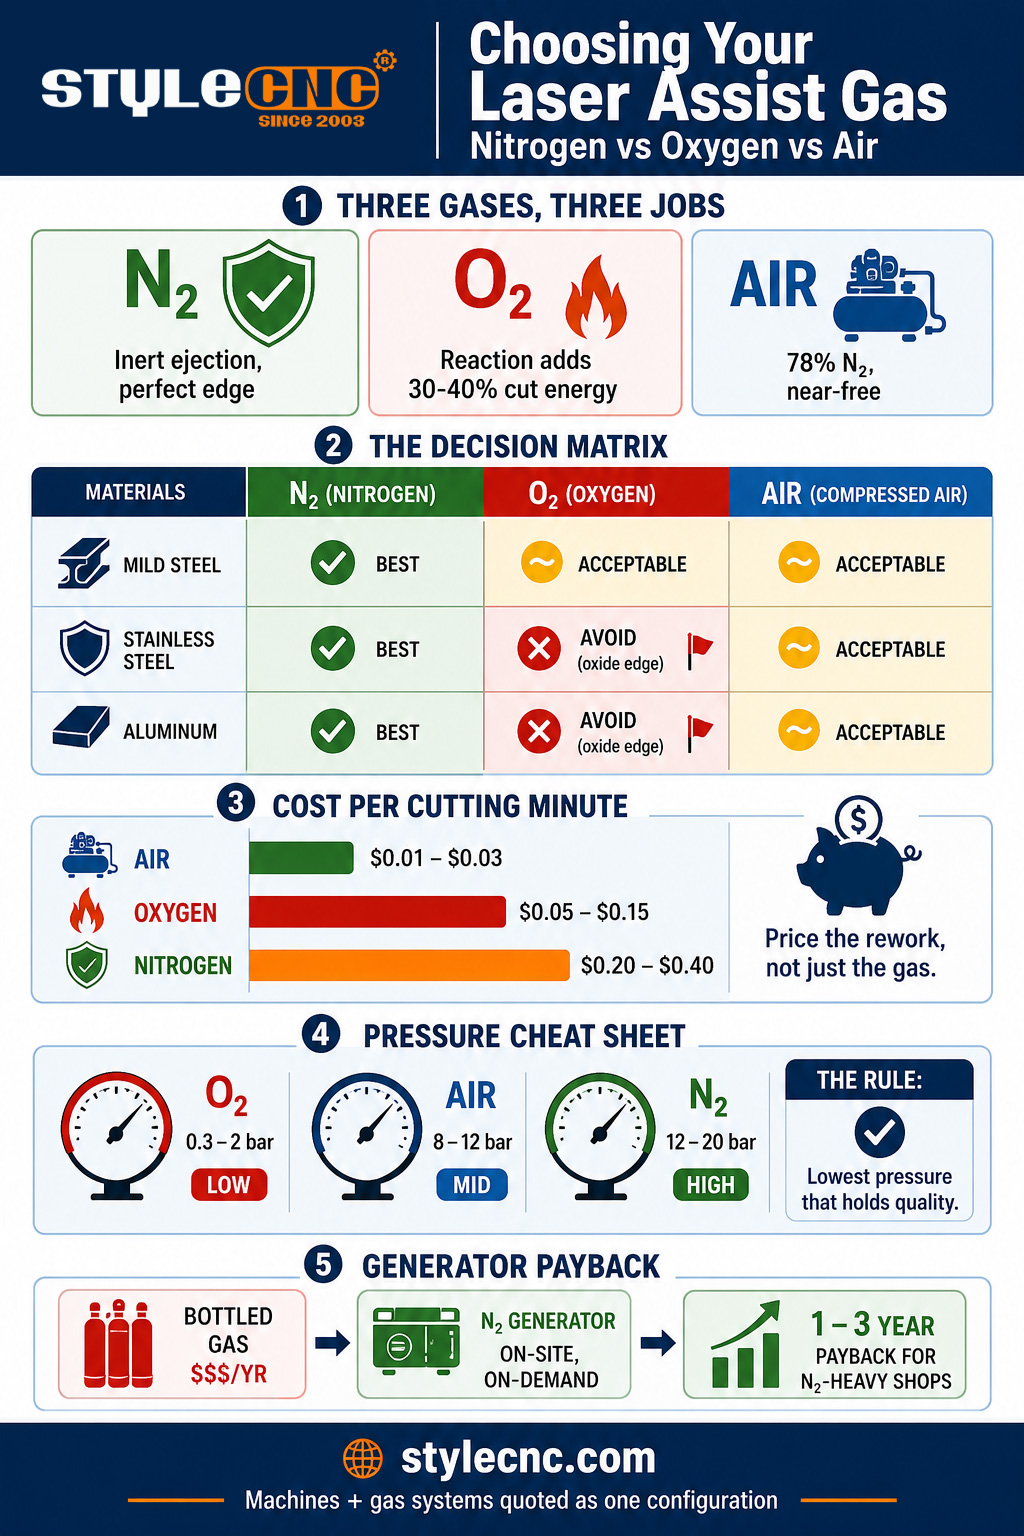
Za ogljikovo jeklo debeline nad 6 mm uporabite kisik, kjer njegova eksotermna reakcija doda energijo rezanja pri nizkem tlaku in nizkih stroških. Za nerjaveče jeklo, aluminij in vse robove, ki morajo biti brez oksidov in pripravljeni za varjenje, uporabite dušik pri tlaku od 12 do 20 barov. Za tanko do srednje mehko jeklo in nekozmetična dela uporabite posušen stisnjen zrak brez olja, kjer so skoraj ničelni stroški nižji od rahlo oksidiranega roba.
Pomožni plin opravlja dve nalogi. Mehansko izpihne staljeno kovino iz reza, preden se ponovno strdi, od česar je predvsem odvisna kakovost roba. Kemično bodisi hrani rez bodisi ga ščiti: kisik reagira z vročim železom in prispeva približno 30 do 40 odstotkov celotne energije rezanja ogljikovega jekla, medtem ko dušik ostane inerten in pusti rezalno površino točno takšno, kot jo je ustvaril žarek. Zrak, ki ga sestavlja 78 odstotkov dušika in 21 odstotkov kisika, hkrati razredči oboje. Vsaka odločitev o izbiri je kompromis med tema dvema kemijskima sestavama in njunimi zelo različnimi stroški.
Primerjava: kakovost robov, hitrost, pritisk in stroški
Spodnja tabela primerja 3 pline glede na dejavnike, ki vplivajo na dejanski nakup in ponudbo. V vrstici z meritvami je navedena osnova, zato so številke primerljive in ne le nejasne, kot je prikazano v brošuri.
| Faktor | Dušik | Kisik | Stisnjen zrak |
|---|---|---|---|
| Merjenje | Tipične nastavitve proizvodnje za vlakna od 1 do 6 kW, plošče od 1 do 12 mm | Ista osnova, poudarek na ogljikovem jeklu | Ista osnova, posušen zrak brez olja |
| Rezalni mehanizem | Samo izmet inertne taline | Eksotermna reakcija doda 30 k 40% zmanjšane energije | Razredčeno oboje (78 % N2, 21 % O2) |
| Delovni tlak | 12 v vrstico 20 | 0.3 v vrstico 2 | 8 do 12 barov (povečano na ~17) |
| Pretok plina | 300 do 500+ l/min | 20 do 60 l/min | Kompresorsko napajanje, velika prostornina |
| Stroški na minuto rezanja | 0.20 do 0.40 $(0.60+ visok tlak) | $0.05 za 0.15 | 0.01 do 0.03 $(elektrika) |
| Rob iz mehkega jekla | Svetlo, brez oksidov, pripravljeno za varjenje | Hitro rezanje, temna oksidna plast | Svetel oksidni odtenek, dober za svojo ceno |
| Rob iz nerjavečega jekla | Svetlo, pripravljeno za barvanje in varjenje (standardno) | Rob, onesnažen s kromovim oksidom; izogibajte se | Rahlo porumenelost; sprejemljivo nekozmetično |
| Aluminijast rob | Čisto, pripravljeno za eloksiranje (standard) | Trdi oksid, hrapav rob; izogibajte se | Sprejemljiva tanka pločevina s sivim odtenkom |
| Hitrostni lik | Najhitrejši na tanki pločevini, omejena moč na debeli pločevini | Najhitrejši na debelem ogljikovem jeklu | Skoraj dušik na tankih merilnikih |
| Najboljše za | Nerjaveče jeklo, aluminij, kozmetična dela in pripravljalna dela za varjenje | Ogljikovo jeklo 6 mm in več | Tanko do srednje mehko jeklo, delo z velikim proračunom |
Nerjaveče jeklo si zasluži lastno opozorilo. Pri temperaturi rezanja že sledovi kisika reagirajo s kromom v nerjavnem jeklu in pustijo onesnažen oksidni rob, ki zavrača barvo in ogroža varjene spoje. Zato dušik pri nerjavnem jeklu ni prednost, temveč standard, in zato poštena primerjava stroškov vključuje predelavo: drag dušik je poceni v primerjavi s proizvajalci, ki brusijo oksidacijo s tisoč nosilcev.
Matematika stroškov na del
Izračunajte številke na betonskem delu: nosilec s 60 sekundami rezanja 2 mm pločevine, cena 1,000 kosov.
✓ KisikPri ceni od 0.05 do 0.15 $na minuto rezanja plin doda približno 0.05 do 0.15 $na del oziroma 50 do 150 $na celoten obdelovanec. Rob ima oksidno plast, ki jo je treba očistiti pred varjenjem ali prašnim barvanjem.
✓ DušikPri ceni od 0.20 do 0.40 $na minuto plin doda od 0.20 do 0.40 $na del, od 200 do 400 $na serijo. Rob je obdelan tako, kot je bil razrezan: brez koraka raziglanja in razmaščevanja, neposredno za varjenje ali premazovanje. Če bi odstranjevanje oksida stalo le 20 sekund dela na del, dušik kljub višji ceni plina zmaga v skupni matematiki.
✓ Stisnjen zrakPri stroških električne energije kompresorja od 0.01 do 0.03 $na minuto plin po enkratni naložbi v brezoljni kompresor, sušilnik in filtrirni sklop v višini 5,000 do 20,000 $poveča stroške za 0.01 do 0.03 $na del, kar znaša od 10 do 30 $na zagon. Za dele iz mehkega jekla, ki se tako ali tako barvajo, so to najnižje stroške v panogi.
Lestvica spet spremeni odgovor. Dvoizmensko delovanje, ki zmanjšuje količino dušika pri delu, lahko letno porabi šestmestno vsoto plina v jeklenkah ali plina v razsutem stanju, kar je klasična utemeljitev za generator dušika na lokaciji; pri tej porabi se naložba običajno povrne v 1 do 3 letih. In pri tem se izognite pasti čistosti: pomožni plin za obdelavo mehkega jekla ne potrebuje laboratorijske čistosti 5-9, plačilo zanj pa je denar, ki se izpušča skozi šobo.
Tlak pomožnega plina glede na debelino
Nastavitev tlaka sledi materialu in plinu, pri dušiku narašča z debelino, pri kisiku pa pada z debelino. Začetna okna za delo z vlaknenim laserjem:
| Material in debelina | Plin | Začetni tlak |
|---|---|---|
| Mehko jeklo 1 do 6 mm | Zrak ali dušik | 8 do 12 barov (zrak) / 10 do 14 barov (N2) |
| Mehko jeklo 6 do 20 mm | Kisik | 0.5 do 2 bara, ki se zmanjšuje z naraščanjem debeline |
| Nerjaveče jeklo 1 do 6 mm | Dušik | 10 v vrstico 16 |
| Nerjaveče jeklo 6 do 12 mm | Dušik | 16 do 20 barov, večja šoba |
| Aluminij 1 do 6 mm | Dušik (ali zrak, razredčen) | 12 v vrstico 16 |
| Aluminij 6 do 12 mm | Dušik | 16 do 20 barov, negativni fokus |
Dve potrošniški navadi varujeta proračun. Uporabite najnižji tlak, ki ohranja kakovost robov, saj se pretok in stroški strmo povečujejo s tlakom in premerom šobe. Šobe naj bodo centrirane in usklajene z debelino: napačno poravnana ali prevelika šoba lahko povzroči dvomestne stroške na uro, ne da bi se pri tem kaj izboljšal rez.
Plin je eden od več dejavnikov, ki določajo končno kakovost reza; Vodnik po dejavnikih delovanja vlakenskega laserja zajema, kako tlak vpliva na ostrenje, odmik šobe in hitrost, ter CO2 referenca parametrov laserskega rezanja vsebuje podrobnosti na ravni nastavitev za CO2 platforme, kjer veljajo isti 3 plini.
Prilagajanje plinskega sistema stroju
Strategija plina je odločitev o konfiguraciji, ne naknadna misel. Delo z nerjavnim jeklom z veliko dušika zahteva visokotlačni plinski krog, proporcionalni ventil in knjižnico šob, ki jih stroj za lasersko rezanje iz nerjavečega jekla konfiguracija je zgrajena okoli. Delavnice za primarno čiščenje zraka potrebujejo kompresor, sušilnik in filtracijo, ki so navedeni skupaj s strojem, namesto da bi bili naknadno priviti. Povejte STYLECNC Združite svojo mešanico materialov in mesečne ure rezanja, plinski sistem, priporočilo za generator v primerjavi s polnjenjem v jeklenke in konfiguracijo stroja pa vam bomo zagotovili kot eno usklajeno ponudbo.
Pogosto zastavljena vprašanja
Kakšna je razlika med dušikom in kisikom pri laserskem rezanju?
Kisik sodeluje pri rezanju: eksotermno reagira z vročim železom in prispeva od 30 do 40 odstotkov rezalne energije pri ogljikovem jeklu, zato debelo mehko jeklo reže hitro že pri tlaku od 0.3 do 2 bara. Cena je temna oksidna plast na robu. Dušik je inerten in deluje izključno tako, da pri tlaku od 12 do 20 barov izbrizga talino, kar pusti svetel, oksidov brez in za varjenje pripravljen rob za nekajkratno ceno plina. Kisik pri ogljikovem jeklu zagotavlja hitrost, dušik pa kakovost roba povsod.
Ali lahko lasersko režem s stisnjenim zrakom?
Da, in sodobne delavnice to počnejo vse pogosteje. Posušen stisnjen zrak brez olja pri tlaku od 8 do 12 barov (pogosto povečan proti 17 barom) reže tanko do srednje debelo mehko jeklo, pocinkano jeklo in tanek aluminij s stroški električne energije približno 0.01 do 0.03 $na minuto rezanja, v primerjavi z dušikom, ki stane od 0.20 do 0.40 USD. Ker zrak vsebuje 21 odstotkov kisika, pušča rahel oksidni odtenek, zato je primernejši za barvane in nekozmetične dele kot za nerjaveče jeklo, pripravljeno za varjenje. Vstopna cena je ustrezno določen kompresor, sušilnik in filtracijski sklop, običajno od 5,000 do 20,000 USD.
Zakaj je dušik potreben za nerjaveče jeklo?
Ker kisik kemično onesnaži rob. Pri temperaturi rezanja že sledovi kisika reagirajo s kromom v nerjavnem jeklu in pustijo oksidno plast, ki zavrača barvo in spodkopava celovitost zvara, zaradi česar je vsak del primeren za brušenje. Dušik ohranja rezano površino inertno in svetlo, tako kot je bila rezana. Višja plinska linija je skoraj vedno cenejša od linije za predelavo, ki jo odpravlja, zato je dušik industrijski standard pri nerjavnem jeklu in ne le boljša možnost.
Kakšen tlak pomožnega plina naj uporabim?
Glede na material in plin: tlak kisika na ogljikovem jeklu je nizek, od 0.3 do 2 bara, in se z naraščanjem debeline zmanjšuje, ker reakcija opravlja delo. Tlak dušika je visok in narašča z debelino, približno od 10 do 16 barov na tankem nerjavnem jeklu in aluminiju, do 16 do 20 barov z večjimi šobami od 6 mm naprej. Tlak zraka za lahko mehko jeklo je od 8 do 12 barov. Začnite v oknu in nato nastavite najnižji tlak, ki ohranja kakovost robov, saj se poraba in stroški z vsakim dodatnim barom strmo povečajo.
Kdaj se generator dušika izplača?
Ko je poraba stabilna in visoka. Dušik v jeklenkah in razsutem stanju imata stroške na prostornino ter izgube zaradi najema rezervoarja, dostave in izparevanja; veliko rezanje dušika v dveh izmenah lahko preseže šestmestno vsoto letno samo pri plinu. Membranski generatorji ali generatorji PSA na lokaciji to zamenjajo za nakup kapitala in elektriko, pri čemer se vračilo običajno zgodi v 1 do 3 letih za delavnice, ki uporabljajo dušik kot primarni plin. Delavnice z eno izmeno ali primarnim kisikom običajno ostanejo na dobavljenem plinu.
Bottom Line
Izbira pomožnega plina se skrajša na 3 stavke. Kisik za debelo ogljikovo jeklo, kjer je reakcija prosta za rezanje in je oksidni rob sprejemljiv. Dušik povsod, kjer mora biti rob obdelan kot rezan: nerjaveče jeklo, aluminij, priprava varjenja in kozmetična obdelava. Zrak povsod, kjer del odpušča rahel oksidni odtenek in je prostornina nagrajena z najcenejšim plinom v delavnici. Če določite ceno za predelavo, ne le za plin, se pravilen odgovor običajno izogne seznamu delov.
STYLECNC konfigurirati laserski rezalniki vlaken s plinskim tokokrogom, prilagojenim delu, od rezalnikov pločevine z zračnim primarnim rezilom do visokotlačnega dušika sistemi za rezanje nerjavečega jeklaPošljite nam svojo mešanico materialov in količine za priporočilo za stroj in plin, ki temelji na zgornji matematiki.