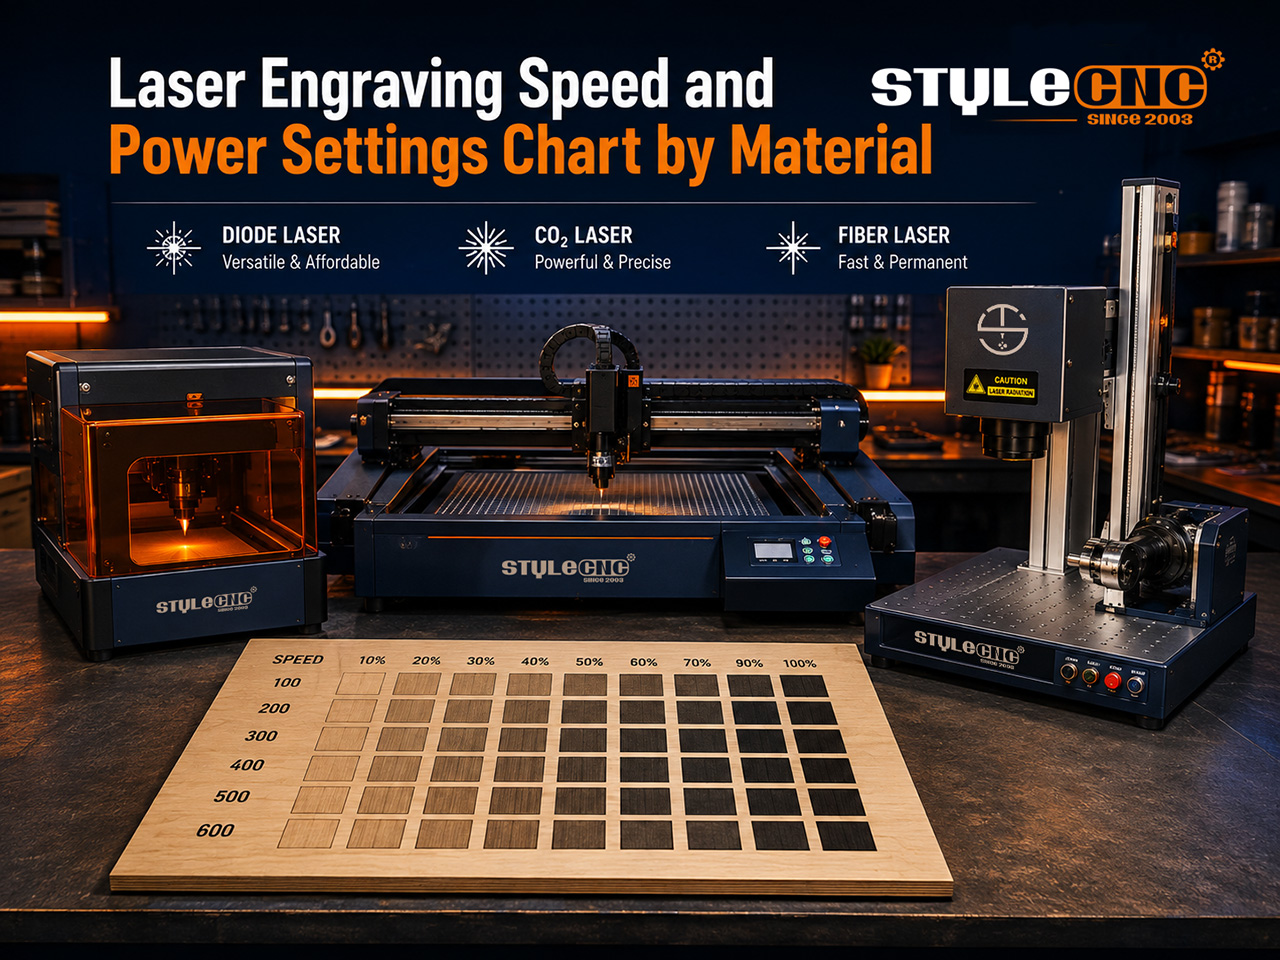
Ista plošča vezanega lesa se pod diodnim modulom obnaša na tri različne načine, CO2 cev in vir vlaken. Ta priročnik podaja konzervativne začetne vrednosti za vse tri, nato pa prikazuje ponovljivo metodo za prilagajanje katerega koli novega materiala.
Kako hitrost in moč delujeta skupaj
Vsaka oznaka se nanaša na energijo na točko, kar je moč, deljena s hitrostjo. Če upočasnite glavo navzdol, bo opeklina postala temnejša in globlja; če jo pospešite, bo oznaka postala svetlejša.
Enote so prva past. Programska oprema diod običajno prikazuje mm/min, medtem ko večina CO2 in krmilniki vlaken uporabljajo mm/s, zato lahko kopirana vrednost pristane šestdesetkrat zgreši cilj.
Moč je druga past. Recept, uglašen za 10W modul se bo zažgal na 20W glave pri enakih številkah, zato pred testiranjem sorazmerno zmanjšajte moč. paleta strojev za lasersko graviranje, ta ena navada preprečuje večino zapravljenih zalog.
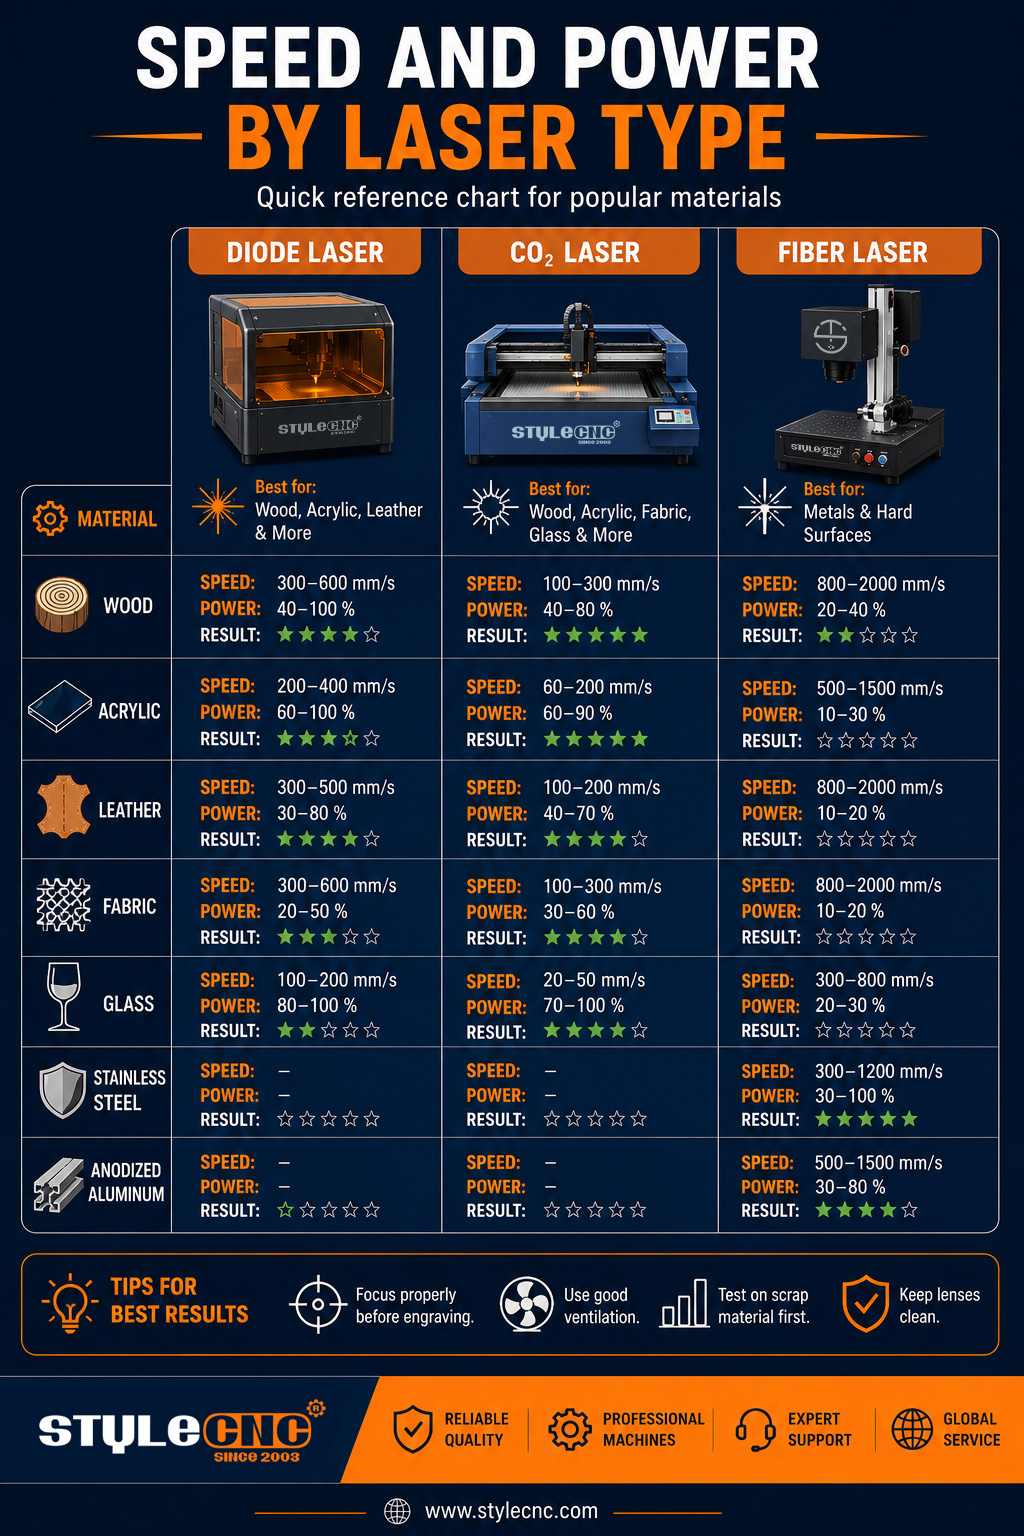
Tabela glavnih nastavitev: Dioda v primerjavi CO2 v primerjavi z vlakninami
Spodnje vrednosti so konzervativna izhodišča za 3 pogoste konfiguracije: a 10W diodni graver, 80W CO2 laserski stroj za rezanjeIn 50W galvo stroj za lasersko označevanjeNavpično nastavitev opravite šele po čistem rezultatu testa.
| Material in delovanje | Diodni laser 10W | CO2 Laser 80W | Fiber Laser 50W |
| Merjenje | Hitrost v mm/min, moč v odstotkih | Hitrost v mm/s, moč v odstotkih | Hitrost v mm/s, moč v odstotkih, frekvenca v kHz |
| Graviranje mehkega lesa | 5000–6000 pri 45–60% | 350–450 pri 12–18 % | Ni primeren |
| Rezanje vezane plošče 3 mm | 250–350 pri 95–100%, 2–3 podaje | 18–25 pri 55–65 %, en prehod | Ni primeren |
| Graviranje trdega lesa | 3500–4500 pri 60–75 % | 300–400 pri 18–24 % | Ni primeren |
| Graviranje v litem akrilu | 4500–5500 pri 35–45 %, samo neprozorno | 280–350 pri 20–28 % | Ni primeren |
| Rezanje litega akrila 5 mm | Ni primerno za prozorno folijo | 10–14 pri 70–80%, en sam prehod | Ni primeren |
| Graviranje na usnju | 4000–5000 pri 30–40% | 450–550 pri 10–15 % | Samo test z nizko porabo energije |
| Graviranje na steklo | Ni primeren | 350–450 pri 15–20% | Ni primeren |
| Označevanje iz eloksiranega aluminija | 2500–3500 pri 70–85 % | Potrebna je markirna zmes | 700–900 pri 30–40%, 25–35 kHz |
| Temna oznaka iz nerjavečega jekla | Potrebna je markacijska pasta | Potrebna je markirna zmes | 300–500 pri 40–60%, 40–60 kHz |
| Globoko graviranje medenine | Ni primeren | Ni primeren | 250–350 pri 85–100%, 20 kHz, ponavljajoči se prehodi |
Vse vrednosti predpostavljajo čisto optiko, pravilno goriščno višino in zračno podporo pri vsakem rezanju. Vnose, označene kot neprimerne, obravnavajte kot omejitve valovne dolžine in ne kot omejitve moči.
Ključne številke, ki si jih je vredno zapomniti
• Hitrosti podajanja diod so običajno od 1000 do 6000 mm/min, kar je najpočasnejša od treh vrst virov.
• Portal CO2 Stroji v povprečju dosežejo hitrost od 300 do 600 mm/s za graviranje površin.
• Galvo se odpira stroji za lasersko označevanje vlaken hitrost pometanja do 7000 mm/s.
• Z od 10 do 15 odstotki zmanjšanja moči graviranja lesa se odstrani večina zoglenelosti robov brez vidne izgube kontrasta.
• Dva lahka prehoda običajno pustita čistejše akrilne robove kot en počasen, vroči prehod.
• Industrijski testi, o katerih je poročal The Fabricator, kažejo, da stisnjen zrak zdaj konkurira dušiku po kakovosti robov pri številnih rezalnih delih.
Kako izvesti testno mrežo
Narišite mrežo 5 x 5 kvadratov velikosti 10 mm. Vsaki vrstici dodelite hitrost, vsakemu stolpcu pa raven moči, ki pokriva območje, ki ga predlaga vaša tabela.
Vgravirajte mrežo na odpadni material iz iste serije, iz katere boste izdelovali. Vsebnost lepila, vlaga in debelina premaza se med ploščami spreminjajo, zato so odpadni materiali iz serije edini pošten vzorec.
Izberite najčistejši kvadrat in zabeležite stroj, material, višino ostrenja in število prehodov. Priljubljena programska oprema za krmiljenje vključuje vgrajen generator testov materialov, ki avtomatizira celotno mrežo.
Vsak test opravite z zaščito za oči z ustrezno valovno dolžino, ki je v skladu s smernicami Ameriškega inštituta za laserje, in dim odsesajte skozi filter. odsesovalnik dima za laserske strojePregled nevarnosti laserja, ki ga je pripravila agencija OSHA, je kratek in uporaben članek za vse, ki urejajo novo delovno mesto.
Vprašanja, ki jih operaterji dejansko postavljajo
Kakšna hitrost prepreči, da bi se 3 mm vezana plošča na robovih zoglenela?
Ohranite hitrost rezanja, zmanjšajte moč za 10 do 15 odstotkov in dodajte drugi prehod, če se rez odpre pozno. Maskirni trak na površini in stalen pretok zraka odstranita večino preostale ožganosti.
Zakaj moj novi 20W modul za kurjenje drv pri nastavitvah mojega starega 10W ljubil/a?
Dvakratna optična moč pri enakih številkah podvoji energijo na točko. Kot prvo oceno prepolovite vrednost moči in jo nato natančneje izračunajte s hitro mrežo.
Katere nastavitve nerjaveče jeklo spremenijo v črno namesto v sivo?
Upočasnite glavo, zvišajte frekvenco proti 40 do 60 kHz in rahlo defokusirajte, da impulz segreje površino in je ne razstreli. Razlika med MOPA in Q-preklopnimi viri pojasnjuje, zakaj pulzni nadzor določa senco.
Pogoste napake, ki uničijo nastavitve
• Kopiranje vrednosti med različnimi močmi brez predhodnega skaliranja moči.
• Zamenjava mm/s z mm/min pri premikanju med krmilniki.
• Graviranje izven fokusa, kar razširi piko in izpere drobne podrobnosti.
• Z enim počasnim, vročim prehodom, kjer bi dva lažja prehoda rezala čisteje.
• Preskakovanje zračnega pomočnika in omogočanje, da ostanki dima absorbirajo energijo žarka med delom.
• Testiranje na enem listu, nato pa izdelava na drugi seriji.
• Privzeta nastavitev 100-odstotne moči in skrajšanje življenjske dobe cevi ali diode.
• Zanemarjanje čiščenja leče; umazana leča lahko absorbira velik delež nazivne izhodne moči.
Kontrolni seznam nastavitev pred graviranjem
✓ Pred vnosom vrednosti preverite, katero enoto hitrosti prikazuje vaš krmilnik.
✓ Nastavite fokus s priloženim merilnikom ali z avtomatskim ostrenjem naprave.
✓ Prilagodite moč dejanski nazivni moči vašega stroja.
✓ Na odpadnih materialih iz proizvodne serije izvedite testno mrežo velikosti 25 kvadratov.
✓ Vklopite zračno pomoč pri vsakem rezanju.
✓ Tedensko čistite lečo in preverjajte poravnavo žarka.
✓ Zabeležite zmagovalne vrednosti z materialom, višino ostrenja in številom prehodov.
Pogosto zastavljena vprašanja
Zakaj se moji rezultati razlikujejo od vseh najdenih tabel z nastavitvami?
Grafikoni so prilagojeni določenemu stroju, leči in seriji materiala. Vaša optična moč, višina gorišča in celo vsebnost lepila v vezanem lesu spremenijo rezultat. Vsako objavljeno vrednost obravnavajte kot izhodišče, nato pa pred začetkom proizvodnje izvedite majhno testno mrežo na svojem materialu.
Ali je 6000 mm/min enako kot 100 mm/s?
Da. Delite mm/min s 60, da dobite mm/s. Programska oprema za diode običajno prikazuje mm/min, medtem ko večina CO2 in krmilniki vlaken uporabljajo mm/s, zato vrednost, kopirana brez pretvorbe, deluje šestdesetkrat prehitro ali prevroče. Vedno najprej preverite, katero enoto vaš krmilnik pričakuje.
Zakaj se ista vezana plošča gravira različno med ploščami?
Vezane plošče se razlikujejo po vrsti lepila, vrsti jedra in vlagi, vsak dejavnik pa vpliva na to, koliko energije površina absorbira. Plošča, shranjena v vlažni delavnici, lahko potrebuje opazno več energije kot suha. Preizkusite odpadke iz vsake nove serije in zabeležite razlike.
Ali lahko diodni laser reže prozorni akril?
Ne. Valovna dolžina modre diode prehaja neposredno skozi prozoren akril, namesto da bi se absorbirala, zato se plošča komaj segreje. Temni ali neprozorni liti akril se dobro gravira, vendar rezanje prozorne plošče spada med CO2 stroji, pri katerih daljšo valovno dolžino material skoraj v celoti absorbira.
Kakšno frekvenco naj uporablja vlakenski laser na nerjavnem jeklu?
Za temen, gladek odtis začnite med 40 in 60 kHz, za agresivno odstranjevanje materiala pa pri približno 20 kHz. Višje frekvence zagotavljajo nežnejše impulze, ki površino segrevajo in ne razstreljujejo, kar je točno tisto, kar potrebuje čista črna površina na nerjavnem jeklu.
Ali je več svetlobnih prehodov boljše od enega močnega prehoda?
Običajno da. 2 ali 3 lažji prehodi dajo toploti čas, da se razprši, kar pomeni ravnejše akrilne robove in manj zoglenenja na lesu. En sam počasen, vroči prehod koncentrira energijo, razširi režo in poveča tveganje za vnetja na smolnatih materialih.
Koliko focus h8 spremeni rezultat?
Žarek doseže svojo nazivno intenzivnost šele v goriščni točki. Že 1 do 2 mm napake razširi pego, zmehča podrobnosti in vas prisili, da to kompenzirate z dodatno močjo. Ponovno izostrite za vsako debelino materiala in po vsaki menjavi leče ali šobe.
Ali potrebujem zračno pomoč za graviranje ali samo za rezanje?
Rezanje ga vedno potrebuje, saj pretok zraka odstranjuje staljene ostanke in duši plamene. Pri graviranju nizkotlačni zrak še vedno pomaga, saj preprečuje vdor dima v lečo in zmanjšuje madeže ostankov, čeprav so zelo fine fotografije včasih čistejše, če je pretok zmanjšan.
Zakaj moja gravura bledi pri visoki hitrosti?
Hitrost deli energijo, ki jo žarek odda na točko. Podvojitev hitrosti podajanja približno prepolovi opeklino, zato oznake postanejo blede in neenakomerne, ko hitrost preseže moč. Upočasnite, povečajte moč ali sprejmite svetlejši odtenek, če to ustreza zasnovi.